Визуальный, измерительный и капиллярный контроль сварных швов
Визуальный и измерительный контроль — первый и обязательный метод проверки сварного шва, а капиллярный — главный способ найти поверхностные трещины в нержавеющей стали. Оба выглядят простыми, но результат решают мелочи: свет, чистота поверхности, время выдержки пенетранта и слой проявителя. Ниже — что и чем проверяют на каждом этапе, как по шагам идёт капиллярный контроль, чего он не видит и где чаще всего ошибаются.
Содержание
- 2–7×увеличение луп при осмотре шва и поиске индикаторных следов
- ≥ 5 минвыдержка пенетранта на сварном соединении, на основном металле — ≥ 10 мин
- IIкласс чувствительности по умолчанию — трещины раскрытием от 1 до 10 мкм
- 24 чвыдержка после сварки перед капиллярным контролем сталей, склонных к холодным трещинам
Первый и обязательный метод
Визуальный и измерительный контроль (ВИК) — осмотр шва и околошовной зоны глазом и в лупу и измерение их размеров. Визуальная часть ищет несплошности — трещины, поры, подрезы, следы дуги, — измерительная проверяет форму и размеры: зазоры, смещения кромок, ширину и выпуклость шва, катеты, западания между валиками. Для оборудования атомных станций его порядок задаёт унифицированная методика ГОСТ Р 50.05.08-2018, а место ВИК среди других методов кратко описано в статье «Неразрушающий контроль».
ВИК выполняют раньше всех остальных методов, а измеряют одновременно с осмотром. Явный дефект дешевле исправить сразу, чем искать прибором, а неровный шов, брызги и шлак мешают и капиллярному, и ультразвуковому контролю. Поэтому ВИК сопровождает шов на всём пути — от входного контроля металла и кромок до исправленной выборки, а сам шов осматривают с двух сторон, если внутренняя доступна.
| Этап | Что проверяют |
|---|---|
| Подготовка кромок | Форму и размеры разделки, в том числе притупление; чистоту кромок и прилегающих поверхностей; отсутствие повреждений и следов термической резки |
| Сборка под сварку | Зазор, смещение кромок, перелом осей, размеры и расположение прихваток, установку подкладных колец и временных креплений |
| Корень шва | Проплавление и форму корня, отсутствие трещин и непроваров; у труб изнутри — эндоскопом |
| Готовый шов | Ширину, высоту усиления, катет углового шва, подрезы, наплывы, поверхностные поры и трещины, незаваренные кратеры, брызги, западания между валиками, места касания дугой, клеймо сварщика |
| Исправление дефекта | Полноту удаления дефекта, форму выборки и плавность переходов, затем заваренный участок |
Забракованную при контроле сборку разбирают и собирают заново, устранив причину. Найденные на шве дефекты наносят на дефектограмму с привязкой к разметке участка.
Инструмент и условия осмотра
Инструмент ВИК прост: лупы, фонарь или переносная лампа, линейки, штангенциркули, щупы для зазоров, угловые и радиусные шаблоны и шаблоны сварщика, которыми меряют высоту усиления, катет и смещение кромок. Корень шва трубы осматривают изнутри эндоскопом, а в недоступных местах снимают слепок из пластилина, воска или гипса и измеряют его.
Измерительные средства должны быть поверены или калиброваны, а их погрешность — не больше допустимой по методике для измеряемой величины; почему это важно, рассказано в статье «Измерения и метрология».
Условия важнее, чем кажется. Освещённость поверхности по методике — не меньше 500 лк при общем освещении и не меньше 1250 лк при общем вместе с местным. Смотрят на шов с расстояния 250–350 мм, а если не получается — от 200 до 600 мм. Поверхность заранее зачищают до металла от шлака, брызг, окалины, краски, масла и влаги на ширину не меньше 20 мм от шва, до шероховатости не грубее Rz 80; нержавеющую сталь — щётками из нержавеющей проволоки.
Условия визуального осмотра по ГОСТ Р 50.05.08-2018
- ≥ 500 лкосвещённость поверхности при общем освещении
- ≥ 1250 лкпри общем освещении вместе с местным
- 250–350 ммрасстояние, с которого осматривают шов
- ≥ 20 ммширина зачистки металла от шва
Готовит поверхность изготовитель, а не контролёр. Контролёр сначала проверяет доступ, чистоту зачистки и освещённость, затем размечает участки и начало отсчёта — на трубе «по часам», — осматривает шов в лупу двух- до семикратного увеличения и измеряет. Результат записывают в журнал результатов контроля с пронумерованными страницами: дату, объект и чертёж, номера швов, средства контроля, документацию, дефектограмму, измеренные значения, оценку качества, фамилии контролёров и номера их удостоверений. По журналу оформляют протокол, акт или заключение.
Капиллярный контроль: подготовка и пенетрант
Капиллярный контроль (ПВК) находит несплошности, выходящие на поверхность, — трещины, поры, непровары, межкристаллитную коррозию. Для швов и наплавок из аустенитной стали это главный способ искать поверхностные трещины. Контролируют только поверхность, уже принятую по ВИК; для атомной отрасли порядок задаёт методика ГОСТ Р 50.05.09-2018.
Результат решает подготовка. Поверхность очищают от грязи, шлака и следов коррозии и зачищают до шероховатости Ra 3,2; грубее, до Ra 6,3, можно, только если не появляется окрашенный фон. Затем её обезжиривают ацетоном или спиртом — керосин и сольвент не годятся. Устья трещин тоже очищают, например прогревом поверхности до 100–120 °C не меньше 20 минут. Пенетрант наносят обычно не позже чем через 30 минут после подготовки, пока на поверхность снова не сели влага и пыль.
Пенетрант — жидкость с ярким красителем — наносят кистью, валиком, распылением или погружением. Капиллярные силы затягивают его в узкие полости, но на это нужно время: на сварном соединении пенетрант держат не меньше 5 минут, на основном металле — не меньше 10, точный срок задаёт документ на набор материалов. Высохнуть на поверхности пенетрант не должен, а вертикальные участки покрывают снизу вверх.
Излишки удаляют ветошью, смоченной очистителем, пока на белой ветоши не перестанут оставаться окрашенные следы. Распылять очиститель прямо на шов нельзя: струя вымоет пенетрант из трещины. Удаляют быстро — от начала удаления до нанесения проявителя проходит не больше 10 минут, если документ на набор не задаёт иное.
Проявитель, осмотр и оценка
Проявитель — белую суспензию — наносят сразу после удаления пенетранта тонким ровным слоем, без просветов металла, потёков и наплывов. Высыхая, он работает как промокашка: вытягивает пенетрант из полости, и над трещиной проступает индикаторный след — окрашенная линия заметно шире самой трещины. Сушат проявитель тёплым воздухом при 40–60 °C или естественным испарением.
Осматривают дважды: через 3–5 минут после нанесения проявителя и через 20 минут после его высыхания, если документ на набор не задаёт другое время, — мелкие трещины проявляются не сразу. При цветном способе нужен яркий комбинированный свет, для I и II классов чувствительности — порядка 2000–2500 лк. При люминесцентном пенетрант светится в ультрафиолете диапазона 315–400 нм с максимумом около 365 нм, а осматривают в затемнённом помещении, где не больше 10 лк, дав глазам не меньше 5 минут привыкнуть к темноте. Люминесцентный способ лучше показывает тонкие трещины, но требует облучателя и затемнения; цветной проще и удобнее на месте монтажа.
Следы делят на протяжённые, длина которых больше трёх ширин, — так выглядят трещины, подрезы и закаты, — и округлые, от пор и шлаковых включений. Бывают и ложные следы: от рисок и заусенцев, наплывов и резких западаний между валиками, остатков краски, ворсинок ветоши и плохо смытого пенетранта. Сомнительный след стирают, место осматривают в лупу и контролируют заново; для детального осмотра берут лупы от двадцатикратного увеличения и микроскоп. Недопустимые следы отмечают на детали маркером или мелом, а проявитель после осмотра удаляют.

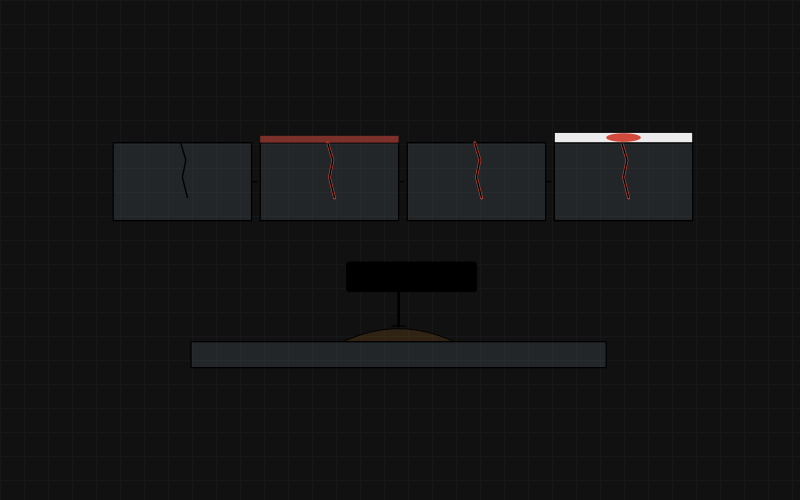
Капиллярный контроль (схема, четыре шага). Поверхность очищают и обезжиривают; наносят пенетрант — он затекает в открытую трещину; излишки удаляют, а в трещине пенетрант остаётся; проявитель вытягивает его на поверхность, и над трещиной проступает яркая индикация, заметно шире самой трещины. Внизу — визуальный и измерительный контроль: шаблоном сварщика проверяют высоту усиления шва.
Чувствительность и ограничения
Чувствительность капиллярного контроля определяют по ширине раскрытия самой узкой выявляемой трещины. Методика различает три класса чувствительности: I — трещины раскрытием меньше 1 мкм, II — от 1 до 10 мкм, III — от 10 до 100 мкм. Класс задают в конструкторской документации, а если не задали, контролируют по II классу.
Классы чувствительности: раскрытие выявляемых трещин
- < 1 мкмI класс
- 1–10 мкмII класс
- 10–100 мкмIII класс
- ≥ 0,5 ммвыявление не гарантируется
Шкала логарифмическая: каждое деление — в десять раз больше предыдущего.
Отметки — верхние границы классов. Класс задают в конструкторской документации, если не задали — контролируют по II классу.
Чувствительность подтверждают на контрольных образцах — стальных пластинах с одиночной трещиной известного раскрытия. Каждый набор — пенетрант, очиститель и проявитель — проверяют на рабочем образце при входном контроле и перед применением, а при сомнениях — на арбитражном. Материалы разных наборов смешивать нельзя, просроченные к работе не допускают.
Ограничения вытекают из принципа метода. Он видит только полости, открытые на поверхность и не забитые грязью, оксидами или краской. На пористой и грубой поверхности краситель задерживается и даёт фон, за которым теряются следы. Выявить дефекты с раскрытием от 0,5 мм методика не гарантирует — из широкой полости пенетрант легко вымывается, хотя такие дефекты обычно видны и глазом. Шлифование и дробеструйная обработка могут размазать металл и закрыть устья трещин. По условиям методика допускает контроль при температуре воздуха от −40 до +40 °C и влажности не выше 90 %, а на холоде — со специальными приёмами.
Для аустенитных сталей и никелевых сплавов берут материалы с ограниченным содержанием галогенов — хлора и фтора — и серы: их остатки могут вызвать коррозионное растрескивание нержавеющей стали или охрупчивание никелевого сплава при нагреве. Поэтому после контроля проявитель и остатки пенетранта смывают, особенно перед заваркой выборки и термообработкой.
Место среди других методов
Порядок методов задан методиками: сначала ВИК, затем капиллярный контроль, потом остальные — магнитопорошковый, ультразвуковой, радиографический; о двух последних — в статьях «Ультразвуковой контроль сварных швов» и «Радиографический контроль». Остатки контактной жидкости и магнитной суспензии могут забить устья трещин и помешать пенетранту.
Магнитопорошковый контроль — способ для ферромагнитных сталей: углеродистых, низколегированных, теплоустойчивых. Он находит трещины на поверхности и неглубоко под ней, даже нераскрытые, но на аустенитной стали не работает; как он устроен, рассказано в статье 19. Если капиллярный контроль всё же проводят после магнитопорошкового, деталь размагничивают, промывают ацетоном и сушат 50–60 минут при 170–220 °C.
Капиллярный и магнитопорошковый контроль
| Капиллярный | Магнитопорошковый |
|---|---|
| главный способ искать трещины на аустенитной стали | только ферромагнитные стали: углеродистые, низколегированные, теплоустойчивые |
| видит только полости, открытые на поверхность | находит трещины на поверхности и неглубоко под ней |
| идёт сразу после ВИК, до других методов | видит даже нераскрытые трещины |
| класс чувствительности задают в конструкторской документации | на аустенитной стали не работает |
Важно и время. Капиллярный контроль швов сталей, склонных к холодным трещинам, методика рекомендует проводить не раньше чем через 24 ч после сварки или термообработки — замедленная трещина может появиться позже; этот срок указывают в конструкторской документации. Окончательный контроль выполняют после термообработки, а поверхности, которые потом обрабатывают резанием, осматривают после обработки.
Контролёры подтверждают квалификацию по ГОСТ Р 50.05.11-2018 и получают удостоверение на конкретный метод, а технологические карты контроля разрабатывают специалисты с правом выдачи заключений.
Документы и типичные ошибки
Методы и объём контроля сварных соединений оборудования АЭС задают конструкторская документация и нормы НП-105-18 с учётом категории соединения, там же — нормы оценки качества. Допустимые размеры несплошностей зависят от категории и толщины, и искать их надо в этих документах, а не в общих пособиях. Для капиллярного контроля в конструкторской документации указывают ещё класс чувствительности и, если нужно, срок после сварки.
Документы контроля — технологическая карта, журнал результатов и заключение (протокол, акт). В заключении по капиллярному контролю указывают проверенные участки, тип освещения, класс чувствительности, набор материалов, методику и нормы, найденные несплошности с координатами, контролёра с номером и сроком удостоверения и дату. Заключение «дефектов не обнаружено» без условий контроля ничего не доказывает.
Трещины чаще всего пропускают из-за одних и тех же ошибок.
- Грязная или окрашенная поверхность. Краска, масло, окалина и брызги закрывают устья трещин и дают ложный фон.
- Короткая выдержка. Пенетрант не успевает затечь в узкую трещину, особенно на холоде.
- Вымытый пенетрант. Очиститель распылили прямо на шов или тёрли слишком долго, и трещина осталась пустой.
- Плохой проявитель. Толстый слой с потёками скрывает тонкие следы, пересушенный горячим воздухом хуже вытягивает пенетрант, а единственный ранний осмотр пропускает поздно проявившиеся следы.
- Контроль после зачистки. Шлифование, дробеструйная обработка или жёсткая щётка закрыли устья трещин, а проверку провели сразу после них.
- Смешанные наборы. Пенетрант одного набора с проявителем другого — чувствительность такой пары никто не подтверждал.
- Поспешный контроль. Шов стали, склонной к холодным трещинам, проверили сразу после сварки, а замедленная трещина появилась позже.
Заказчику при приёмке стоит смотреть не на одно слово «годен». К швам должны прилагаться заключения с классом чувствительности, набором материалов и номерами удостоверений, в журналах — дефектограммы и измеренные значения, а если шов после контроля зачищали, исправляли или термообрабатывали, контроль должен быть повторён после этого.
Термины
- Визуальный и измерительный контрольОсмотр объекта глазом и с оптическими приборами и измерение его размеров, формы и найденных несплошностей.
- Шаблон сварщикаИзмерительный инструмент для проверки разделки кромок, зазора, смещения кромок, высоты усиления и катета шва.
- ДефектограммаСхема контролируемого участка, на которую наносят найденные несплошности с размерами и привязкой.
- ПенетрантЖидкость с красителем, которая при капиллярном контроле проникает в открытые на поверхность несплошности.
- ПроявительМатериал, который вытягивает пенетрант из несплошности и создаёт фон, на котором виден индикаторный след.
- Индикаторный следИзображение, которое пенетрант образует на проявителе над несплошностью; он шире самой несплошности.
- Класс чувствительностиДиапазон ширины раскрытия трещин, которые выявляет капиллярный контроль; проверяется на контрольных образцах.
- Контрольный образецСтальная пластина с одиночной трещиной известного раскрытия для проверки набора дефектоскопических материалов.
Частые вопросы
Почему визуальный контроль выполняют первым?
Он сразу выявляет видимые дефекты и отклонения размеров, которые дешевле исправить до других проверок, и показывает, готова ли поверхность к капиллярному, ультразвуковому и радиографическому контролю. Методика для атомной отрасли прямо требует выполнять ВИК до других методов.
Какая освещённость нужна при визуальном контроле сварных швов?
По ГОСТ Р 50.05.08-2018 — не меньше 500 лк при общем освещении и не меньше 1250 лк при общем вместе с местным. Смотрят на шов с расстояния 250–350 мм, используя лупы от двух- до семикратного увеличения.
Сколько держать пенетрант на сварном шве?
По методике для атомной отрасли — не меньше 5 минут на сварном соединении и не меньше 10 минут на основном металле; точное время задаёт документ на набор материалов. Высохнуть на поверхности пенетрант не должен.
Что такое класс чувствительности капиллярного контроля?
Диапазон ширины раскрытия трещин, которые выявляет контроль: I класс — уже 1 мкм, II — от 1 до 10 мкм, III — от 10 до 100 мкм. Класс задают в конструкторской документации, по умолчанию контролируют по II классу.
Можно ли применять капиллярный контроль на нержавеющей стали?
Да, для аустенитных сталей это основной способ искать поверхностные трещины. Дефектоскопические материалы для них берут с ограниченным содержанием галогенов и серы, а их остатки после контроля смывают.