Режущий инструмент: материалы, геометрия кромки и износ
Резец, сверло и фреза снимают металл одной и той же частью — режущей кромкой, которая работает под большим давлением и при нагреве в сотни градусов. От материала и геометрии кромки зависят точность и шероховатость детали, а от того, как быстро кромка изнашивается, — удастся ли пройти большую поверхность без следа от смены инструмента. Ниже — из чего делают инструмент, как устроена и как изнашивается кромка и что из этого следует для изготовителя ответственных деталей.
Содержание
- 600–650 °Cдержит быстрорежущая сталь, не теряя твёрдости; твёрдый сплав — 800–1000 °C
- 6основных групп твёрдых сплавов по ISO — по обрабатываемому материалу
- 0,3 ммизнос по задней поверхности — частый критерий затупления при испытаниях
- ≈ вдвоепадает стойкость твердосплавной кромки при росте скорости резания на 20 %
Что требуется от инструмента
Резец, сверло, фреза и развёртка устроены по-разному, но металл у всех снимает одна и та же часть — режущая кромка. Она работает под большим давлением, в трении и в нагреве: при обработке стали в зоне резания — сотни градусов, а на больших скоростях — до 800–1000 °C.
Отсюда требования к материалу инструмента.
- Твёрдость. Инструмент должен быть заметно твёрже обрабатываемого металла, иначе кромка сомнётся или сотрётся раньше, чем снимет припуск.
- Теплостойкость. Твёрдость нужно сохранить и при нагреве. Это свойство называют ещё красностойкостью — по цвету раскалённой кромки.
- Износостойкость. Кромка должна долго сопротивляться истиранию, иначе размер начнёт уходить уже за один проход.
- Прочность и вязкость. Кромка не должна выкрашиваться и ломаться от ударов, вибраций и неравномерного припуска.
Теплостойкость разных материалов различается в разы. Углеродистая инструментальная сталь теряет твёрдость уже при 200–250 °C, быстрорежущая сохраняет её примерно до 600–650 °C, твёрдый сплав — до 800–1000 °C, режущая керамика — около 1200 °C. Чем выше теплостойкость, тем быстрее можно резать: с ростом скорости растёт и нагрев кромки.
До какой температуры инструментальный материал сохраняет твёрдость
- 200–250 °Cуглеродистая инструментальная сталь
- 600–650 °Cбыстрорежущая сталь
- 800–1000 °Cтвёрдый сплав
- ≈ 1200 °Cрежущая керамика
Беда в том, что твёрдость и вязкость редко уживаются: чем твёрже материал, тем он обычно хрупче. Поэтому универсального материала нет — для черновой обработки поковки с ударами нужен вязкий, для долгого чистового прохода — износостойкий.
Из чего делают инструмент
Инструментальные стали — углеродистые вроде У10 и легированные вроде 9ХС — быстро теряют твёрдость при нагреве, и из них делают в основном ручной и слесарный инструмент.
Быстрорежущие стали легированы вольфрамом, молибденом, ванадием и хромом, иногда кобальтом. После закалки и многократного отпуска они получают твёрдость около 62–65 HRC и сохраняют её до 600–650 °C. Самая распространённая марка — Р6М5: около 6 % вольфрама и 5 % молибдена. Впервые быстрорежущую сталь показали на Всемирной выставке в Париже в 1900 году: резцы из неё резали, раскалившись докрасна.
Быстрорежущая сталь вязкая и держит острую кромку, поэтому из неё делают свёрла, метчики, протяжки, фрезы.
Твёрдые сплавы получают методом порошковой металлургии: зёрна карбида вольфрама смешивают с кобальтом, прессуют и спекают; кобальт служит связкой. Сплав сохраняет твёрдость до 800–1000 °C и режет в несколько раз быстрее быстрорежущей стали. Чем больше в нём кобальта, тем он вязче, но мягче, а чем мельче зерно карбида, тем он твёрже.
В отечественных марках буквы показывают состав: ВК — вольфрамокобальтовые сплавы, ТК — с карбидом титана, ТТК — ещё и с карбидом тантала; цифра после К — процент кобальта, как в ВК8. По ISO сплавы делят на шесть основных групп по обрабатываемому материалу: P — стали, M — нержавеющие стали, K — чугуны, N — цветные металлы, S — жаропрочные и титановые сплавы, H — закалённые стали. Число после буквы — группа применения — растёт с вязкостью сплава: малые номера — для чистовой обработки на высоких скоростях, большие — для черновой и прерывистой.
Дальше идут материалы ещё более износостойкие, но и более хрупкие: керметы, режущая керамика и сверхтвёрдые материалы — кубический нитрид бора, второй по твёрдости после алмаза, и поликристаллический алмаз.
| Материал | Где применяют | Чем ограничен |
|---|---|---|
| Быстрорежущая сталь | Свёрла, метчики, протяжки, фрезы, фасонный инструмент | Невысокая теплостойкость и скорость резания |
| Твёрдый сплав | Точение, фрезерование, сверление сталей и чугунов | Хрупче быстрорежущей стали, плохо переносит вибрации |
| Кермет — карбонитрид титана на металлической связке | Чистовая обработка сталей, мало нароста | Невысокая вязкость: не для черновой обработки |
| Режущая керамика — оксид алюминия, нитрид кремния | Чугуны, закалённые стали, никелевые сплавы на высоких скоростях | Хрупкость, боится ударов и резкого охлаждения |
| Кубический нитрид бора | Закалённые стали, чугуны, твёрдые наплавки | Хрупок; на незакалённой стали быстро изнашивается |
| Поликристаллический алмаз | Алюминиевые и медные сплавы, пластмассы, композиты, графит | Не годится для сталей: при нагреве взаимодействует с железом |
Покрытия и конструкция
Большинство твердосплавных пластин выпускают с износостойким покрытием — тонким слоем нитрида или карбонитрида титана, нитрида титана-алюминия, оксида алюминия. Покрытие твёрже основы, меньше трётся о стружку и хуже проводит тепло. Стойкость растёт, нередко в несколько раз, а основа под покрытием остаётся вязкой.
При химическом осаждении из газовой фазы, CVD, слой растёт из газовой смеси при температуре около 1000 °C. Он толще, до 10–20 мкм, лучше сопротивляется износу и нагреву и подходит для точения сталей и чугунов. При физическом осаждении, PVD, металл испаряют или распыляют в вакууме при 400–500 °C. Слой тоньше, кромка под ним остаётся острой, а сжимающие напряжения в слое мешают трещинам, поэтому PVD ставят на фрезы, свёрла и пластины для нержавеющих сталей, жаропрочных и титановых сплавов.
Два способа нанести покрытие на твердосплавную пластину
| CVD — из газовой фазы | PVD — в вакууме |
|---|---|
| слой растёт из газовой смеси при температуре около 1000 °C | металл испаряют или распыляют при 400–500 °C |
| слой толще — до 10–20 мкм | слой тоньше, кромка под ним остаётся острой |
| лучше сопротивляется износу и нагреву | сжимающие напряжения в слое мешают трещинам |
| точение сталей и чугунов | фрезы, свёрла, пластины для нержавеющих сталей, жаропрочных и титановых сплавов |
По конструкции инструмент бывает цельным, как свёрла, концевые фрезы и метчики, напайным, где пластина твёрдого сплава припаяна к стальному держателю, и сборным — со сменными многогранными пластинами, закреплёнными винтом или прихватом. Напайной резец перетачивают, но пайка оставляет напряжения, и пластина может треснуть.
Сменную пластину не перетачивают: затупившуюся кромку поворачивают, а когда изношены все — пластину меняют. Форма, стружколом и покрытие у пластин одной марки одинаковы, а в обозначении зашифрованы форма, задний угол, класс точности, способ крепления, размер, толщина и радиус при вершине.
Геометрия режущей кромки
У резца есть передняя поверхность, по которой сходит стружка, и задняя поверхность, обращённая к детали; их пересечение — режущая кромка. Углы заточки измеряют в главной секущей плоскости — сечении, перпендикулярном кромке. Каждый угол что-то даёт и чем-то за это платит.
- Передний угол γ. Чем он больше, тем легче металл уходит в стружку и тем ниже силы резания и нагрев, но слабее клин кромки. Положительный угол нужен для вязких и мягких металлов, отрицательный — для твёрдых материалов и черновой обработки с ударами.
- Задний угол α. Если он мал, задняя поверхность трётся о деталь, греется и быстро изнашивается; если велик, кромка ослаблена. Обычно это около 6–12°.
- Главный угол в плане φ. Угол между кромкой и направлением подачи. Чем он меньше, тем тоньше стружка и длиннее нагруженный участок кромки, но тем больше радиальная сила, отжимающая деталь от резца; для длинных тонких валов берут около 90°.
- Радиус при вершине r. Больший радиус прочнее и даёт более гладкую поверхность, но усиливает отжим и вибрации.
- Стружколом. Канавка или выступы на передней поверхности, которые завивают и ломают стружку. Каждый рассчитан на свой диапазон подач и глубин: за его пределами стружка снова идёт лентой или кромка перегружается.
Радиус при вершине вместе с подачей задаёт высоту винтовых гребешков, которые резец оставляет на поверхности: чем больше радиус и меньше подача, тем они ниже — расчёт приведён в статье «Токарная обработка». Реальная шероховатость всегда больше расчётной — из-за нароста, вибраций и износа кромки.
Кромку твёрдых сплавов, керамики и нитрида бора нередко чуть скругляют или снимают на ней узкую фаску — так она меньше выкрашивается. Для вязких металлов, наоборот, нужна кромка как можно острее, иначе она не режет, а мнёт металл.

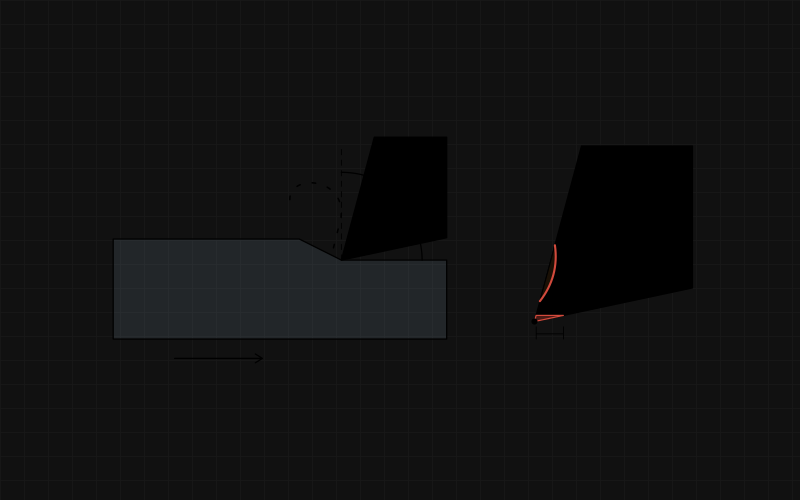
Режущий клин резца (схема). Срезаемый слой превращается в стружку, которая сходит по передней поверхности; задняя поверхность обращена к обработанной поверхности детали. Передний угол γ и задний угол α — главные углы заточки. Справа — вершина резца крупнее: на задней поверхности со временем стирается фаска износа, её ширина VB — частая мера затупления, а на передней поверхности сходящая стружка вытирает лунку.
Как изнашивается кромка
Кромку истирают твёрдые частицы в металле — карбиды, оксиды, окалина. Металл приваривается к ней и отрывается вместе с крупицами инструмента, а при высокой температуре материал инструмента растворяется в горячей стружке и окисляется. Какой механизм главный, видно по следам на кромке.
- Износ по задней поверхности. Под кромкой появляется полоска — фаска износа, её ширину обозначают VB. Это нормальный, предсказуемый износ, и о затуплении чаще всего судят по нему.
- Лунка на передней поверхности. Углубление, которое горячая стружка выедает чуть в стороне от кромки. Растущая лунка ослабляет кромку и говорит о слишком высокой температуре — избыточной скорости или неподходящем сплаве.
- Выкрашивание. Мелкие сколы от ударов, вибраций, твёрдых включений или слишком хрупкого сплава; они часто предвещают поломку.
- Нарост. Металл детали налипает на кромку и режет вместо неё, а время от времени срывается вместе с частицами инструмента. Он типичен для невысоких скоростей и вязких металлов — низкоуглеродистых и нержавеющих сталей, алюминия.
- Пластическая деформация. При сильном нагреве и большой нагрузке кромка размягчается и оседает, силы растут, и она быстро разрушается.
На границе срезаемого слоя, где кромка выходит из металла, бывает местная выемка — проточина: её вырабатывает упрочнённый поверхностный слой, особенно у нержавеющих сталей и никелевых сплавов.
Стойкость и скорость резания
Кромку не доводят до поломки, а меняют по критерию затупления — заранее выбранному пределу износа. При испытаниях твердосплавных резцов им обычно служит средняя ширина фаски износа по задней поверхности 0,3 мм. В цехе кромку меняют, когда шероховатость, размер или вид стружки перестают отвечать требованиям, а на чистовых проходах — раньше.
Износ идёт неравномерно. Сначала новая кромка прирабатывается: мелкие неровности стираются, и появляется узкая фаска. Затем идёт долгий нормальный износ, когда фаска растёт медленно и равномерно. У предела кромка греется сильнее, силы растут, и износ лавинообразно ускоряется вплоть до поломки.
Как изнашивается кромка за время работы
- Приработкамелкие неровности стираются, появляется узкая фаска износа
- Нормальный износдолгий период: фаска растёт медленно и равномерно
- Предел износакромка греется сильнее, силы резания растут
- Лавинообразный износизнос ускоряется вплоть до поломки
Кромку меняют по критерию затупления, не доводя до поломки; при испытаниях — по фаске износа 0,3 мм.
Стойкость — время резания одной кромкой до затупления, обычно в минутах, и сильнее всего на неё влияет скорость. В начале XX века Фредерик Тейлор описал эту связь формулой V·Tⁿ = C, где V — скорость, T — стойкость, а показатель n мал: около 0,1–0,15 для быстрорежущей стали и 0,2–0,3 для твёрдого сплава. Поэтому прибавка скорости всего на 20 % сокращает стойкость твердосплавной кромки примерно вдвое.
Подача и глубина влияют на стойкость слабее, поэтому производительность поднимают сначала глубиной, затем подачей и лишь потом скоростью. Скорость выбирают под заданную стойкость — при точении, как правило, порядка десятков минут, — по нормативам и рекомендациям изготовителя инструмента и уточняют пробой на своём металле.
Смазочно-охлаждающая жидкость
Смазочно-охлаждающая жидкость, СОЖ, охлаждает инструмент и деталь, смазывает контакт стружки с передней поверхностью, уменьшая трение и нарост, и уносит стружку. Водные эмульсии лучше охлаждают, масла лучше смазывают — их берут для нарезания резьбы, развёртывания, протягивания, а при глубоком сверлении жидкость подают под давлением через сам инструмент.
Охлаждение должно быть постоянным: от перепадов температуры на твердосплавной кромке появляются трещины, поэтому при фрезеровании либо подают обильную струю без перерывов, либо работают всухую. Керамику и нитрид бора чаще применяют без охлаждения.
Инструмент для деталей АЭС
Ответственные поверхности атомного оборудования нередко обрабатывают одним долгим чистовым проходом. Уплотнительная поверхность фланца корпуса реактора — кольцо диаметром около 4 м. Если, к примеру, поясок шириной 100 мм обрабатывать с подачей 0,2 мм/об, деталь сделает 500 оборотов, а путь резания превысит 6 км. При скорости 100–150 м/мин это 40–60 минут непрерывной работы одной кромки — того же порядка, что и её стойкость.
Один чистовой проход по уплотнительной поверхности — условный пример
- ≈ 4 мдиаметр уплотнительной поверхности фланца корпуса реактора
- 500оборотов детали: поясок 100 мм при подаче 0,2 мм/об
- > 6 кмпуть резания одной кромки
- 40–60 минработы кромки при скорости 100–150 м/мин
Если кромка затупится посреди прохода, её придётся сменить, и на поверхности останется ступенька: изношенная кромка уже отступила на сотые доли миллиметра, а новая встанет со своей погрешностью. На уплотнительной поверхности ступенька нарушает плоскостность и прилегание прокладки, на посадочной шейке вала — выводит размер из допуска.
Поэтому такие проходы планируют под стойкость инструмента: путь резания сравнивают со стойкостью кромки, проход начинают свежей кромкой, скорость берут умереннее обычной, а сплав и покрытие — износостойкие. Если одной кромки не хватает, место смены выбирают заранее — у канавки, уступа или края пояска, — а после смены размер проверяют и корректируют.
На длинном валу насоса кромка отступает постепенно, и диаметр к концу прохода растёт — вал выходит слегка коническим. А в трубной доске теплообменника свёрла меняют по счёту отверстий, не дожидаясь поломки: сломанное в глубине сверло — тяжёлый брак дорогой детали.
Для аустенитных нержавеющих сталей нужен острый инструмент с положительным передним углом, стружколомом и тонким покрытием PVD, а СОЖ — без хлора и других галогенов. Почему эти стали трудно резать, разобрано в статье «Обрабатываемость сталей и сплавов», правила чистоты — в статье «Механообработка для атомной отрасли».
Учёт и проверка инструмента
Для ответственных операций технология задаёт не только режимы, но и инструмент: группу применения, геометрию, допустимый износ. Перед установкой проверяют кромки и посадку пластин, у перетачиваемого инструмента — углы, сколы и прижоги. На долгих чистовых проходах износ проверяют под лупой или микроскопом. Твёрдый сплав перетачивают алмазными кругами, быстрорежущую сталь — кругами из нитрида бора.
Типичные ошибки — работа «пока режет», до поломки, оставляющей на детали задиры; один сплав на все материалы; смена пластины посреди чистового прохода; слишком малая подача на нержавеющей стали; прерывистое охлаждение твёрдого сплава; переточка с перегревом, оставляющая на кромке трещины.
Термины
- Режущая кромкаЛиния пересечения передней и задней поверхностей инструмента, которая отделяет стружку от металла.
- ТеплостойкостьСпособность инструментального материала сохранять твёрдость при нагреве; её называют также красностойкостью.
- Твёрдый сплавСпечённый материал из зёрен карбида вольфрама, иногда с карбидами титана и тантала, на кобальтовой связке.
- Сменная многогранная пластинаПластина с несколькими режущими кромками, которую крепят в корпусе инструмента и поворачивают по мере износа кромок.
- Передний уголУгол наклона передней поверхности инструмента, по которой сходит стружка; от него зависят силы резания и прочность кромки.
- Задний уголУгол между задней поверхностью инструмента и поверхностью детали; он уменьшает трение инструмента о деталь.
- НаростМеталл детали, налипший на режущую кромку при невысоких скоростях резания; ухудшает поверхность и выкрашивает кромку.
- Стойкость инструментаВремя резания одной кромкой от начала работы до затупления.
Частые вопросы
Чем твёрдый сплав отличается от быстрорежущей стали?
Твёрдый сплав — спечённые зёрна карбида вольфрама на кобальтовой связке: он твёрже и сохраняет твёрдость до 800–1000 °C, поэтому режет в несколько раз быстрее. Быстрорежущая сталь держит около 600–650 °C, зато вязче и лучше подходит для свёрл, метчиков, протяжек и фасонного инструмента.
Что означают буквы P, M, K, N, S, H в обозначении твёрдых сплавов?
Это основные группы по ISO — по обрабатываемому материалу: P — стали, M — нержавеющие стали, K — чугуны, N — цветные металлы, S — жаропрочные и титановые сплавы, H — закалённые стали. Число после буквы — группа применения — растёт с вязкостью сплава: малые номера — для чистовой обработки, большие — для черновой и прерывистой.
Когда пора менять пластину?
По критерию затупления: при испытаниях — по ширине фаски износа по задней поверхности, часто 0,3 мм, в цехе — когда шероховатость, размер или вид стружки перестают отвечать требованиям. На чистовых проходах кромку меняют раньше и не посреди прохода.
Почему нельзя менять пластину посреди чистового прохода?
Изношенная кромка уже отступила на сотые доли миллиметра, а новая встанет со своей погрешностью, и на поверхности останется ступенька. На уплотнительной поверхности или посадочной шейке это брак, поэтому долгие чистовые проходы планируют под стойкость инструмента.
Почему стойкость так сильно зависит от скорости резания?
С ростом скорости растёт температура кромки, а с ней и скорость износа. По формуле Тейлора у твёрдого сплава прибавка скорости на 20 % сокращает стойкость примерно вдвое, поэтому производительность поднимают сначала глубиной и подачей.