Станки с ЧПУ: от чертежа и 3D-модели к программе и первой детали
Станок с числовым программным управлением повторяет деталь за деталью по программе, но программа точна ровно настолько, насколько точны исходные данные: чертёж, модель, базы и привязка. Ниже — как устроено ЧПУ, что такое нуль детали и коррекции, как читать простую управляющую программу, зачем нужны CAM-система и постпроцессор, как получают первую годную деталь и почему программа — такой же документ, как чертёж.
Содержание
- X, Y, Zлинейные оси станка; повороты вокруг них — A, B, C
- +Zположительное направление по оси шпинделя — отвод инструмента от заготовки
- G и Mподготовительные и вспомогательные функции управляющей программы
- 0,001 ммобычная дискретность задания перемещений — ещё не точность станка
Что такое числовое программное управление
Числовое программное управление (ЧПУ) ведёт станок по программе, в которой каждое движение задано числами: куда переместить инструмент, с какой подачей, на каких оборотах. На универсальном станке рабочий ведёт резец маховиками и следит за лимбами, а станок с ЧПУ повторяет записанную траекторию — сегодня, через месяц и через годы, пока программа хранится.
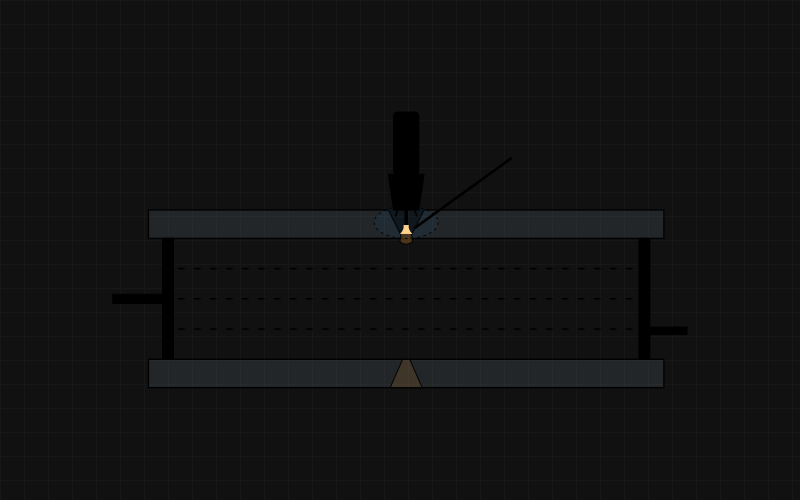
Движения описывают в правой прямоугольной системе координат по ГОСТ 23597-79, соответствующему ISO 841. Ось Z идёт вдоль шпинделя, и её положительное направление — отвод инструмента от заготовки; X и Y лежат в перпендикулярной плоскости, а повороты вокруг осей обозначают A, B и C. Программу пишут так, будто движется инструмент относительно неподвижной детали, даже если на деле ездит стол. Трёхосный фрезерный станок движется по X, Y и Z, пятиосный добавляет два поворота и подходит к детали под разными углами: так фрезеруют, например, пера лопаток турбин.
Каждую ось двигает свой привод — обычно серводвигатель с шарико-винтовой передачей. Датчики обратной связи, круговые на двигателе или винте и линейные на направляющих, сообщают, где ось находится на самом деле, а система непрерывно сравнивает это положение с заданным. Командует всем стойка ЧПУ — управляющий компьютер с пультом: она читает программу, рассчитывает траекторию и раздаёт команды приводам, шпинделю, подаче охлаждения и смене инструмента.
Как стойка ведёт ось: замкнутый контур управления
- Программакуда переместить инструмент, с какой подачей, на каких оборотах
- Стойка ЧПУчитает программу и рассчитывает траекторию
- Приводобычно серводвигатель с шарико-винтовой передачей
- Датчик обратной связисообщает, где ось находится на самом деле
- Сравнениестойка непрерывно сверяет фактическое положение с заданным
Стойка принимает координаты, как правило, с дискретностью 0,001 мм, но это ещё не точность станка. Размер детали зависит от геометрии и нагрева станка, износа и отжатия инструмента, деформаций детали: число на экране показывает, куда ось должна прийти, а не какой получилась деталь.
Нуль детали, привязка и коррекции
У станка своя система координат с нулём, который задал его изготовитель; многие станки после включения выходят в референтную точку, чтобы стойка «узнала», где находятся оси. Но программу удобнее писать от детали: технолог выбирает нуль детали — точку, от которой отсчитаны все координаты программы.
Нуль детали разумно брать на базе чертежа — на торце и оси вала, на углу плиты или оси отверстия корпуса. Тогда размеры чертежа переходят в программу без пересчёта, и в них не вносится погрешность базирования; о базах — в статье «Базирование, приспособления и припуски».
При наладке оператор находит, где нуль детали оказался на столе, касаясь базовых поверхностей щупом, искателем кромок или самим инструментом, и вносит смещение в стойку. Программа остаётся прежней, куда бы ни встала деталь, — меняется только смещение.
Две системы координат: станка и детали
| Система станка | Система детали |
|---|---|
| нуль задал изготовитель станка | нуль выбирает технолог — разумно на базе чертежа |
| после включения многие станки выходят в референтную точку | от него отсчитаны все координаты программы |
| так стойка «узнаёт», где находятся оси | положение на столе находят привязкой и вносят смещение |
| программа остаётся прежней, куда бы ни встала деталь |
Привязывают и инструмент. У каждого измеряют вылет — длину от торца шпинделя до вершины — и радиус: на приборе настройки вне станка или датчиком прямо в станке. Значения заносят в таблицу коррекций, и стойка сама учитывает их при расчёте траектории: с коррекцией на радиус программа может описывать контур детали, а не путь центра фрезы. Поставили вместо затупившейся фрезы новую с другим вылетом — достаточно обновить строку таблицы.
Через коррекции правят и размер. Если после чистового прохода вал вышел на 0,03 мм больше по диаметру, оператор вводит поправку на износ, и следующий проход снимает недостающее, — программу при этом не трогают.
Управляющая программа
Управляющая программа состоит из кадров — строк из слов, где каждое слово — буква-адрес и число. N — номер кадра; G — подготовительная функция, то есть как двигаться; X, Y, Z — координаты; F — подача; S — частота вращения шпинделя; T — инструмент; M — вспомогательная функция: включить шпиндель или охлаждение, сменить инструмент, закончить программу.
Формат кода в отечественной практике описывает ГОСТ 20999-83, в международной — ISO 6983, а сам язык по главным его словам называют «G-кодом». Но у каждой стойки свой диалект: одни и те же функции могут работать по-разному, а циклы у разных систем свои. Простой фрезерный фрагмент с нулём по Z на верхней плоскости детали выглядит так — смысл кодов дан как в большинстве стоек, точный указан в руководстве к станку:
| Кадр | Что делает |
|---|---|
| N10 G90 G00 X0 Y0 | Размеры абсолютные, от нуля детали; ускоренно в точку X0 Y0 |
| N20 S800 M03 | Шпиндель — 800 об/мин по часовой стрелке |
| N30 G00 Z2 | Ускоренный подвод на 2 мм над поверхностью |
| N40 G01 Z-3 F100 | Врезание на глубину 3 мм с подачей 100 мм/мин |
| N50 G01 X40 Y12 F300 | По прямой в точку X40 Y12 с подачей 300 мм/мин |
| N60 G00 Z50 M05 | Ускоренный отвод вверх, шпиндель остановлен |
| N70 M30 | Конец программы |
G00 — ускоренное перемещение без резания, G01 — прямая с рабочей подачей, G02 и G03 — дуга по часовой стрелке и против. G90 задаёт абсолютные размеры, от нуля детали, а G91 — размеры в приращениях, от предыдущей точки; перепутанный режим — частая причина аварий.
Постоянные циклы заменяют несколько кадров одним: сверление с подводом и отводом, глубокое сверление с периодическим выводом сверла, нарезание резьбы, растачивание. Задав цикл, дальше перечисляют только координаты отверстий — так программируют, например, трубные доски теплообменников с тысячами отверстий. Простые программы пишут вручную прямо на стойке, а сложные поверхности — только в CAM-системе.
CAM-система и постпроцессор
CAM-система строит обработку по 3D-модели. Программист загружает модель, задаёт заготовку, приспособление и нуль детали, выбирает инструмент, стратегии — черновую выборку, чистовой проход по контуру, сверление — и режимы резания. Система рассчитывает траектории инструмента; для сложной поверхности это тысячи точек, которые вручную не посчитать.
Траектории ещё не программа для конкретного станка. Их переводит в код постпроцессор — модуль под определённое сочетание станка и стойки: он учитывает расположение и пределы осей, кинематику поворотного стола, диалект кода и доступные циклы. Одна и та же обработка для двух разных станков даёт две разные программы, а неподходящий постпроцессор испортит и верную траекторию.
Перед станком программу проверяют симуляцией: в виртуальной модели станка с приспособлением, оправками и заготовкой прогоняют уже готовый код. Смотрят, не врезается ли инструмент в деталь, не задевает ли шпиндель или оправка приспособление, не выходит ли ось за пределы хода и не остаётся ли неснятый металл. Симуляция не заменяет первую деталь, но ловит грубые ошибки до того, как пострадают металл и станок.
Допуски CAM-система из модели не берёт: модель обычно строят по номинальным размерам, а что посадочный диаметр — Ø20H7, а не просто 20, сообщает чертёж. Поэтому программист, как правило, ведёт размер к середине поля допуска: для отверстия Ø20H7 с пределами 20,000 и 20,021 мм — примерно на 20,01 мм. Из чертежа же он берёт базы, шероховатость и поверхности, которые трогать нельзя.

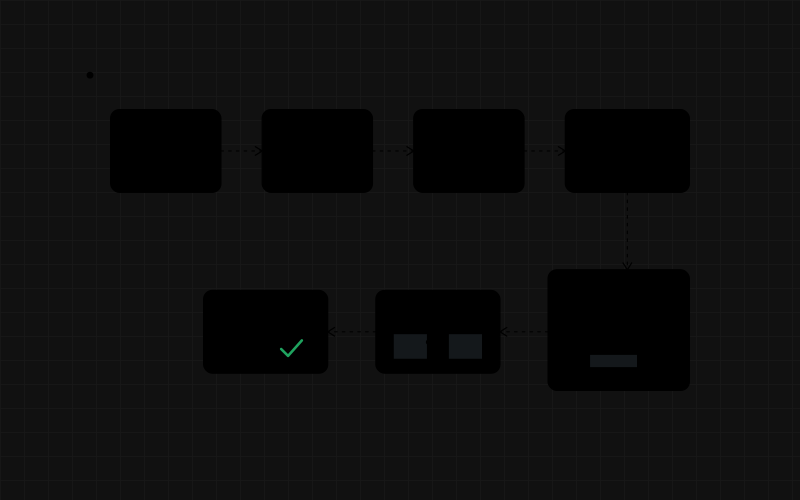
От чертежа к детали на станке с ЧПУ (схема). По чертежу и 3D-модели в CAM-системе строят траектории инструмента, постпроцессор переводит их в управляющую программу для конкретного станка — кадры с G- и M-кодами. Станок перемещает инструмент по осям X, Y, Z; измерительный щуп помогает привязать заготовку и проверить размеры между переходами, а окончательные размеры подтверждает служба контроля поверенными средствами измерений и записывает в протокол.
Первая деталь и измерения на станке
Новую программу запускают осторожно: сначала прогоняют с инструментом над деталью, «по воздуху», затем по одному кадру и с уменьшенной скоростью ускоренных перемещений, сверяя, куда идёт инструмент. На первых проходах оставляют припуск, чтобы ошибку можно было исправить.
После получистового прохода деталь измеряют, вводят коррекции и лишь потом выполняют чистовой. Готовую первую деталь ОТК проверяет по всем размерам чертежа, и только после такого контроля первой детали запускают партию. Его повторяют после изменения программы, приспособления или наладки.
Многие станки оснащены измерительным щупом: его ставят в шпиндель или револьверную головку как инструмент, и при касании поверхности стойка записывает координаты. Щупом находят нуль детали, измеряют перекос и учитывают его поворотом системы координат, проверяют между операциями, хватает ли припуска и не износился ли инструмент, и по результатам вводят коррекции.
Поэтому окончательную приёмку ведёт служба контроля — поверенными средствами измерений, после выдержки детали, с записью в протокол; как выбирают средство измерений и почему важна температура, рассказано в статье «Измерения и метрология». Результаты щупа — данные для наладки и межоперационного контроля.
Программа как документ
Отлаженная программа — часть технологической документации, как маршрутная карта. Её обозначают и хранят в архиве вместе с картой наладки — приспособление, нуль детали, перечень инструментов с вылетами — и протоколом первой детали. На станок программу загружают из архива, а не берут ту, что осталась в памяти стойки.
У программы, как у чертежа, есть версии. Любое изменение — новая версия с записью, кто и зачем её внёс. Если оператор поправил подачу или кадр прямо на стойке, правку возвращают в архив, иначе в следующий раз запустят старый вариант.
Программу делают под определённую редакцию чертежа. Изменения в чертёж вносят по извещению об изменении, как требует ГОСТ 2.503-2013, и после каждого такого извещения программу проверяют заново, даже если изменённый размер кажется к ней непричастным, а первую деталь снова предъявляют контролю. Номер извещения удобно записать в карточке программы.
Чертёж изменили — что происходит с программой
- Извещение об измененииизменения в чертёж вносят по ГОСТ 2.503-2013
- Проверка программызаново, даже если изменённый размер кажется к ней непричастным
- Новая версияс записью, кто и зачем её внёс, — и номером извещения в карточке
- Первая детальснова предъявляют контролю
Для заказов атомной отрасли это особенно важно: деталь делают строго по действующей редакции документации, а запасную часть могут заказать через годы, и тогда программа, карта наладки и протокол первой детали позволяют повторить её точно такой же. О маршруте и документах детали — в статье «Механообработка для атомной отрасли», о том, что согласовать при заказе, — в статье «Как заказать изделие для атомной отрасли». Весь путь от чертежа до партии выглядит так:
| Этап | Что делают | Чем проверяют |
|---|---|---|
| Чертёж и модель | Сверяют модель с чертежом, выбирают базы и нуль детали | Сравнение размеров модели и чертежа, вопросы к разработчику |
| CAM-система | Строят траектории, выбирают инструмент и режимы | Просмотр траекторий на модели |
| Постпроцессор | Переводят траектории в код для станка и стойки | Симуляция готового кода с моделью станка и приспособления |
| Наладка | Ставят приспособление и деталь, привязывают нуль и инструмент | Щуп, прибор настройки инструмента, карта наладки |
| Первая деталь | Прогон «по воздуху», проходы с припуском, коррекции | Измерения после получистового прохода, контроль первой детали ОТК |
| Партия | Обработка по отлаженной программе | Межоперационный контроль, в том числе щупом |
| Приёмка | Окончательный контроль | Поверенные средства измерений, протокол |
Что прислать изготовителю и типичные ошибки
Изготовителю нужны и чертёж, и 3D-модель: по модели строят траектории, по чертежу назначают точность, контроль и материал.
Модель и чертёж, выпущенные вместе, по ГОСТ 2.052-2021 должны быть согласованы, а размеры чертежа — получаться из модели; если часть данных есть только в модели, на чертеже так и пишут: «неуказанные размеры согласно модели». Модель при этом рекомендуется выполнять по номинальным размерам, без допусков. Если модель и чертёж всё-таки разошлись, это ошибка документации: какой вариант верный, решает разработчик, а не изготовитель. Частые ошибки:
- Модель и чертёж расходятся. Деталь обработали по модели, а принимают по чертежу — и годная на вид деталь становится несоответствием.
- Нет допусков и баз. Из модели их не взять: программист выбирает сам, а контролёр меряет по-своему.
- Обработка «по модели» без чертежа. Неизвестны допуски, шероховатость, материал и технические требования — проверять деталь не по чему.
- Программа под другую редакцию. Чертёж изменили, а на станке старая программа; ошибку находят на приёмке или, хуже, на сборке.
- Нуль не на базе. Нуль детали взят не от той поверхности, от которой заданы размеры, и в размер уходит погрешность базирования.
- Коррекция не туда. Поправку внесли не в тот инструмент или с обратным знаком — брак или столкновение.
Термины
- ЧПУЧисловое программное управление: управление движениями станка по программе, где перемещения, подачи и обороты заданы числами.
- Управляющая программаПоследовательность кадров с координатами, подачами и командами, по которой станок с ЧПУ обрабатывает деталь.
- КадрСтрока управляющей программы из слов — буквы-адреса и числа, например G01 X40 Y12 F300.
- Нуль деталиТочка, от которой отсчитаны координаты программы; её выбирают на базе детали и привязывают при наладке.
- КоррекцияПоправка на вылет, радиус или износ инструмента, которую стойка учитывает при расчёте траектории.
- CAM-системаПрограмма, которая по 3D-модели и выбранным стратегиям рассчитывает траектории инструмента.
- ПостпроцессорМодуль, переводящий траектории из CAM-системы в код для конкретного станка и стойки ЧПУ.
- Измерительный щупДатчик касания, который ставят в станок как инструмент для привязки, выверки и межоперационных измерений.
Частые вопросы
Что такое G-код?
Так называют язык управляющих программ станков с ЧПУ: программа состоит из кадров со словами вида G01, X40, F300, где G — подготовительные функции, M — вспомогательные, X, Y, Z — координаты, F — подача. Формат описывают ГОСТ 20999-83 и ISO 6983, но у каждой стойки свой диалект.
Зачем нужен постпроцессор?
CAM-система рассчитывает траектории инструмента, а постпроцессор переводит их в код для конкретного станка и стойки с учётом осей, кинематики и диалекта. Без подходящего постпроцессора даже верная траектория превратится в неверную программу.
Что главнее — 3D-модель или чертёж?
По ЕСКД модель и чертёж, выпущенные вместе, должны быть согласованы, а размеры чертежа получают из модели. Допуски, шероховатость и технические требования обычно есть только в чертеже, а при расхождении решает разработчик, а не изготовитель.
Можно ли принять деталь по измерениям щупом на станке?
Щуп удобен для привязки и межоперационного контроля, но измеряет теми же осями, которыми станок режет, поэтому не видит ошибок самого станка. Окончательный контроль выполняют поверенными средствами измерений, с записью в протокол.
Что делать с программой, если изменили чертёж?
Проверить программу заново, выпустить её новую версию и снова проверить первую деталь. Программа хранится в архиве с указанием редакции чертежа, под которую она сделана.