Фрезерная обработка: фрезы, схемы фрезерования, станки и точность
Плоскость разъёма корпуса арматуры, паз под уплотнение, карман, отверстия под шпильки крышки — всё это работа фрезы. В отличие от резца, фреза режет многими зубьями по очереди, и каждый зуб то входит в металл, то выходит из него, — отсюда удары, вибрации и свои правила. Ниже — какие бывают фрезы и станки, чем встречное фрезерование отличается от попутного и что портит точность фрезерованной детали.
Содержание
- ≈200 м/минскорость резания фрезы диаметром 80 мм при 800 об/мин
- 400 мм/минподача стола у фрезы с 5 зубьями при 0,1 мм на зуб и 800 об/мин
- 0толщина среза, с которой зуб начинает встречное фрезерование
- в 8 разбольше прогиб концевой фрезы при вдвое большем вылете
Как устроено фрезерование
Фрезерование — обработка вращающимся многозубым инструментом, фрезой. Главное движение здесь — вращение фрезы, а подачу делает заготовка вместе со столом станка или фреза вместе со шпинделем. Так получают плоскости, уступы, пазы, карманы, контуры и поверхности сложной формы.
Скорость резания считают так же, как при точении, только по диаметру фрезы: фреза диаметром 80 мм при 800 об/мин режет со скоростью около 200 м/мин. Подачу задают на зуб — сколько проходит заготовка, пока фреза поворачивается на один зуб. Подача стола в минуту равна подаче на зуб, умноженной на число зубьев и обороты: фреза с 5 зубьями при 0,1 мм на зуб и 800 об/мин даёт 400 мм/мин.
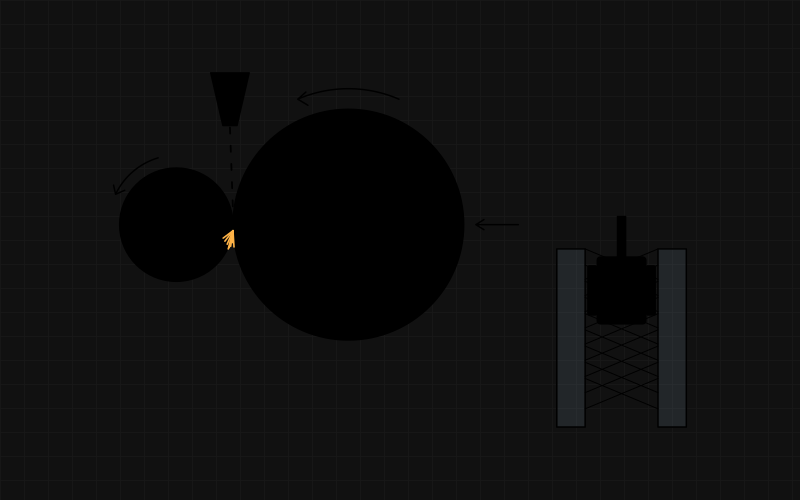
Главная особенность фрезерования — прерывистое резание. Каждый зуб режет лишь часть оборота: врезается в металл, снимает стружку переменной толщины, выходит и до следующего врезания идёт по воздуху. Отсюда три следствия.
Один оборот зуба фрезы: прерывистое резание
- Врезаниезуб с ходу входит в металл — удар по кромке
- Резаниеснимает стружку переменной толщины и нагревается
- Выходзуб выходит из металла
- Путь по воздухудо следующего врезания зуб остывает
От тысяч таких циклов нагрева и остывания на кромке появляются мелкие поперечные трещины.
Первое — удары. На каждом обороте зуб с ходу входит в металл, и кромку фрезы и её материал рассчитывают на удар. Второе — температура: в металле зуб нагревается, в воздухе остывает, и от тысяч таких циклов на кромке появляются мелкие поперечные трещины. Поэтому сталь твёрдосплавными фрезами при черновой обработке часто фрезеруют всухую: холодная жидкость на горячем зубе только усиливает перепад температур.
Третье — вибрации. Сила резания пульсирует с частотой входа зубьев, и чем меньше зубьев одновременно в металле, тем сильнее скачет нагрузка. Поэтому фрезерованию особенно нужна жёсткость станка, оправки и закрепления детали.
Какие бывают фрезы
Фрезы различают по тому, где у них зубья и как их крепят на станке. Основных видов четыре:
- Торцевые. Зубья расположены на торце и по периферии корпуса, а ось фрезы перпендикулярна обрабатываемой плоскости. Главный инструмент для плоскостей — разъёмов корпусов, опорных и привалочных поверхностей.
- Концевые. Цилиндрический хвостовик и зубья на боковой поверхности и торце. Ими фрезеруют уступы, пазы, карманы и контуры, а концевой фрезой со сферическим торцом — сложные поверхности.
- Дисковые. Узкий диск с зубьями по окружности, а часто и по бокам, на оправке горизонтального станка. Прорезают пазы и канавки, а тонкие отрезные фрезы разрезают заготовки.
- Фасонные. Режущая кромка повторяет профиль детали: радиусная канавка, паз «ласточкин хвост», Т-образный паз. Деталь получает форму фрезы, поэтому точность профиля зависит от её изготовления и переточки.
По конструкции фрезы бывают цельными и сборными. Цельные — целиком из быстрорежущей стали или твёрдого сплава — обычно делают небольших диаметров: острые кромки, малое биение зубьев, высокая точность, но изношенную фрезу перетачивают или заменяют целиком. В корпусе сборной фрезы закреплены сменные пластины: износилась кромка — пластину поворачивают на свежую или меняют. Так устроено большинство торцевых и крупных фрез для черновой обработки.
У сборной фрезы многое зависит от того, как сели пластины. Пластина, выступающая над соседними, работает за всех: на поверхности остаётся след от каждого её оборота, а сама она изнашивается быстрее. Поэтому гнёзда и пластины держат чистыми, а у чистовых фрез проверяют биение зубьев.
Встречное и попутное фрезерование
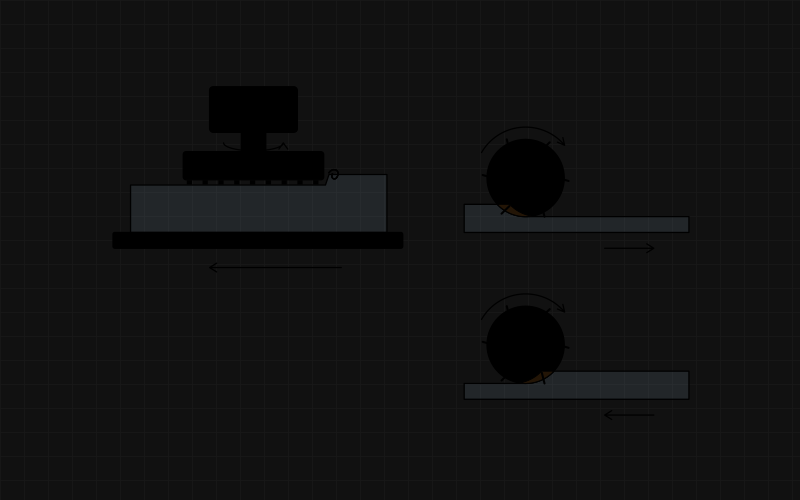
Зуб фрезы может идти навстречу подаче или по ходу её. По ГОСТ 25761-83 при встречном фрезеровании в месте контакта скорость резания и подача заготовки направлены в противоположные стороны, при попутном — в одну. От этого зависят форма стружки, силы и качество поверхности.
При встречном фрезеровании толщина срезаемого слоя растёт от нуля до наибольшей: срез похож на запятую, начинающуюся с тонкого конца. Ноль срезать нельзя, поэтому сначала зуб не режет, а скользит и мнёт металл, пока толщина не станет достаточной. Поверхность наклёпывается, кромка изнашивается быстрее, и для склонных к наклёпу аустенитных сталей это особенно неприятно. А когда фреза работает периферией, сила резания ещё и стремится оторвать заготовку от стола.
При попутном фрезеровании всё наоборот: зуб врезается сразу на наибольшую толщину и выходит на нулевой. Скольжения нет, кромка служит дольше, поверхность чище, а при работе периферией сила прижимает заготовку к столу. Плата — удар при каждом врезании и сила, которая тянет стол по ходу подачи: если в винтовой паре подачи есть зазор, стол рывком выбирает его, поверхность портится, а фреза может сломаться.
Отсюда правила выбора. На станках с ЧПУ, где передача подачи без зазора, обычно фрезеруют попутно. Встречное оставляют для станков с зазором в винтовой паре и для заготовок с коркой — окалиной поковки или литейной коркой: зуб подрезает корку снизу, а не бьёт по ней сверху. Торцевая фреза, стоящая над серединой заготовки, работает сразу обеими схемами: на входе — встречной, на выходе — попутной.

Фрезерование (схема). Вращается фреза — это главное движение, а подачу делает стол с заготовкой. Слева торцевая фреза снимает слой с плоскости. Справа — встречное и попутное фрезерование: при встречном зуб входит в металл с нулевой толщины среза и выходит на наибольшей, при попутном врезается сразу на полную толщину, а выходит на нулевой; срезаемый зубом слой выделен.
Что обрабатывают фрезой
Плоскости фрезеруют торцевыми фрезами, уступы — концевыми или торцевыми с углом в плане 90°, пазы — концевыми и дисковыми. Карман — углубление, замкнутое со всех сторон, — выбирают концевой фрезой слой за слоем, а контур обходят ею по периметру.
У кармана есть ограничение, о котором стоит помнить конструктору: внутренний угол не может быть острее радиуса фрезы. Радиус в углу задают не меньше радиуса фрезы, а лучше чуть больше: если фреза входит в угол всей окружностью, нагрузка на неё резко растёт и появляется вибрация. Острый внутренний угол требует отдельной операции — долбления или электроэрозионной обработки.
Станок с ЧПУ ведёт фрезу и по окружности, и по винтовой линии — это круговая интерполяция. Так одной концевой фрезой обрабатывают отверстия разных диаметров, а резьбовой фрезой нарезают резьбу: за виток по окружности фреза смещается вдоль оси на шаг. Подробнее — в статьях «Обработка отверстий» и «Станки с ЧПУ».
| Тип фрезы | Что обрабатывают | На что обратить внимание |
|---|---|---|
| Торцевая | Плоскости, широкие уступы | Ступеньки между проходами, перпендикулярность шпинделя столу, положение фрезы относительно заготовки |
| Концевая | Уступы, пазы, карманы, контуры | Вылет и отжим фрезы, радиус во внутренних углах, отвод стружки из паза |
| Концевая сферическая | Сложные криволинейные поверхности | Гребешки между строчками: чем меньше шаг, тем глаже поверхность и дольше обработка |
| Дисковая | Пазы, канавки, разрезка | Ширина паза, биение диска, заусенцы на кромках |
| Фасонная | Профильные канавки, пазы «ласточкин хвост» и Т-образные | Профиль копируется с фрезы: его точность зависит от изготовления и переточки |
| Резьбовая | Резьба круговой интерполяцией | Жёсткость фрезы на вылете, точность круговой интерполяции станка |
Станки: от 3 до 5 осей
У вертикально-фрезерного станка шпиндель вертикален и смотрит на стол сверху, у горизонтально-фрезерного — горизонтален. На первых удобно обрабатывать плоскости и карманы сверху, на вторых — работать дисковыми фрезами на оправке, а с поворотным столом обходить корпусную деталь с нескольких сторон.
Обрабатывающий центр — станок с ЧПУ и магазином инструментов: фрезы, свёрла, метчики и расточные оправки сменяются в шпинделе автоматически по программе. Деталь с плоскостями, пазами, карманами и отверстиями проходит все переходы за одну установку, и все поверхности получаются от одних баз.
Сколько осей нужно, зависит от детали. На 3-осевом станке фреза движется по X, Y и Z и подходит к детали только сверху: плоскости, карманы, пазы, контуры, отверстия, параллельные шпинделю. На 4-осевом добавлен поворотный стол или делительная головка: деталь поворачивают и с одной установки обрабатывают несколько граней или отверстия по окружности. 5-осевой станок может наклонить фрезу относительно детали под нужным углом — так обрабатывают лопатки, рабочие колёса, наклонные отверстия и грани.
Сколько осей нужно станку
| 3 оси | 4 оси | 5 осей |
|---|---|---|
| фреза движется по X, Y и Z | добавлен поворотный стол или делительная головка | фрезу наклоняют относительно детали под нужным углом |
| подходит к детали только сверху | несколько граней с одной установки | лопатки, рабочие колёса, наклонные отверстия и грани |
| плоскости, карманы, пазы, контуры | отверстия по окружности | к поверхности подходят короткой, более жёсткой фрезой |
Наклон даёт и другое преимущество: к глубокой или наклонной поверхности можно подойти короткой фрезой, а короткая фреза жёстче длинной. Пятиосевую обработку ведут позиционно — деталь повернули, закрепили поворот и фрезеруют по трём осям — или непрерывно, когда все оси движутся одновременно и фреза всё время стоит под нужным углом к поверхности.
Точность и что её портит
Для фрезерованных деталей главные — допуски формы и расположения. Плоскостность показывает, насколько поверхность отклоняется от идеальной плоскости, параллельность и перпендикулярность — как она расположена относительно базы. Для отверстий задают позиционный допуск: насколько ось каждого отверстия может отойти от номинального положения, заданного от баз. Шероховатость после чистового фрезерования — как правило, порядка Ra 3,2 мкм, после тонкого — порядка Ra 1,6 мкм.
Первое, что портит точность, — вылет инструмента. Концевая фреза — консоль, и её прогиб под той же силой растёт пропорционально кубу вылета: если принять прогиб при исходном вылете за 1, то при вылете в полтора раза больше он составит около 3,4, а при вдвое большем — 8. Отжатая фреза оставляет стенку не перпендикулярной дну, а при большом вылете начинается вибрация. Поэтому фрезу берут как можно короче и толще.
Прогиб концевой фрезы под той же силой
- 1исходный вылет
- ≈ 3,4вылет в полтора раза больше
- 8вылет вдвое больше
Прогиб консоли растёт пропорционально кубу вылета, поэтому фрезу берут как можно короче и толще.
Второе — нагрев. Деталь, шпиндель и станок при работе нагреваются, и размер, пойманный на тёплой детали, после остывания уходит. Третье — внутренние напряжения: когда из поковки или плиты выбирают много металла, напряжения перераспределяются, и тонкие стенки и днища коробит — плоскость, ровная на станке, после раскрепления выгибается. Поэтому, как и при точении, черновую и чистовую обработку разделяют, а перед чистовым проходом ослабляют прижимы.
Четвёртое — переустановки. Каждая новая установка добавляет ошибку базирования, и если поверхности, связанные допуском расположения, обработаны с разных установок без общих баз, допуск легко потерять. Поэтому связанные поверхности стараются обработать с одной установки, а если без переустановки не обойтись, базируют деталь по уже обработанным поверхностям.
Детали АЭС: требования и ошибки
В оборудовании АЭС фрезеруют прежде всего корпусные детали. У корпусов и крышек трубопроводной арматуры это плоскости разъёма под прокладку, площадки под привод, пазы, отверстия под шпильки крышки; как устроена арматура, рассказано в статье «Трубопроводная арматура для АЭС». Фрезеруют и опоры и кронштейны оборудования и трубопроводов — их опорные плоскости и отверстия под крепёж, — крышки люков, корпуса подшипников.
Уплотнительным поверхностям важны следы обработки. Торцевая фреза оставляет следы-дуги, и на узком уплотнительном пояске они могут лечь поперёк него, как радиальные риски, — готовый путь протечки. Поэтому круглые уплотнительные поверхности фланцев обычно точат, а канавку под прокладку на прямоугольной крышке или фланце сложной формы фрезеруют концевой фрезой по контуру, вдоль уплотнения. Требования к шероховатости и дефектам зеркала — в статье «Фланцевые соединения и уплотнения».
Отверстиям под шпильки нужен позиционный допуск: отверстия корпуса и крышки должны совпасть, иначе шпилька встанет с перекосом, а затяжка будет неравномерной. Плоскость разъёма проверяют на плоскостность, а её положение относительно оси прохода и посадочных мест — на перпендикулярность и параллельность.
Типичные ошибки фрезерования повторяются:
- Ступеньки между проходами. Широкую плоскость фрезеруют в несколько проходов, и если ось шпинделя не строго перпендикулярна столу или фреза износилась, соседние проходы не совпадают по высоте. На плоскости разъёма такая ступенька — путь протечки, поэтому уплотнительный поясок стараются пройти за один проход фрезой, перекрывающей его ширину.
- Заусенцы в пазах. На выходе зуба металл не срезается, а загибается в заусенец, особенно у вязкой нержавеющей стали. Оторвавшийся заусенец уйдёт в контур как посторонний предмет, поэтому кромки пазов и отверстий зачищают, а детали осматривают.
- Завал кромок. Скруглённая, «заваленная» кромка уплотнительной поверхности сужает поясок, на котором работает прокладка. Её дают отжим тонкой стенки, вибрация на выходе фрезы и неаккуратная ручная зачистка.
Термины
- ФрезерованиеОбработка резанием вращающимся многозубым инструментом — фрезой — при движении подачи заготовки или фрезы.
- Подача на зубПеремещение заготовки относительно фрезы за поворот фрезы на один зуб, мм/зуб.
- Встречное фрезерованиеФрезерование, при котором в месте контакта скорость резания и подача заготовки направлены в противоположные стороны; толщина среза растёт от нуля.
- Попутное фрезерованиеФрезерование, при котором в месте контакта скорость резания и подача заготовки направлены в одну сторону; зуб врезается на наибольшую толщину.
- Сменная пластинаРежущая пластина в корпусе сборной фрезы: изношенную кромку меняют поворотом пластины или её заменой.
- Обрабатывающий центрСтанок с ЧПУ с магазином инструментов и их автоматической сменой, который фрезерует, сверлит, растачивает и нарезает резьбу с одной установки.
- Круговая интерполяцияДвижение инструмента по окружности или винтовой линии, которое станок с ЧПУ получает согласованным перемещением по нескольким осям.
- Позиционный допускДопуск на отклонение оси отверстия или другого элемента от номинального положения, заданного относительно баз.
Частые вопросы
Чем встречное фрезерование отличается от попутного?
При встречном фрезеровании зуб движется навстречу подаче и начинает срез с нулевой толщины, поэтому сначала скользит и наклёпывает металл. При попутном зуб движется по ходу подачи и врезается сразу на наибольшую толщину: поверхность чище, кромка служит дольше, но станку нужна передача подачи без зазора.
Почему сталь часто фрезеруют без охлаждающей жидкости?
Зуб фрезы на каждом обороте нагревается в металле и остывает в воздухе, и от этих циклов на кромке появляются трещины. Холодная жидкость на горячем зубе усиливает перепад температур, поэтому при черновом фрезеровании стали твёрдосплавными фрезами нередко работают всухую.
Когда нужна 5-осевая обработка?
Когда к поверхности нужно подойти под углом: лопатки, рабочие колёса, наклонные отверстия и грани. Наклон позволяет обработать деталь с одной установки и работать короткой, более жёсткой фрезой.
Почему внутренний угол кармана нельзя сделать острым?
Карман выбирают вращающейся концевой фрезой, и угол получается со скруглением не меньше её радиуса. Радиус в углу лучше задавать чуть больше радиуса фрезы, а острый угол требует отдельной операции — долбления или электроэрозионной обработки.
Почему уплотнительные поверхности круглых фланцев точат, а не фрезеруют?
Резец на торце оставляет концентрические или спиральные следы вдоль уплотнения, а торцевая фреза — дуги, которые могут лечь поперёк уплотнительного пояска и стать путём протечки. Фрезеруют уплотнения некруглой формы — по контуру, вдоль уплотнения.