Отливки для АЭС: как льют корпуса арматуры и насосов
Корпус задвижки с изогнутым проходом или корпус насоса с внутренними каналами проще всего получить литьём: жидкая сталь сама заполняет форму со всеми полостями. Но вместе с формой отливка получает и свои дефекты — раковины, поры, трещины, — поэтому её проверяют особенно тщательно. Ниже — как делают стальные отливки для атомных станций, как их контролируют и исправляют и что указать в заказе.
Содержание
- ≈ 2 %линейная усадка стали — на столько модель больше отливки
- Лбуква в конце марки литейной стали: 20Л, 12Х18Н9ТЛ
- 1050–1100 °Cнагрев аустенитных отливок при закалке на аустенит
- ГОСТ Р 50.05.17порядок контроля стальных отливок для оборудования АЭУ
Что отливают для АЭС и почему
Отливка — заготовка или деталь, полученная заливкой жидкого металла в форму. Металл застывает и повторяет её очертания, включая внутренние полости, которые ковкой не получить: изогнутый проход в корпусе задвижки, каналы в корпусе насоса, рёбра, приливы и бобышки.
Поэтому литыми на атомных станциях чаще всего бывают детали сложной формы: корпуса и крышки арматуры, корпуса насосов, рабочие колёса, детали турбин. Корпус главного циркуляционного насоса ГЦН-195М, например, цельнолитой из коррозионно-стойкой стали — об устройстве насоса рассказано в статье «Главный циркуляционный насос».
Литьё не единственный путь к такой детали. Корпус арматуры бывает и кованым или штампованным, и выбор делает конструктор; как устроена сама арматура, рассказано в статье «Трубопроводная арматура для АЭС». У насоса ГЦНА-1391 для ВВЭР-1200 корпус уже не литой, а сварной из двух штампованных полусфер. А обечайки корпусов реакторов, фланцы и валы куют: им нужен плотный проработанный металл, о котором — в статье «Как делают поковки».
Отливку выбирают, когда форма сложная, а металла в детали много: выточить такой корпус из поковки — значит отправить в стружку большую часть металла и долго фрезеровать полости. Расплата — литая структура и характерные дефекты, которые приходится искать и исправлять.
Что для АЭС отливают, а что куют или штампуют
| Отливают | Куют или штампуют |
|---|---|
| корпуса и крышки арматуры | обечайки корпусов реакторов |
| корпуса насосов — например, цельнолитой корпус ГЦН-195М | фланцы и валы |
| рабочие колёса насосов | корпус ГЦНА-1391 — сварной из двух штампованных полусфер |
| детали турбин | часть корпусов арматуры — кованые или штампованные |
Литейные стали
Общие требования к стальным отливкам установлены ГОСТ 977-88 «Отливки стальные. Общие технические условия». Литейную сталь узнают по букве Л в конце марки: 20Л и 25Л — углеродистые, 20ГСЛ — низколегированная, 10Х18Н9Л и 12Х18Н9ТЛ — аустенитные нержавеющие, 12Х18Н12М3ТЛ — аустенитная с молибденом. Есть и коррозионно-стойкие литейные стали с меньшим содержанием никеля — например, 06Х12Н3ДЛ, из которой отлит корпус ГЦН-195М.
Литейные свойства у стали хуже, чем у чугуна: она хуже заполняет форму, сильнее садится при застывании и требует более высокой температуры заливки. Поэтому стальное литьё считается одним из самых трудных. Аустенитные стали к тому же застывают крупным столбчатым зерном, и это потом скажется на ультразвуковом контроле.
По назначению ГОСТ 977-88 делит отливки на три группы. У первой, общего назначения, проверяют внешний вид, размеры и химический состав; у второй, ответственного назначения, — ещё и механические свойства; у третьей, особо ответственного назначения, — вдобавок ударную вязкость. Для оборудования и трубопроводов атомных энергетических установок требования строже: марки и документы задают нормы и технические условия, а порядок контроля — ГОСТ Р 50.05.17-2019. В старых чертежах встречаются ссылки на ПНАЭ Г-7-025-90, и какой документ применять, лучше согласовать до заказа.
Стальные отливки, как правило, термообрабатывают: литая структура крупнозернистая и неоднородная. Углеродистые и низколегированные отливки обычно нормализуют — сталь 20Л, например, нагревают примерно до 880–900 °C и охлаждают на воздухе — и затем отпускают. Аустенитные отливки закаливают на аустенит: нагревают примерно до 1050–1100 °C и быстро охлаждают, чтобы карбиды растворились, а сталь стала однородной и стойкой к межкристаллитной коррозии. Число полных термообработок ГОСТ 977-88 ограничивает: не больше трёх, а для аустенитных и аустенитно-ферритных сталей — двух.
Отливки по ГОСТ 977-88: группы и термообработки
- три группыотливок: общего, ответственного и особо ответственного назначения
- не больше трёхполных термообработок одной отливки
- не больше двухдля отливок из аустенитных и аустенитно-ферритных сталей
Модель, форма, литники и прибыль
Отливку начинают с модели — копии будущей детали из дерева, пластмассы или металла. Модель делают больше отливки на величину усадки: остывая от жидкого состояния до цеховой температуры, сталь сокращается, и её линейная усадка — около 2 %. На модели предусматривают литейные уклоны, чтобы её можно было вынуть из формы, и знаки — выступы, которые оставят в форме гнёзда для стержней.
Форму набивают формовочной смесью — песком со связующим, — в простейшем случае в две опоки, верхнюю и нижнюю, и вынимают из неё модель. Внутренние полости оформляют стержни: их делают отдельно, в стержневых ящиках, и ставят в форму на знаки. Стержень должен быть прочным, пропускать газы и при этом поддаваться, когда отливка садится: слишком жёсткий стержень мешает усадке и рвёт металл.
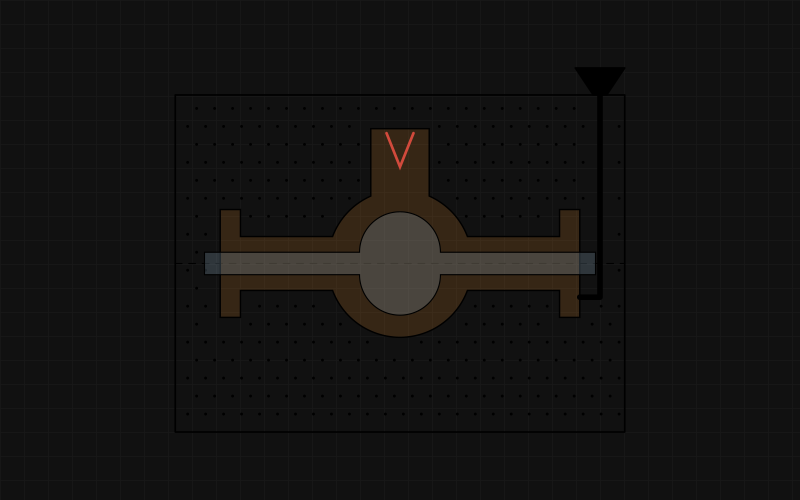
Металл подводят литниковой системой. Из ковша его льют в литниковую чашу, по вертикальному стояку он опускается вниз и по каналам-питателям входит в полость формы. Сталь обычно разливают из стопорного ковша — через отверстие в дне, так что шлак остаётся сверху. Литники располагают так, чтобы металл заполнял форму спокойно, без брызг и размыва стенок.
Самое важное в стальной отливке — прибыль: запас жидкого металла над массивным узлом, который застывает последним и питает отливку, пока та садится. Отливку проектируют так, чтобы она застывала направленно — от тонких частей к массивным и дальше к прибыли; в нужных местах для этого ставят холодильники — металлические вставки, ускоряющие остывание. Тогда усадочная раковина уходит в прибыль, и её отрезают вместе с прибылью. На прибыли и литники у стальных отливок уходит заметная часть залитого металла.

Литейная форма в разрезе (схема). Полость в песчаной форме повторяет будущую отливку, стержень оформляет её внутренний канал. Металл заливают через литниковую чашу и стояк. Над массивным узлом стоит прибыль: она застывает последней и питает отливку металлом, поэтому усадочная раковина уходит в прибыль, которую потом отрезают.
Способы литья
Способ литья выбирают по размерам и сложности отливки, требуемой точности и числу деталей. Для оборудования АЭС чаще всего применяют четыре.
- В песчаные формы. Самый универсальный способ: так отливают детали от килограммов до многих тонн, единично и сериями. Форма разовая — после застывания её разрушают, чтобы достать отливку. Точность и чистота поверхности невысоки, припуски на обработку большие.
- В формы из холоднотвердеющих смесей. В песок добавляют синтетическую смолу или жидкое стекло с отвердителем, и форма твердеет прямо в опоке без сушки. Такие формы прочнее и точнее сырых песчаных и не содержат влаги; их широко применяют для средних и крупных стальных отливок, в том числе корпусов арматуры.
- По выплавляемым моделям. Модель из воска или похожего легкоплавкого состава покрывают несколькими слоями керамической суспензии с песком и сушат, воск выплавляют, оболочку прокаливают и заливают в неё металл. Отливки получаются точными, с чистой поверхностью и малыми припусками, но небольшими — например, мелкие детали арматуры и насосов.
- Центробежное литьё. Металл заливают во вращающуюся форму, и центробежная сила прижимает его к стенке. Металл получается плотным, а шлак и газы собираются у внутренней поверхности, которую потом растачивают. Так льют трубы, втулки, кольца, гильзы.
Формы и стержни для стальных отливок покрывают противопригарными красками и не допускают в них лишней влаги: при контакте с жидкой сталью она даёт пар и водород, а с ними — газовые раковины.
Дефекты отливок
Главные дефекты стальных отливок одни и те же при любом способе литья, и почти все они рождаются при заполнении формы и застывании металла.
- Усадочные раковины и пористость. Если массивный узел не получил питания от прибыли, при застывании в нём остаётся полость с шероховатыми стенками, а в толстых стенках — рассеянная пористость, рыхлость. Это один из самых частых внутренних дефектов стального литья.
- Газовые раковины. Гладкостенные округлые полости от газов, выделившихся из металла или из сырой формы и стержней. Часто сидят под самой поверхностью и вскрываются при обработке.
- Горячие трещины. Появляются в конце застывания, когда металл ещё слаб, а форма или стержень мешают ему садиться. Рваные, с окисленной поверхностью, обычно в местах резкого перехода от тонкого сечения к массивному.
- Неметаллические включения. Шлак, оксиды, песок, смытый со стенок формы струёй металла.
- Пригар. Слой формовочной смеси, приварившийся к поверхности отливки. Его трудно удалить, он тупит инструмент и прячет под собой поверхностные дефекты.
Многие дефекты закладывает уже конструкция отливки. Резкие перепады толщины стенок создают узлы, которые застывают последними и без питания дают раковины, а острые внутренние углы — горячие трещины. Поэтому чертёж отливки разработчик и литейщик обсуждают заранее: плавные переходы, скругления и равномерные стенки дешевле любой заварки.
Контроль и исправление дефектов
После выбивки отливку очищают, отрезают прибыли и литники, термообрабатывают и осматривают. Поверхность проверяют визуально, а затем капиллярным методом — для аустенитных сталей — или магнитопорошковым — для углеродистых и низколегированных. Объём и зоны контроля задают чертёж, технические условия и нормы.
Основной метод поиска внутренних дефектов в отливках — как правило, радиография: она хорошо показывает раковины, поры и включения, а снимок остаётся документом. Отливку просвечивают по схеме, разбитой на участки, и прежде всего — зоны, которые разработчик отметил как ответственные: кромки под приварку, переходы сечений, массивные узлы.
Ультразвук на отливках работает хуже, чем на поковках. Шероховатая поверхность мешает контакту, а в аустенитной отливке зерно крупное и столбчатое: звук рассеивается и затухает, на экране появляется шум, похожий на сигналы от дефектов. Помогают низкая частота, преобразователи продольных волн, настроечные образцы из такого же литья, но основным методом часто остаётся радиография. Тот же эффект в аустенитных швах разобран в статье «Неразрушающий контроль».
Корпусные отливки проходят гидравлические испытания: их заполняют водой и поднимают давление выше рабочего, проверяя прочность и плотность. Мелкая сквозная пористость проявляется при этом «потением» — каплями на поверхности. Механические свойства проверяют на образцах из проб — приливов на отливке или отдельно отлитых брусков из того же металла, прошедших термообработку вместе с отливками.
Заварка дефектов
Найденный дефект не обязательно означает брак. Для отливок исправление заваркой — обычная технологическая операция, если её допускает конструкторская документация. Дефект удаляют механически, а выборку проверяют капиллярным или магнитопорошковым методом, чтобы убедиться, что он удалён целиком. Затем её заваривают по аттестованной технологии сварщики, допущенные к такой работе, зачищают и контролируют теми же методами, что и отливку.
ГОСТ 977-88 требует заваривать дефекты до окончательной термообработки, если документация не предусматривает иного, а если дефект нашли уже после механической обработки, нужна ли после заварки термообработка, указывают в документации. Каждое исправление записывают: где была выборка, её размеры и глубина, кто и по какой технологии заваривал, чем проверили. Крупные исправления заранее согласуют с заказчиком и разработчиком.
Как исправляют дефект отливки заваркой
- Удаление дефектадефект удаляют механически — остаётся выборка
- Контроль выборкикапиллярным или магнитопорошковым методом: удалён ли дефект целиком
- Заваркапо аттестованной технологии, сварщики, допущенные к такой работе
- Термообработкаокончательная — после заварки, если документация не требует иного
- Повторный контрользачищенный участок проверяют теми же методами, что и отливку
- Записьместо, размеры и глубина выборки, технология, сварщик, результаты контроля
Заварка допустима, только если её допускает конструкторская документация; крупные исправления согласуют заранее.
Литьё или поковка и что указать в заказе
Литая и кованая заготовка одной и той же детали — разные изделия, и у каждого свои сильные стороны.
| Что сравнивают | Отливка | Поковка |
|---|---|---|
| Форма | Близка к детали, с внутренними полостями и каналами | Простая; полости и каналы получают механообработкой |
| Металл | Литая структура; возможны раковины, поры, рыхлость | Плотный проработанный металл с волокном |
| Свойства | Мало зависят от направления, но пластичность и вязкость обычно ниже | Выше, но вдоль и поперёк волокна различаются |
| Поиск внутренних дефектов | Радиография; ультразвук аустенитного литья затруднён | Ультразвук по всему объёму после обдирки |
| Исправление дефектов | Заварка — обычная операция, если её допускает документация | Вырубка в пределах припуска; заварка — редко и по согласованию |
| Механообработка | Меньше: форма уже близка к детали | Больше, особенно у деталей сложной формы |
Заказ отливки для атомного оборудования удобно собирать по списку:
- Материал и документы. Марка стали с документом на отливку — стандартом или техническими условиями, группа по ГОСТ 977-88 или требования норм для оборудования АЭУ, класс безопасности изделия.
- Чертёж отливки. Припуски и допуски — например, по ГОСТ 26645-85, литейные уклоны, базы для первой установки на станке.
- Контроль. Какие зоны просвечивать или прозвучивать, по каким нормам оценивать и на какой стадии — до или после механической обработки.
- Заварка. Где она допустима, какие исправления изготовитель делает сам, а какие согласует, нужна ли термообработка после заварки.
- Испытания и документы. Пробное давление, пробы для механических испытаний, для аустенитных сталей — испытание на МКК; документ о качестве, протоколы контроля, снимки и схемы, записи об исправлениях.
Типичные ошибки — перенести на отливку нормы ультразвукового контроля, написанные для поковок, не указать зоны контроля или не оговорить, допустима ли заварка. Тогда спорные вопросы всплывают только на приёмке, когда отливка уже готова.
Термины
- ОтливкаЗаготовка или деталь, полученная заливкой жидкого металла в литейную форму.
- МодельКопия будущей отливки, по которой делают полость литейной формы; больше отливки на величину усадки.
- СтерженьЧасть литейной формы, которая оформляет внутреннюю полость или отверстие отливки.
- Литниковая системаКаналы, по которым жидкий металл из ковша поступает в полость формы: литниковая чаша, стояк, питатели.
- ПрибыльЗапас жидкого металла над массивной частью отливки, который питает её при усадке и затем отрезается.
- Усадочная раковинаПолость в отливке, которая образуется из-за уменьшения объёма металла при застывании.
- Горячая трещинаТрещина, возникающая в конце застывания, когда усадке металла мешают форма или стержень.
- ПригарСлой формовочной смеси, приварившийся к поверхности отливки.
Частые вопросы
Почему корпуса арматуры часто делают литыми?
Литьё сразу даёт сложную форму с изогнутым проходом и внутренними полостями, которые ковкой не получить. Поковку пришлось бы долго обрабатывать, отправляя большую часть металла в стружку.
Что означает буква Л в марке стали?
Буква Л в конце марки обозначает литейную сталь, например 20Л или 12Х18Н9ТЛ. Такие стали и общие требования к отливкам из них приведены в ГОСТ 977-88.
Зачем отливке прибыль?
Сталь при застывании садится, и массивные узлы без подпитки получили бы усадочные раковины. Прибыль — запас жидкого металла, который застывает последним и питает отливку; раковина уходит в прибыль, и её отрезают.
Почему аустенитные отливки трудно проверять ультразвуком?
В аустенитной отливке крупное столбчатое зерно: ультразвук рассеивается и затухает, а на экране появляется шум, похожий на сигналы от дефектов. Поэтому основным методом поиска внутренних дефектов в таких отливках часто остаётся радиография.
Можно ли заваривать дефекты в отливках?
Да, если это допускает конструкторская документация. Дефект удаляют, проверяют выборку, заваривают её по аттестованной технологии и снова контролируют, а каждое исправление записывают.