Радиографический контроль сварных швов: снимок, эталон, расшифровка
Радиографический снимок — один из немногих результатов контроля, который можно положить в архив и через годы рассмотреть снова. Но о шве он говорит правду, только если качествен сам: верно выбраны источник и схема, виден эталон чувствительности, читается маркировка. Ниже — как получают и читают снимок сварного соединения и что из этого важно изготовителю и заказчику.
Содержание
- ≈ 74 сутпериод полураспада иридия-192 — самого распространённого гамма-источника
- 3типа эталонов чувствительности по ГОСТ 7512-82: проволочный, канавочный, пластинчатый
- 1 экспозицияна весь кольцевой шов при панорамной съёмке из центра трубы
- весь срокэксплуатации оборудования АЭС хранят отчётную документацию по контролю
Как получается снимок
Основа метода описана в статье «Неразрушающий контроль»: излучение проходит через шов, и где на его пути меньше металла — пора, шлак, непровар, — металл ослабляет его меньше, и это место на снимке темнее. Здесь — от чего зависит, увидит ли снимок дефект, и как получить снимок, которому можно доверять.
Гамма- и рентгеновское излучение ослабевает в металле постепенно, по экспоненте: каждый слой половинного ослабления уменьшает поток вдвое. Мелкая пора уменьшает толщину металла на пути луча совсем немного, и разница в почернении плёнки выходит небольшой. Насколько она заметна, характеризует контраст снимка, а он зависит от энергии излучения.
«Мягкое» излучение — с меньшей энергией квантов — металл ослабляет сильнее, поэтому даже небольшая разница в толщине даёт заметную разницу в почернении, и снимок получается контрастным. Но мягкое излучение не проходит толстую стенку. «Жёсткое» проходит большие толщины, зато контраст ниже, и мелкие дефекты различимы хуже. Поэтому энергию выбирают наименьшей, достаточной для данной толщины: у рентгеновского аппарата — напряжением на трубке, у гамма-источника — выбором радионуклида.
Мягкое и жёсткое излучение
| Мягкое излучение | Жёсткое излучение |
|---|---|
| меньше энергия квантов | проходит большие толщины |
| металл ослабляет его сильнее | контраст ниже |
| небольшая разница в толщине заметна — снимок контрастный | мелкие дефекты различимы хуже |
| не проходит толстую стенку |
Энергию выбирают наименьшей, достаточной для данной толщины.
На плёнку попадает не только прямой пучок. Часть излучения рассеивается в самом изделии, в полу и стенах и ложится на снимок равномерной вуалью, которая съедает контраст. Против рассеянного излучения пучок ограничивают коллиматором, а за кассетой кладут свинцовый лист.
Рентгеновский аппарат или гамма-источник
Рентгеновский аппарат позволяет подобрать напряжение под толщину, поэтому на тонких и средних стенках даёт лучшие снимки. Аппараты бывают стационарные — для цеха — и переносные, в том числе импульсные, для монтажа; напряжение у них — порядка сотен киловольт. Аппарату нужно электропитание, зато выключенный аппарат не излучает.
Гамма-источник работает без электричества, компактен, и его можно завести туда, куда аппарат не поместится, — например, внутрь трубы. Чаще всего применяют иридий-192, для тонких стенок — селен-75 с более мягким излучением, для толстых — кобальт-60. Международный стандарт ISO 17636-1 даёт ориентиры по толщине стали: порядка 10–40 мм для селена-75, 20–100 мм для иридия-192 и 40–200 мм для кобальта-60. На тонких стенках гамма-источники уступают рентгену в чувствительности, и по этому стандарту их применяют там, где рентгеновский аппарат использовать непрактично.
Ориентиры по толщине стали для гамма-источников, ISO 17636-1
- 10–40 ммселен-75
- 20–100 ммиридий-192
- 40–200 ммкобальт-60
Длина полосы — верхняя граница диапазона. На тонких стенках гамма-источники уступают рентгену в чувствительности.
У гамма-источника свои неудобства. Энергию излучения не подстроишь — она задана радионуклидом. Источник нельзя выключить, его можно только убрать в защитный контейнер. Активность постоянно падает: период полураспада иридия-192 — около 74 суток, селена-75 — около 120 суток, кобальта-60 — около 5,3 года. Поэтому выдержку приходится увеличивать — для иридия-192 заметно уже от месяца к месяцу, — а источники периодически заменяют. Как устроен гамма-дефектоскоп, рассказано в статье «Изотопы в медицине и промышленности».
Для очень толстых стенок применяют ускорители электронов — бетатроны и линейные ускорители, дающие тормозное излучение с энергией в миллионы электронвольт. Выбор источника в итоге определяют толщина, доступ к шву, место работы — цех или монтаж — и требуемая чувствительность.
Плёнка, экраны и цифровые детекторы
Радиографическая плёнка покрыта светочувствительной эмульсией с обеих сторон основы. Чем мельче зерно эмульсии, тем чётче и контрастнее снимок, но тем больше нужна выдержка. Класс плёнки задаёт методика в зависимости от источника и требуемой чувствительности.
Плёнку закладывают в светонепроницаемую кассету между усиливающими экранами — обычно из тонкой свинцовой фольги. Под действием излучения свинец испускает электроны, которые добавляют почернение, а рассеянное излучение с меньшей энергией экран частично поглощает. Экраны должны плотно прилегать к плёнке: зазор размывает изображение.
После экспонирования плёнку проявляют, фиксируют, промывают и сушат. Режим обработки соблюдают так же строго, как режим просвечивания: перепроявленная или недопроявленная плёнка, царапины, пятна и засветка портят снимок и могут изобразить дефект там, где его нет.
Цифровая радиография заменяет плёнку двумя способами. Запоминающие пластины гибки, как плёнка: изображение сохраняется в слое люминофора, его считывает лазерный сканер, после чего пластину стирают и используют снова. Плоские детекторы выдают изображение на экран сразу. Цифровой снимок можно обработать по контрасту и яркости, измерить на нём размеры и хранить как файл, а качество изображения подтверждают так же — эталонами чувствительности. Для оборудования АЭС цифровой метод применяют, только если его допускают нормы и методика контроля.
Схемы просвечивания и резкость снимка
Схему выбирают по форме изделия и доступу к шву. Основных схем три.
- Через одну стенку. Источник с одной стороны шва, кассета вплотную с другой. Для кольцевых швов ГОСТ 7512-82 рекомендует по возможности ставить источник внутрь изделия.
- Через две стенки. Если внутрь трубы не попасть, источник ставят снаружи, и луч проходит обе стенки; расшифровывают участок шва, прилегающий к плёнке. Трубы малого диаметра снимают «на эллипс»: источник смещают, и изображения ближнего и дальнего участков шва ложатся рядом.
- Панорамная съёмка. Источник ставят в центре трубы или сосуда, плёнку оборачивают вокруг шва, и весь кольцевой шов получается за одну экспозицию.
Если шов снимают по частям, его делят на участки с перекрытием, а на границах участков ставят ограничительные метки, чтобы ни один участок не выпал из контроля.
Чёткость снимка ограничивает геометрическая нерезкость. Источник — не точка: у рентгеновской трубки это фокусное пятно, у гамма-источника — активная часть размером порядка миллиметров. Лучи от разных её точек проходят край дефекта под немного разными углами, и вокруг изображения появляется размытая кайма — полутень. Её ширина равна размеру источника, умноженному на расстояние от дефекта до плёнки и делённому на расстояние от источника до дефекта.
Отсюда правила: кассету прижимают к изделию вплотную, а источник отодвигают. Но фокусное расстояние — от источника до плёнки — нельзя увеличивать бесконечно: интенсивность падает с квадратом расстояния, и выдержка растёт. ГОСТ 7512-82 ограничивает нерезкость: как правило, она не должна превышать половины требуемой чувствительности.
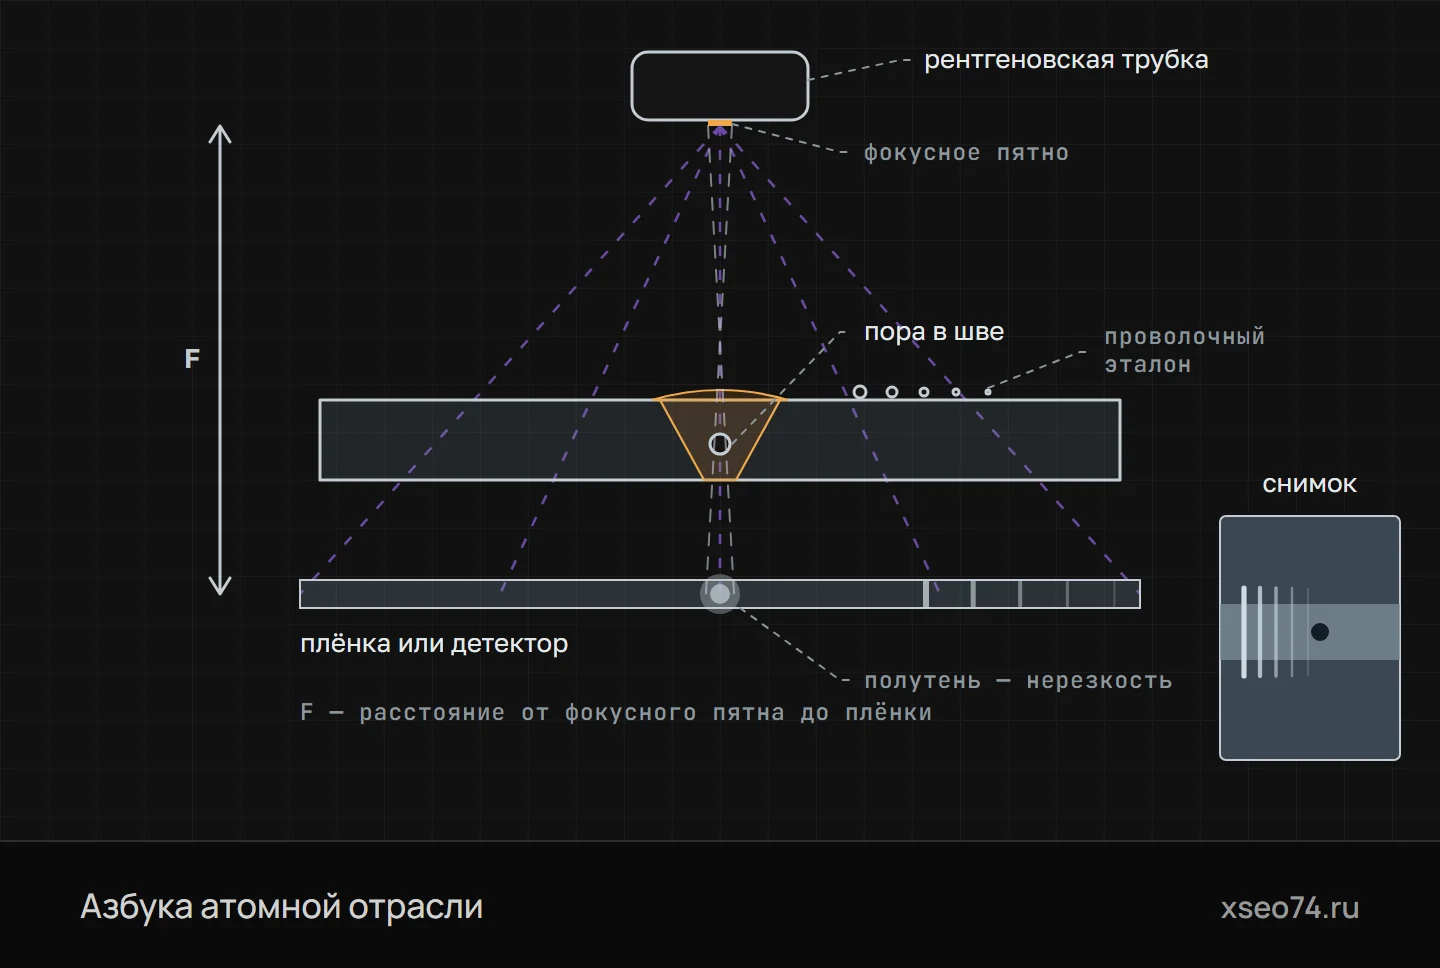
Радиографический контроль (схема). Излучение от фокусного пятна рентгеновской трубки проходит через шов и попадает на плёнку или детектор. Пора ослабляет его меньше, чем сплошной металл, и на снимке видна тёмным пятном. На деталь со стороны источника кладут индикатор качества изображения — проволоки разного диаметра: по самой тонкой видимой проволоке судят о чувствительности снимка. Из-за конечного размера фокусного пятна у края изображения появляется полутень — геометрическая нерезкость; её уменьшают, отодвигая источник от детали.
Чувствительность, плотность и маркировка
Снимок сам должен доказать, что на нём виден дефект нужного размера. Для этого вместе с изделием просвечивают эталон чувствительности. ГОСТ 7512-82 предусматривает три типа: проволочный — набор проволок разного диаметра, его кладут прямо на шов, проволоками поперёк; канавочный — пластину с канавками разной глубины, её кладут рядом со швом; пластинчатый — пластинку заданной толщины. Эталон ставят со стороны источника, а если это невозможно, стандарт допускает сторону кассеты.
Чувствительность контроля — размер самого тонкого элемента эталона, различимого на снимке: диаметр проволоки или глубина канавки. Требуемое значение задают нормы; в НП-105-18 его устанавливают по радиационной толщине — суммарной толщине металла на пути луча, при съёмке через две стенки — обеих.
Вторая мера качества снимка — оптическая плотность, то есть степень почернения; её измеряют денситометром. Слишком светлый снимок малоконтрастен, слишком тёмный трудно рассмотреть: чем темнее плёнка, тем ярче нужен негатоскоп — осветитель, на котором снимки просматривают на просвет. Допустимые пределы плотности задаёт методика.
Наконец, снимок должен однозначно привязываться к шву. На изделие кладут свинцовые маркировочные знаки — номер изделия, шва и участка, — которые отпечатываются на снимке. Вдоль кольцевого шва укладывают мерительный пояс с делениями, чтобы по снимку найти место дефекта. Снимок без читаемой маркировки — не документ: его переснимают.
Расшифровка: что видно хорошо, а что хуже
Снимки рассматривают на негатоскопе в затемнённом помещении. Расшифровщик сначала проверяет, годен ли снимок: виден ли нужный элемент эталона, в пределах ли плотность, читается ли маркировка, нет ли артефактов. Только затем он ищет изображения несплошностей, определяет их тип, измеряет размеры и считает их число на участке.
Расшифровка: сначала проверяют снимок, потом шов
- Эталонвиден ли нужный элемент эталона чувствительности
- Плотностьв пределах ли оптическая плотность
- Маркировка и артефактычитается ли маркировка, нет ли артефактов
- Поиск несплошностейизображения несплошностей ищут только на годном снимке
- Тип, размеры, числоопределяют тип, измеряют размеры, считают число на участке
Объёмные несплошности видны хорошо, плоские — хуже. Поэтому радиография — основной метод поиска внутренних дефектов и в отливках, где это раковины, поры и включения, — об этом в статье «Отливки для АЭС». Как выглядят основные несплошности сварного шва:
| Несплошность | Как выглядит на снимке | Насколько надёжно видна |
|---|---|---|
| Поры | Тёмные округлые пятна — одиночные, цепочки или скопления | Хорошо при любом направлении луча |
| Шлаковые включения | Тёмные пятна неправильной формы, часто вдоль кромки или между проходами | Хорошо |
| Вольфрамовые включения | Светлые пятна: вольфрам плотнее стали | Хорошо |
| Непровар в корне | Тёмная прямая линия или полоса по корню шва | Хорошо, если луч идёт вдоль его плоскости |
| Несплавление по кромке | Тонкая тёмная линия вдоль кромки разделки | Плохо, если его плоскость наклонена к лучу |
| Трещины | Тонкие извилистые тёмные линии | Только если луч идёт примерно вдоль плоскости трещины и раскрытие достаточно |
Отсюда главное ограничение метода. Дефект виден, если вдоль луча он «вычитает» достаточно металла. Поры и шлак дают это при любом направлении просвечивания, а плоская трещина или несплавление — только когда луч идёт примерно вдоль их плоскости. ГОСТ 7512-82 прямо оговаривает, что непровары и трещины, плоскость раскрытия которых не совпадает с направлением просвечивания, могут быть не выявлены.
Второе ограничение — снимок показывает проекцию: длина и ширина дефекта видны, а глубина залегания и высота — нет. Поэтому радиографию сочетают с ультразвуком, который уверенно находит плоские дефекты и определяет координаты по глубине, — подробнее в статье «Ультразвуковой контроль сварных швов».
Безопасность и документы
Радиационная безопасность при радиографии держится на тех же принципах, что и вся защита от излучения: время, расстояние, экран. К работам допускают обученный персонал, отнесённый к персоналу группы А и прошедший медосмотр и проверку знаний. В цехе просвечивают в защитной камере с блокировками, на монтаже ограждают радиационно-опасную зону, выставляют знаки и сигнализацию и контролируют мощность дозы на её границе. Каждый дефектоскопист носит индивидуальный дозиметр, а на стройке просвечивание обычно планируют на время, когда рядом нет других работ, — нередко на ночь.
Для изготовителя и заказчика радиография начинается с документов. В чертеже и ТУ указывают категорию сварного соединения и нормы контроля — для оборудования АЭС это НП-105-18, а методику — ГОСТ Р 50.05.07-2018. По ним составляют технологическую карту контроля: источник, плёнку и экраны, схему просвечивания и число участков, фокусное расстояние, тип эталона и требуемую чувствительность, места маркировочных знаков.
Результаты записывают в журнал контроля и оформляют заключение: изделие, шов и участки, схема и условия контроля, достигнутая чувствительность, найденные несплошности с размерами и местом и оценка по нормам. Его подписывают специалисты, допущенные в порядке ГОСТ Р 50.05.11-2018. Снимки или цифровые файлы хранят вместе с заключениями: НП-105-18 требует обеспечить хранение отчётной документации по контролю, исключающее утрату и порчу, в течение назначенного срока эксплуатации оборудования. Что из архива передают заказчику вместе с изделием, оговаривают в договоре.
Типичные ошибки, из-за которых снимки бракуют или пересматривают:
- Не достигнута чувствительность. Нужный элемент эталона не виден — снимок не доказывает отсутствие дефектов.
- Эталона нет на снимке. Его забыли, положили не туда или он вышел за пределы кадра.
- Неверная экспозиция. Снимок слишком светлый или слишком тёмный, плотность вне пределов.
- Артефакты. Царапины, пятна, засветка и следы обработки похожи на дефекты или скрывают их.
- Неверная маркировка. Снимок не привязать к шву и участку, а дефект — не найти для исправления.
Термины
- Геометрическая нерезкостьРазмытая кайма вокруг изображения дефекта из-за конечного размера источника; растёт с размером источника и расстоянием от дефекта до плёнки.
- Фокусное расстояниеРасстояние от источника излучения — фокусного пятна трубки или гамма-источника — до плёнки.
- Эталон чувствительностиНабор проволок, пластина с канавками или пластинка заданной толщины, которые просвечивают вместе со швом, чтобы подтвердить качество снимка.
- Чувствительность контроляРазмер наименьшего элемента эталона, различимого на снимке, — диаметр проволоки или глубина канавки.
- Радиационная толщинаСуммарная толщина металла на пути луча; по ней задают требуемую чувствительность.
- Оптическая плотностьСтепень почернения радиографической плёнки; измеряется денситометром.
- НегатоскопОсветитель для просмотра радиографических снимков на просвет.
- Панорамная съёмкаПросвечивание кольцевого шва за одну экспозицию источником, установленным в центре трубы или сосуда.
Частые вопросы
Почему на радиографическом снимке дефект темнее металла?
Там, где в шве пора, шлак или непровар, металла на пути луча меньше, и он ослабляет излучение слабее. До плёнки доходит больше излучения, и это место чернеет сильнее. Вольфрамовые включения, наоборот, плотнее стали и выглядят светлыми.
Когда применяют рентгеновский аппарат, а когда гамма-источник?
Рентгеновский аппарат позволяет подобрать напряжение под толщину и даёт лучшие снимки на тонких и средних стенках, но ему нужно электропитание. Гамма-источник компактен, работает без электричества и заходит внутрь трубы, поэтому незаменим на монтаже; для толстых стенок берут кобальт-60, для самых толстых — ускорители.
Зачем на снимке эталон чувствительности?
Эталон — проволоки разного диаметра или канавки разной глубины — просвечивают вместе со швом. Если на снимке виден требуемый элемент эталона, снимок достаточно чёткий и контрастный, чтобы показать дефект нужного размера; если нет, снимок бракуют.
Почему радиография может пропустить трещину?
Плоская трещина заметно уменьшает толщину металла на пути луча, только если луч идёт примерно вдоль её плоскости. Трещину или несплавление, наклонённые к лучу, снимок может не показать, поэтому радиографию сочетают с ультразвуком.
Сколько хранят радиографические снимки оборудования АЭС?
НП-105-18 требует хранить отчётную документацию по контролю в течение назначенного срока эксплуатации оборудования и трубопроводов. Снимки или цифровые файлы хранят вместе с заключениями.