Крепёж для АЭС: шпильки, болты, гайки и затяжка соединений
Фланцы сосудов, крышки арматуры и насосов, разъёмы трубопроводов держатся на шпильках и болтах, и от затяжки зависит, будет ли соединение плотным. Шпилька выглядит простой деталью, но для атомного оборудования её делают из определённой стали, термообрабатывают, контролируют и сопровождают документами, как и само оборудование. Ниже — какой крепёж применяют, как его делают и как правильно затягивают.
Содержание
- ≈ 10 %момента затяжки идёт на растяжение шпильки, остальное — на трение
- 0,1 ммудлинение стальной шпильки на каждые 100 мм длины при напряжении 200 МПа
- ≈ ⅓нагрузки в обычной гайке приходится на первый рабочий виток
- ПР и НЕрезьбовые калибры: проходной навинчивается, непроходной — нет
Какой крепёж стоит на оборудовании
Крышки арматуры и насосов, фланцы сосудов и теплообменников, люки, разъёмные соединения трубопроводов, опоры и металлоконструкции атомной станции собраны на резьбовом крепеже. Самый известный пример — главный разъём реактора ВВЭР-1000, где крышку к корпусу прижимают 54 шпильки М170×6; о нём рассказано в статье «Корпус реактора». Но и обычная шпилька на крышке задвижки держит давление среды, и от неё зависит, будет ли соединение плотным.
- Болт. Стержень с головкой и резьбой: проходит через отверстия соединяемых деталей и затягивается гайкой.
- Винт. Стержень с головкой, который ввинчивают прямо в резьбовое отверстие детали.
- Шпилька. Стержень с резьбой на обоих концах: оба под гайки, или один ввинчивают в корпус.
- Гайка. Навинчивается на болт или шпильку и создаёт натяг соединения.
- Шайба. Распределяет нагрузку под гайкой и бережёт поверхность фланца; сферические шайбы компенсируют перекос, стопорные не дают гайке отвернуться.
Требования к крепежу определяются тем, что он соединяет. Шпилька для оборудования, работающего под давлением, проходит тот же путь, что и само оборудование: материал по чертежу, прослеживаемость до плавки, контроль и документы. Заменить её «похожим» болтом нельзя — у такого болта нет ни подтверждённой марки стали, ни результатов испытаний.
Почему на фланцах ставят шпильки
В болтовом соединении стержень проходит через оба фланца, а головка опирается на один из них. Переход от головки к стержню концентрирует напряжения, а саму головку приходится высаживать или выковывать. Шпилька проще: это прямой стержень с резьбой, его делают из прутка нужной длины, и с обеих сторон её затягивают одинаковые гайки.
Шпильку, ввинченную одним концом в корпус, ставят туда, где болт не пройдёт: в толстую стенку, которую нельзя или не нужно сверлить насквозь. При разборке такая шпилька остаётся в корпусе и направляет крышку, а изнашивается в основном резьба гайки, которую легко заменить, — дорогую резьбу корпуса берегут. Длину ввинчиваемого конца выбирают по материалу корпуса: в стали она около одного диаметра резьбы, в чугуне и лёгких сплавах — больше.
Наконец, шпилька с выступающим над гайкой концом позволяет затягивать соединение гидравлическим натяжителем, о котором речь пойдёт ниже. Болты оставляют там, где нагрузки меньше и есть доступ с обеих сторон: в металлоконструкциях, опорах, кожухах, на фланцах невысокого давления.
Стали и пара «шпилька — гайка»
Сталь для крепежа выбирают по температуре, среде и нагрузке. При умеренных температурах применяют углеродистые и легированные конструкционные стали — например, 35, 35Х, 40Х, — как правило, после улучшения; о нём — в статье «Термическая обработка стали». Для высоких температур нужны теплоустойчивые стали вроде 25Х1МФ: затянутая шпилька в горячем соединении со временем теряет натяг из-за релаксации напряжений, и такие стали сопротивляются ей лучше. Для коррозионных сред берут нержавеющие стали, например аустенитные 08Х18Н10Т и 12Х18Н10Т, — стойкие, но не очень прочные.
Какие стали идут на крепёж
| Конструкционные | Теплоустойчивые | Нержавеющие |
|---|---|---|
| например, 35, 35Х, 40Х | например, 25Х1МФ | например, 08Х18Н10Т и 12Х18Н10Т |
| умеренные температуры | высокие температуры | коррозионные среды |
| как правило, после улучшения | лучше сопротивляются релаксации напряжений | стойкие, но не очень прочные |
Гайку обычно делают из той же или близкой по свойствам стали, но немного мягче шпильки. Одинаково твёрдые поверхности резьбы под большой нагрузкой легче схватываются, а более мягкая гайка принимает на себя смятие и износ — при ремонте меняют её, а не шпильку. Важно и тепловое расширение: если шпилька, гайка и фланцы из сталей с разными коэффициентами, при нагреве они удлиняются по-разному, и натяг меняется.
Главная беда резьбы, особенно нержавеющей, — задиры. Под нагрузкой при скольжении металл гайки и шпильки местами схватывается, при дальнейшем повороте вырываются частицы, и резьбу заклинивает так, что гайку уже не отвернуть без повреждения. Аустенитные стали к этому особенно склонны: они вязкие, быстро наклёпываются, а тонкая защитная плёнка на них легко рвётся.
От задиров защищают чистая обработка резьбы и защита её от забоин, очистка и смазка перед сборкой, антифрикционные покрытия, разная твёрдость шпильки и гайки, плавная затяжка без перекоса гайки. Смазку берут только допущенную для данного оборудования: для нержавеющей стали и горячих соединений — без хлора и других галогенов и без легкоплавких металлов, которые вызывают коррозию и растрескивание.
Резьба: шаг, накатка, калибры
Крепёж оборудования делают с метрической резьбой, профиль которой — треугольник с углом 60°. Крупный шаг считается основным и в обозначении не указывается — М24; мелкий указывают — М24×2. У мелкого шага больше сечение стержня по впадинам и точнее регулировка натяга, но такая резьба чувствительнее к забоинам, грязи и задирам. У крупных диаметров шаг указывают всегда, например М170×6 у шпилек главного разъёма.
Резьбу получают двумя способами. Нарезанную делают резцом, плашкой, метчиком или фрезой: инструмент срезает металл, и волокна металла перерезаются по профилю. Накатанную выдавливают роликами без снятия стружки: волокна огибают профиль, поверхность упрочняется наклёпом и получается гладкой, а во впадинах остаются сжимающие напряжения. Поэтому накатанная резьба заметно лучше сопротивляется усталости. Накатывают обычно после термообработки, а крупные шпильки чаще нарезают на токарных станках.
Нагрузка распределяется по виткам неравномерно: в обычной гайке на первый рабочий виток приходится около трети усилия, а дальние витки нагружены слабо. Поэтому впадину резьбы ответственных шпилек делают скруглённой — острая впадина концентрирует напряжения, — а стержень между резьбами иногда протачивают до диаметра чуть меньше внутреннего диаметра резьбы. Такая шпилька податливее, лучше сохраняет натяг и сопротивляется усталости.
Резьбу проверяют резьбовыми калибрами: наружную — кольцами, внутреннюю — пробками. Проходной калибр ПР должен навинчиваться на всю длину резьбы, непроходной НЕ — не больше чем на два оборота. Крупную резьбу, для которой калибры громоздки, дополнительно измеряют по элементам: средний диаметр, шаг, угол профиля.
Как делают шпильку
Путь шпильки начинается с заготовки — проката или, для крупных шпилек, поковки — с сертификатом и входным контролем. Марку стали и номер плавки переносят на каждую заготовку, а крепёж учитывают партиями: изделия одного типоразмера из одной плавки, прошедшие термообработку по одному режиму. О прослеживаемости — в статье «Механообработка для атомной отрасли».
Затем заготовки термообрабатывают — чаще всего улучшают — и уже после этого точат стержень, торцы и фаски, нарезают или накатывают резьбу. Так обработка снимает обезуглероженный слой и коробление, а резьба получается точной.
Контроль идёт по ходу и в конце. Твёрдость проверяют у каждой шпильки или выборочно, как требуют стандарт и чертёж; прочность, пластичность и ударную вязкость — на образцах из той же плавки, прошедших термообработку вместе с партией. Поверхность осматривают и проверяют магнитопорошковым или капиллярным методом, крупные шпильки прозвучивают ультразвуком. Размеры и резьбу проверяют измерительным инструментом и калибрами.
Готовую шпильку маркируют, обычно на торце: марка стали, плавка или номер партии, клеймо ОТК, — но не на резьбе и не на опорных поверхностях. Резьбу закрывают колпачками или упаковкой, чтобы не помять при перевозке, а к партии прилагают документ о качестве с сертификатами на металл и протоколами испытаний и контроля.
Путь шпильки: от заготовки до отгрузки
- Заготовкапрокат или поковка с сертификатом; входной контроль
- Перенос маркировкимарка стали и плавка — на каждую заготовку; учёт партиями
- Термообработкачаще всего улучшение
- Механообработкастержень, торцы, фаски; резьбу нарезают или накатывают
- Контрольтвёрдость, испытания образцов, поверхность, ультразвук, калибры
- Маркировка и документыклеймо на торце; документ о качестве на партию
Способы затяжки
Затянуть соединение — значит создать в каждой шпильке заданное усилие, натяг. Он должен сжать прокладку с нужным давлением и сохранить это сжатие, когда давление среды раздвигает фланцы, а нагрев меняет размеры деталей. Величину натяга определяет расчёт, а инструкция на сборку задаёт, как его получить; о прокладках и уплотнительных поверхностях — в статье «Фланцевые соединения и уплотнения».
Самый распространённый способ — затяжка по моменту: динамометрическим ключом или гайковёртом с контролем крутящего момента. Он прост, но о натяге говорит лишь косвенно — почему, рассказано ниже.
Точнее затяжка по удлинению. Шпилька растягивается упруго, и её удлинение пропорционально усилию: при напряжении 200 МПа сталь удлиняется на одну тысячную — на 0,1 мм на каждые 100 мм рабочей длины. Длину шпильки измеряют до и после затяжки микрометром, индикатором или ультразвуковым прибором; у крупных шпилек для этого делают центральное отверстие под контрольный стержень.
Гидравлический натяжитель ставят на фланец вокруг гайки и соединяют с выступающим концом шпильки. Под давлением масла он растягивает шпильку на расчётную величину, гайку тем временем доворачивают до упора без усилия, а когда давление сбрасывают, нагрузка переходит на гайку. Шпилька при этом не скручивается, трение в резьбе на результат не влияет, а несколько натяжителей тянут несколько шпилек одновременно. Часть удлинения теряется при передаче нагрузки на гайку, и давление задают с запасом. Шпилька должна выступать над гайкой примерно на свой диаметр.

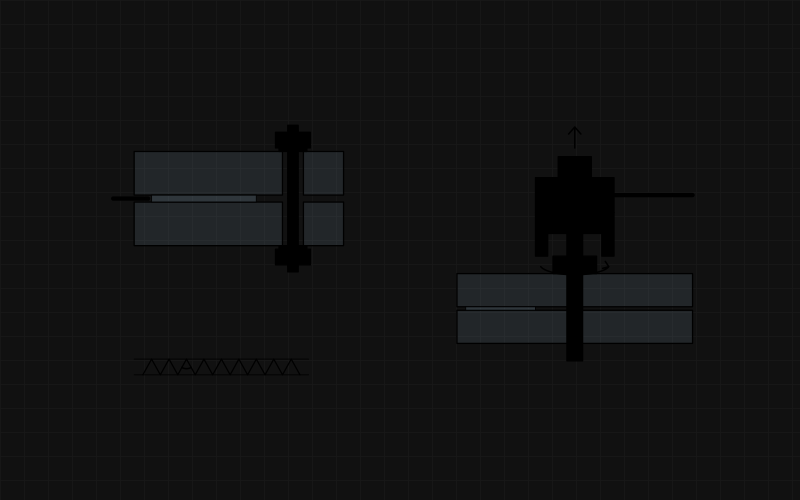
Шпилечное соединение фланцев (схема). Слева — шпилька с гайками и шайбами стягивает фланцы с прокладкой. Справа — затяжка гидравлическим натяжителем: он растягивает шпильку на расчётную величину, гайку доворачивают до упора, а после сброса давления шпилька держит заданное усилие. Внизу — профиль метрической резьбы с углом 60°.
Очень крупные шпильки, например в разъёмах цилиндров паровых турбин, затягивают с нагревом: шпильку греют электронагревателем через центральное отверстие, гайку доворачивают на расчётный угол, и, остывая, шпилька сама создаёт натяг.
Порядок затяжки не менее важен, чем способ. Шпильки затягивают крест-накрест, каждый раз противоположные, и в несколько проходов с ростом усилия — например, примерно до трети, затем до двух третей и до полного значения, а в конце делают контрольный проход по кругу. Если сразу затянуть одну шпильку полностью, фланец перекосится, и прокладку с одной стороны пережмёт, а с другой — недожмёт.
| Способ | Что контролируют | Достоинства | Ограничения |
|---|---|---|---|
| По моменту | Крутящий момент | Просто и быстро | Натяг зависит от трения: смазки, чистоты и состояния резьбы |
| По удлинению | Удлинение шпильки | Усилие определяют прямо, по упругости стали | Нужен доступ к торцам или центральное отверстие; дольше |
| Гидравлическим натяжителем | Давление масла | Нет скручивания и влияния трения; несколько шпилек сразу | Шпилька должна выступать над гайкой; часть удлинения теряется при передаче нагрузки |
| С нагревом | Угол доворота гайки | Подходит для очень крупных шпилек | Долго; нужен контроль нагрева |
Равномерность и ошибки затяжки
При затяжке по моменту на растяжение шпильки уходит лишь около 10 % момента, а около 90 % — на трение в резьбе и под гайкой. Поэтому небольшое изменение трения сильно меняет натяг: тот же момент на сухой, грязной или задранной резьбе даст заметно меньшее усилие, чем на чистой и смазанной. Значение момента всегда относится к определённой смазке и состоянию резьбы, и на сборке применяют ту смазку, что принята в расчёте.
Куда уходит момент при затяжке по моменту
- ≈ 10 %растягивает шпильку — создаёт натяг
- ≈ 90 %трение в резьбе и под гайкой
Поэтому тот же момент на сухой или грязной резьбе даёт заметно меньший натяг, чем на чистой и смазанной.
Шпильки одного фланца работают вместе. Когда затягивают очередную, прокладка рядом с ней сжимается, и соседние, уже затянутые, частично ослабевают. Поэтому даже при правильном порядке одинакового натяга с первого прохода не получить, и затяжку завершают контрольными проходами, пока гайки не перестанут поворачиваться при заданном моменте.
Ошибиться опасно в обе стороны.
- Перетяжка. Шпилька выходит за предел текучести и получает остаточное удлинение, резьба сминается, прокладка раздавливается, фланец может деформироваться. Такую шпильку повторно не применяют.
- Недотяжка. Давление среды раскрывает стык, и соединение течёт; при вибрации гайки самоотвинчиваются, а без достаточного натяга шпилька воспринимает почти всю переменную нагрузку и быстрее устаёт.
- Неравномерность. Часть шпилек перегружена, часть почти свободна: фланец перекашивается, прокладка сжата неодинаково, и течь появляется на слабой стороне.
Повторное использование и замена
При ремонте крепёж снимают, очищают и осматривают. Резьбу проверяют калибрами или прогоном гайки — она должна идти от руки по всей длине; шпильки, затянутые по удлинению, обмеряют и при остаточном удлинении бракуют. Поверхность, особенно у впадин резьбы и переходов, проверяют магнитопорошковым или капиллярным методом в объёме, который задают программа контроля и документация на оборудование. Прокладки при каждой разборке ставят новые.
Шпильку или гайку с задирами, смятой резьбой, трещиной или следами коррозии заменяют. Новый крепёж для ответственного соединения изготавливают по тому же чертежу, из той же марки стали и с документами о качестве, как и первоначальный.
Термины
- ШпилькаСтержень с резьбой на обоих концах; затягивается гайками или одним концом ввинчивается в корпус.
- НатягУсилие растяжения в затянутой шпильке или болте, которое прижимает детали соединения и прокладку.
- Релаксация напряженийПостепенное падение напряжения в затянутой детали при неизменной длине; заметна при высокой температуре.
- ЗадирПовреждение трущихся поверхностей резьбы, при котором металл местами схватывается и вырывается.
- Накатанная резьбаРезьба, выдавленная роликами без снятия стружки; лучше нарезанной сопротивляется усталости.
- Резьбовой калибрКонтрольное кольцо или пробка с резьбой: проходной должен навинчиваться, непроходной — нет.
- Гидравлический натяжительУстройство, которое растягивает шпильку гидроцилиндром, пока гайку доворачивают без усилия.
- Затяжка крест-накрестПорядок затяжки, при котором поочерёдно затягивают противоположные шпильки, в несколько проходов.
Частые вопросы
Почему на фланцах под давлением ставят шпильки, а не болты?
У шпильки нет головки, переход к которой концентрирует напряжения, её проще сделать из прутка, а одним концом её можно ввинтить в толстую стенку корпуса. Кроме того, выступающий конец шпильки позволяет затягивать её гидравлическим натяжителем.
Почему затяжка по моменту неточна?
На растяжение шпильки уходит лишь около 10 % момента, остальное съедает трение в резьбе и под гайкой. Если смазка или состояние резьбы отличаются от принятых в расчёте, тот же момент даст другой натяг.
Как работает гидравлический натяжитель?
Он растягивает шпильку гидроцилиндром на расчётную величину, а гайку в это время доворачивают до упора без усилия. После сброса давления нагрузка переходит на гайку, и шпилька остаётся растянутой.
Зачем затягивать шпильки крест-накрест?
Чтобы фланцы сближались параллельно и прокладка сжималась равномерно. Затяжку ведут в несколько проходов с ростом усилия и заканчивают контрольным проходом по кругу.
Можно ли повторно использовать шпильки?
Можно, если осмотр, проверка резьбы калибрами и неразрушающий контроль не выявили задиров, трещин и остаточного удлинения. Повреждённый крепёж заменяют новым, изготовленным по тому же чертежу, из той же стали и с документами.