Консервация и отгрузка: как сохранить изделие для АЭС до монтажа
Изделие для атомной станции может месяцами и годами ждать монтажа на складе стройки. Всё это время его нужно уберечь от коррозии, грязи и повреждений, а на каждом этапе — от погрузки до входного контроля — быстро понять, что это за изделие и в каком оно состоянии. Ниже — как изделия консервируют, упаковывают, маркируют и отправляют, какие документы едут вместе с ними и где чаще всего ошибаются.
Содержание
- ≈ 14 °Cточка росы воздуха при 20 °C и влажности 70 %
- ВЗ и ВУварианты временной защиты и внутренней упаковки по ГОСТ 9.014
- 3группы надписей транспортной маркировки по ГОСТ 14192-96
- ГОСТ 15150условия хранения — от отапливаемого склада до открытой площадки
Зачем консервировать изделие
Путь изделия для атомной станции не заканчивается приёмкой на заводе. Его ещё нужно довезти до площадки, а там оно может месяцами, а то и годами ждать монтажа — на складе, под навесом, крупное оборудование иногда и на открытой площадке. Всё это время сталь окружает влажный воздух.
Опаснее всего роса. Она выпадает на металле, который холоднее точки росы окружающего воздуха. Для воздуха при 20 °C точка росы — около 9 °C при относительной влажности 50 %, около 14 °C при 70 % и около 18 °C при 90 %. Чем влажнее воздух, тем меньше нужно, чтобы металл «запотел»: остывший за ночь ящик или холодная деталь, внесённая в тёплый склад, сразу покрываются влагой.
Воздух 20 °C: ниже какой температуры металл покрывается росой
- ≈ 9 °Cотносительная влажность 50 %
- ≈ 14 °Cотносительная влажность 70 %
- ≈ 18 °Cотносительная влажность 90 %
Чем влажнее воздух, тем меньше нужно, чтобы металл «запотел».
На обработанных поверхностях углеродистой стали после такой росы быстро появляется ржавчина, а на уплотнительных и посадочных поверхностях — раковины, которые делают деталь непригодной. Для атомного оборудования есть и вторая беда: продукты коррозии и грязь из полостей потом придётся вымывать из контура при пусконаладочных промывках — о них в статье «Пуск энергоблока».
Поэтому изделие отгружают законсервированным. Консервация — временная противокоррозионная защита — сохраняет его до монтажа, а перед монтажом её снимают, проводя расконсервацию. Общие требования к консервации собраны в ГОСТ 9.014 «Временная противокоррозионная защита изделий»: способ защиты обозначают шифрами варианта временной защиты (ВЗ) и варианта внутренней упаковки (ВУ), а в документации указывают срок защиты без переконсервации для заданных условий хранения — от отапливаемого склада до открытой площадки, по ГОСТ 15150. Что из этого включить в запрос, рассказано в статье «Как заказать изделие для атомной отрасли».
Способы временной защиты
Способ защиты выбирают по материалу, форме изделия и тому, где и сколько ему лежать. Чаще всего несколько способов сочетают.
- Масла и смазки. Консервационные масла и пластичные смазки наносят на обработанные поверхности углеродистых и низколегированных сталей кистью, распылением или окунанием. Плёнка отделяет металл от влаги, а перед монтажом её смывают растворителем.
- Ингибированная бумага и плёнка. В них введены летучие ингибиторы коррозии: испаряясь, они заполняют закрытый объём упаковки и оседают на металле тончайшим защитным слоем. Изделие остаётся сухим и чистым, но защита работает, только пока упаковка закрыта.
- Осушители. Мешочки с силикагелем кладут в герметичный чехол из плёнки, и они поглощают влагу из воздуха внутри. Массу осушителя рассчитывают по размерам упаковки и сроку хранения, а индикатор — силикагель, меняющий цвет, или карточка влажности — показывает, когда его пора менять.
- Заглушки. Патрубки, отверстия и полости закрывают от грязи, влаги и посторонних предметов. Резьбовые отверстия защищают пробками, наружную резьбу — колпачками.
- Накладки. Уплотнительные и посадочные поверхности, кроме консервации, закрывают накладками из дерева, пластика или резины, чтобы их не повредили при погрузке и монтаже.
- Осушенный воздух или азот. Внутренние полости крупного оборудования после испытаний сушат, герметично закрывают и заполняют осушенным воздухом или азотом с небольшим избыточным давлением, которое потом контролируют по манометру.
Масло и смазка надёжно защищают, но их потом нужно удалить без остатка, а из узких каналов и глухих полостей это непросто. Поэтому для внутренних полостей и деталей сложной формы обычно выбирают ингибиторы, осушение или газ, а смазку оставляют для наружных обработанных поверхностей.
Нержавеющая сталь
Аустенитной нержавеющей стали ржавчина в обычном смысле не грозит, и консервационное масло ей, как правило, не нужно. Её враги — хлориды и чужое железо; почему они опасны и как чистоту обеспечивают в цехе, рассказано в статье «Механообработка для атомной отрасли». Задача упаковки — не потерять эту чистоту по дороге.
Деталь обезжиривают, сушат и упаковывают в чистую плёнку, патрубки закрывают заглушками из нержавеющей стали или пластика. Всё, что касается поверхности, — ложементы, прокладки, хомуты, стропы — подбирают так, чтобы на ней не оставалось частиц углеродистой стали и цинка. Липкие ленты, маркеры и плёнки берут без хлоридов и других галогенов, а при перевозке морем упаковку делают особенно плотной: солёные брызги — тоже хлориды. Детали с антикоррозионной наплавкой защищают по обоим правилам: углеродистую сталь консервируют, а наплавленную поверхность берегут как нержавеющую.
Маркировка изделия и груза
У отгружаемого изделия две маркировки. Первая — на самом изделии: обозначение по чертежу, заводской номер, клейма ОТК и приёмки, иногда марка стали и номер плавки. Её место и способ задаёт чертёж, она остаётся на изделии весь срок службы и связывает его с документами. Поэтому при консервации её нельзя закрасить, заклеить или залить смазкой: на складе стройки изделие опознают именно по ней.
Мелкие детали — крепёж, прокладки, кольца — упаковывают партиями в пакеты и коробки с бирками, где указаны обозначение, количество и номер партии. Бирку крепят так, чтобы она не потерялась при перегрузке.
Вторая маркировка — транспортная, на таре; её правила задаёт ГОСТ 14192-96 «Маркировка грузов». Основные надписи — грузополучатель, пункт назначения, количество грузовых мест и порядковый номер места. Дополнительные — грузоотправитель, пункт отправления, надписи транспортных организаций. Информационные — масса брутто и нетто и габаритные размеры. Маркировку наносят прямо на тару или на прочный ярлык.
Две маркировки отгружаемого изделия
| На изделии | На таре |
|---|---|
| обозначение, заводской номер, клейма ОТК и приёмки | грузополучатель, пункт назначения, номер места |
| место и способ задаёт чертёж | масса брутто и нетто, габаритные размеры |
| остаётся на весь срок службы | манипуляционные знаки |
| связывает изделие с документами | правила задаёт ГОСТ 14192-96 |
Манипуляционные знаки подсказывают тем, кто грузит и перевозит, как обращаться с грузом. Для тяжёлого оборудования главные — «Верх», «Центр тяжести», «Место строповки», «Беречь от влаги». Знак «Центр тяжести» ставят, когда центр тяжести груза не совпадает с его геометрическим центром, а «Место строповки» показывает, где заводить стропы. Чувствительные изделия дополнительно снабжают индикаторами удара и наклона: по ним на приёмке видно, не роняли ли груз и не опрокидывали ли его.
Упаковка: ящик, ложементы, строповка
Упаковка защищает изделие от ударов, вибрации, осадков и случайных повреждений. Небольшие детали едут в ящиках с перегородками, трубы — пакетами с заглушками на торцах, тяжёлое оборудование — в дощатых ящиках или обрешётке на салазках. Самые крупные изделия отправляют без тары, на транспортировочных опорах, с защитой патрубков и обработанных поверхностей.
Внутри ящика изделие лежит на ложементах — опорах, повторяющих его форму, с мягкими прокладками. Его закрепляют хомутами, шпильками или растяжками к основанию так, чтобы при торможении и толчках оно не могло сдвинуться: сместившееся изделие бьётся о стенки и уводит центр тяжести всего груза. Ящик изнутри выстилают водонепроницаемым материалом, а изделие в чехле с силикагелем не должно касаться стенок.
Тару проектируют вместе с погрузкой и разгрузкой. На ящике отмечают места строповки и центр тяжести, а схему строповки прикладывают к документам. Стропить изделие за патрубки, обработанные поверхности и другие элементы, не рассчитанные на подъём, нельзя: для этого предусматривают такелажные узлы, цапфы или рым-болты. Если изделие на монтаже переводят из горизонтального положения в вертикальное — кантуют, — схему кантовки тоже готовят заранее.
Ящик должен выдержать не только дорогу, но и хранение — порой под навесом и с многократными осмотрами. Поэтому в документации пишут, можно ли ставить ящики друг на друга и как вскрывать тару, не повредив консервацию. Перед закрытием ящика ОТК проверяет консервацию, крепление и упаковочный лист, после чего тару нередко пломбируют.

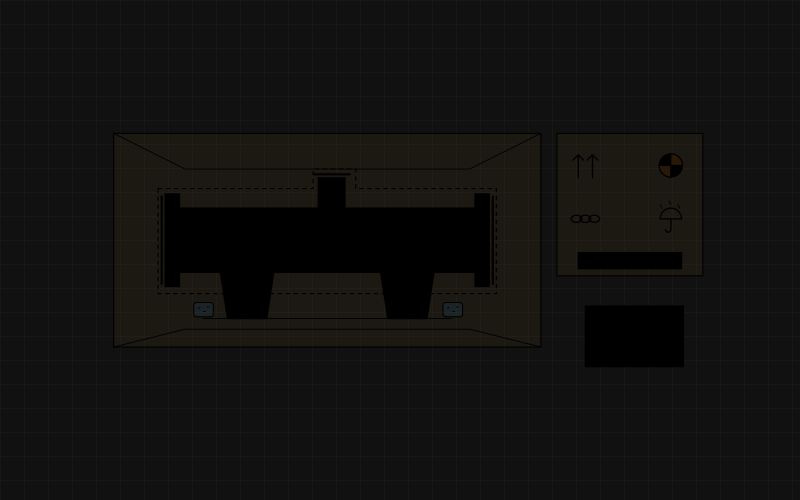
Изделие, подготовленное к отгрузке (схема). Деталь закреплена на ложементах в ящике, обёрнута ингибированной плёнкой, патрубки закрыты заглушками, рядом — мешочки с силикагелем. На таре — манипуляционные знаки «Верх», «Центр тяжести», «Место строповки», «Беречь от влаги» и маркировка; документы едут вместе с изделием.
Документы и перевозка
Изделие без документов на входном контроле не примут, каким бы безупречным оно ни было. Состав комплекта определяют договор, технические условия и нормы; обычно в него входят такие документы.
| Документ | Что в нём |
|---|---|
| Паспорт или другой документ о качестве | Характеристики изделия, материалы, результаты контроля и испытаний; паспорт оборудования под давлением сопровождает его весь срок службы |
| Копии сертификатов на материалы | Плавка, химический состав, механические свойства металла |
| Протоколы и заключения | Неразрушающий контроль, измерения, испытания |
| Документы о приёмке | Подтверждение соответствия, в том числе уполномоченной организацией |
| Эксплуатационная документация | Руководство по эксплуатации, указания по хранению, переконсервации и расконсервации |
| Упаковочный лист | Что лежит в грузовом месте: обозначения, количество, заводские номера |
Отгружают изделие только после приёмки: если её проводит уполномоченная организация, без её подтверждения изделие завод не покидает. Упаковочный лист кладут в каждое грузовое место в водонепроницаемом пакете. Основной комплект документов отправляют, как оговорено в договоре, — в конверте, закреплённом снаружи на таре, или отдельной отправкой, — но так, чтобы его можно было проверить, не вскрывая упаковку.
Небольшие и средние изделия обычно везут автомобилем — от завода до склада стройки без перегрузок. Тяжёлые грузы на дальние расстояния идут по железной дороге, где их размещают и крепят по правилам перевозчика. Оборудование, которое не вписывается в допустимые габариты или массу, везут по специальному разрешению и заранее проработанному маршруту, а самые крупные изделия — водным путём с перевалкой на многоосные трейлеры.
При любом транспорте груз крепят так, чтобы он не сместился при торможении, а тару укрывают от дождя и снега. Повреждения тары, найденные при выгрузке, фиксируют сразу и вместе с перевозчиком — на железной дороге для этого составляют коммерческий акт. Потом доказать, где случилось повреждение, будет гораздо труднее.
Приёмка на площадке и хранение
На стройке изделие проходит входной контроль: сверяют число грузовых мест с документами, осматривают тару и индикаторы, проверяют маркировку и комплект документов. Как входной контроль и исполнительная документация устроены на стройке, рассказано в статье «Как строят АЭС».
Затем проверяют саму консервацию — настолько, насколько её можно открыть, не нарушив: на месте ли заглушки, нет ли следов влаги и коррозии, не исчерпан ли силикагель, держится ли давление азота. Изделие ставят на хранение в условиях, указанных в документации: если требуется закрытый склад, навес не годится.
Дальше начинается самое долгое — ожидание монтажа. Склад ведёт учёт сроков защиты без переконсервации и периодически осматривает изделия. Если срок подходит к концу, а монтаж откладывается, проводят переконсервацию по инструкции изготовителя: снимают старую защиту, осматривают поверхности, наносят новую и меняют осушитель. Для сложного оборудования это делают при шефнадзоре изготовителя.
Изделие на стройке: от разгрузки до монтажа
- Входной контрольгрузовые места, тара, индикаторы, маркировка, документы
- Проверка консервациизаглушки, следы влаги и коррозии, силикагель, давление азота
- Хранениев условиях, указанных в документации
- Учёт сроковосмотры и контроль срока защиты без переконсервации
- Переконсервацияпо инструкции изготовителя, если монтаж откладывается
- Расконсервацияперед монтажом — с проверкой чистоты полостей
Перед монтажом изделие расконсервируют: удаляют смазку и ингибированную плёнку, заглушку снимают, только когда к патрубку подводят трубопровод, и проверяют чистоту полостей. Всё, что попадёт внутрь на этом этапе, потом придётся вымывать из контура.
Типичные ошибки
- Заглушки из углеродистой стали. На патрубках из нержавеющей стали они оставляют ржавчину и частицы чужого железа.
- Силикагель без герметичного чехла. Осушитель быстро насыщается влагой из окружающего воздуха и дальше не работает.
- Документы внутри упаковки. Чтобы проверить комплект, ящик приходится вскрывать, нарушая консервацию.
- Маркировка под краской или смазкой. Изделие на складе не опознать, а смывать консервацию ради номера — значит портить её.
- Не отмечены центр тяжести и места строповки. Груз стропят наугад, и при подъёме он может опрокинуться.
- Просроченная консервация. Сроки никто не отслеживает, и к монтажу изделие приходит с коррозией.
Термины
- КонсервацияВременная противокоррозионная защита изделия на время хранения и транспортирования.
- РасконсервацияУдаление временной защиты перед монтажом или вводом изделия в работу.
- ПереконсервацияПовторная консервация после окончания срока защиты или нарушения её при осмотре.
- Срок защиты без переконсервацииВремя, в течение которого консервация защищает изделие при заданных условиях хранения.
- Летучий ингибитор коррозииВещество, которое испаряется в закрытой упаковке и образует на металле защитный слой; его вводят в бумагу и плёнку.
- ЛожементОпора в таре, повторяющая форму изделия и удерживающая его при перевозке.
- Манипуляционный знакИзображение на таре, указывающее способ обращения с грузом: «Верх», «Центр тяжести», «Место строповки» и другие.
- Упаковочный листДокумент с перечнем того, что лежит в грузовом месте: обозначения, количество, заводские номера.
Частые вопросы
Зачем консервировать изделие, если оно сразу едет на стройку?
На площадке изделие может месяцами и годами ждать монтажа, а перепады температуры оседают на металле росой. Консервация защищает его от коррозии и грязи на всё это время, а срок её действия указывают в документации.
Нужно ли консервировать нержавеющую сталь?
Консервационное масло аустенитной стали, как правило, не нужно, зато ей важна чистота. Деталь обезжиривают, сушат, упаковывают в чистую плёнку и закрывают заглушками, исключая контакт с углеродистой сталью, цинком и материалами с хлоридами.
Зачем в упаковку кладут силикагель?
Силикагель поглощает влагу из воздуха внутри герметичного чехла, и на металле не выпадает роса. Он работает, только пока чехол закрыт, а индикатор показывает, когда осушитель пора менять.
Какие знаки наносят на ящик с тяжёлым оборудованием?
Транспортную маркировку по ГОСТ 14192-96 и манипуляционные знаки — прежде всего «Верх», «Центр тяжести», «Место строповки» и «Беречь от влаги». Знак «Центр тяжести» нужен, когда центр тяжести груза не совпадает с геометрическим центром.
Что такое переконсервация?
Повторная консервация, когда срок защиты подходит к концу, а изделие ещё не смонтировано: старую защиту снимают, поверхности осматривают, наносят новую и меняют осушитель. Её проводят по инструкции изготовителя.