Твёрдость металла: методы Бринелля, Роквелла и Виккерса
Твёрдость проверяют чаще любого другого механического свойства: замер занимает минуты, почти не портит деталь и сразу показывает, удалась ли термообработка. Но число твёрдости имеет смысл только вместе с методом — шарик, конус и пирамида дают разные шкалы, и переводятся они друг в друга лишь приблизительно. Ниже — как устроены основные методы, где проверяют твёрдость деталей для атомных станций и как не ошибиться при замере.
Содержание
- 650 HBWверхний предел метода Бринелля — с шариком из твёрдого сплава
- 0,002 ммглубины вдавливания — одна единица твёрдости по Роквеллу
- 136°угол между противоположными гранями алмазной пирамиды Виккерса
- 3,3–3,5отношение предела прочности в МПа к числу HB у углеродистых сталей
Что такое твёрдость и зачем её мерить
Твёрдость — способность металла сопротивляться внедрению в него более твёрдого тела. На производстве её почти всегда измеряют вдавливанием: в поверхность с заданной силой вдавливают индентор — шарик, алмазный конус или алмазную пирамиду — и измеряют оставшийся отпечаток. Чем меньше отпечаток при той же нагрузке, тем твёрже металл.
Из механических свойств твёрдость проверяют чаще всех остальных. Замер занимает секунды или минуты, его делают прямо на детали, и остаётся от него лишь небольшая лунка. При этом твёрдость связана с прочностью стали и сразу откликается на ошибку термообработки — недогрев под закалку или отпуск не при той температуре.
Но твёрдость — не физическая константа вроде плотности. Её число зависит от индентора, нагрузки и от того, что измеряют: диаметр лунки, глубину или диагонали отпечатка. Поэтому у каждого метода своя шкала, и рядом с числом всегда пишут обозначение — HBW, HRC, HV. Число без обозначения ничего не значит.
Нагрузку прикладывают плавно — это статические методы — или ударом — динамические. Основные статические методы — измерение твёрдости по Бринеллю, Роквеллу и Виккерсу; на них опираются стандарты, чертежи и технические условия.
Бринелль: шарик и диаметр лунки
Самый старый из трёх методов предложил шведский инженер Юхан Август Бринелль в 1900 году. В металл вдавливают шарик, выдерживают под нагрузкой, снимают её и под лупой или микроскопом измеряют диаметр лунки — в двух взаимно перпендикулярных направлениях, беря среднее. Число твёрдости — это нагрузка, делённая на площадь сферической поверхности лунки.
Для стали стандартные условия такие: шарик диаметром 10 мм, нагрузка 3000 кгс, то есть около 29,4 кН, выдержка 10–15 с. Для мягких металлов и тонких образцов берут шарики меньше и нагрузки слабее, подбирая их так, чтобы диаметр лунки лежал в пределах от 0,24 до 0,6 диаметра шарика.
Стандартное испытание стали по Бринеллю
- 10 ммдиаметр шарика
- 3000 кгснагрузка — около 29,4 кН
- 10–15 свыдержка под нагрузкой
- 0,24–0,6диаметра шарика — допустимый диаметр лунки
Запись 185 HBW означает 185 единиц при стандартных условиях, а 250 HBW 5/750 — испытание шариком 5 мм при нагрузке 750 кгс. Буква W — от вольфрама: шарик сделан из твёрдого сплава на основе карбида вольфрама. Для металлов твёрдостью меньше 450 единиц ГОСТ 9012-59 допускает и стальной шарик, и тогда пишут HB. Верхний предел метода — 650 единиц.
Большая лунка — и сила, и слабость метода. Шарик захватывает много зёрен и усредняет неоднородную структуру, поэтому по Бринеллю удобно проверять поковки, отливки, прокат и крепёж после термообработки. Но на готовой поверхности лунка в несколько миллиметров — уже дефект, а на закалённой стали начинает деформироваться сам шарик.
Роквелл: глубина вместо площади
Метод Роквелла, описанный в ГОСТ 9013-59, измеряет не размер отпечатка, а глубину, на которую индентор ушёл в металл. Сначала прикладывают предварительную нагрузку 10 кгс: она прижимает наконечник и задаёт начало отсчёта, так что шероховатость и люфты почти не влияют на результат. Затем добавляют основную нагрузку, выдерживают и снимают её, оставив предварительную: упругая часть деформации уходит, и прибор сам показывает число по остаточному приросту глубины.
Как идёт замер по Роквеллу
- Предварительная нагрузка10 кгс прижимают наконечник и задают начало отсчёта
- Основная нагрузкадля шкалы C общая нагрузка — 150 кгс
- Снятие основной нагрузкипредварительная остаётся, упругая часть деформации уходит
- Отсчётприбор сам показывает число по остаточному приросту глубины
Одна единица шкалы — 0,002 мм глубины. Для алмазного конуса число твёрдости равно 100 минус глубина в этих единицах, поэтому чем мельче отпечаток, тем больше число: при 60 HRC остаточная глубина — всего 0,08 мм. Считать ничего не нужно, поэтому метод так удобен для быстрого цехового контроля термообработки.
Шкал у Роквелла много, на производстве чаще встречаются три. Шкала C — алмазный конус с углом 120° при вершине и общая нагрузка 150 кгс — для закалённых и улучшенных сталей. Шкала B — шарик диаметром 1,588 мм и 100 кгс — для мягких сталей и цветных сплавов. Шкала A — тот же конус при 60 кгс — для очень твёрдых материалов и тонких слоёв; для тонких листов есть ещё шкалы Супер-Роквелла с малыми нагрузками.
У каждой шкалы свой рабочий диапазон: шкала C рассчитана примерно на 20–70 HRC, поэтому мягкую сталь в HRC не оценивают, а меряют по шкале B или по Бринеллю. Деталь должна лежать на столике жёстко, без качания: любое её смещение прибор примет за глубину отпечатка. На выпуклой цилиндрической поверхности к показаниям вводят поправку по таблицам стандарта.
Виккерс и микротвёрдость
У Виккерса индентор — алмазная четырёхгранная пирамида с квадратным основанием и углом 136° между противоположными гранями. Отпечаток выглядит квадратом; под микроскопом измеряют обе его диагонали, d₁ и d₂, и берут среднее. Число твёрдости, как у Бринелля, — нагрузка, делённая на площадь поверхности отпечатка.
Пирамида при любой нагрузке оставляет геометрически подобные отпечатки, поэтому одна шкала годится и для мягких, и для самых твёрдых металлов. ГОСТ 2999-75 предусматривает нагрузки от 1 до 100 кгс; при стандартных 30 кгс и выдержке 10–15 с пишут просто HV, при других условиях нагрузку указывают после букв: HV10 — нагрузка 10 кгс. В области невысокой твёрдости числа Виккерса и Бринелля для стали близки.
Платить за универсальность приходится подготовкой. Чтобы точно измерить диагонали, поверхность шлифуют и полируют: ГОСТ 2999-75 требует шероховатость Ra не более 0,16 мкм. Поэтому Виккерс — прежде всего лабораторный метод для образцов, тонких деталей и слоёв.
Микротвёрдость измеряют такой же пирамидой при малых нагрузках, обычно в доли ньютона, на полированном шлифе под микроскопом. Диагональ отпечатка — единицы или десятки микрометров, поэтому можно попасть в отдельное зерно, в узкую зону термического влияния у шва, в наплавленный или упрочнённый слой. Серия отпечатков от поверхности вглубь показывает толщину упрочнённого или обезуглероженного слоя, а ряд поперёк сварного соединения — профиль твёрдости от основного металла через зону термического влияния к шву.

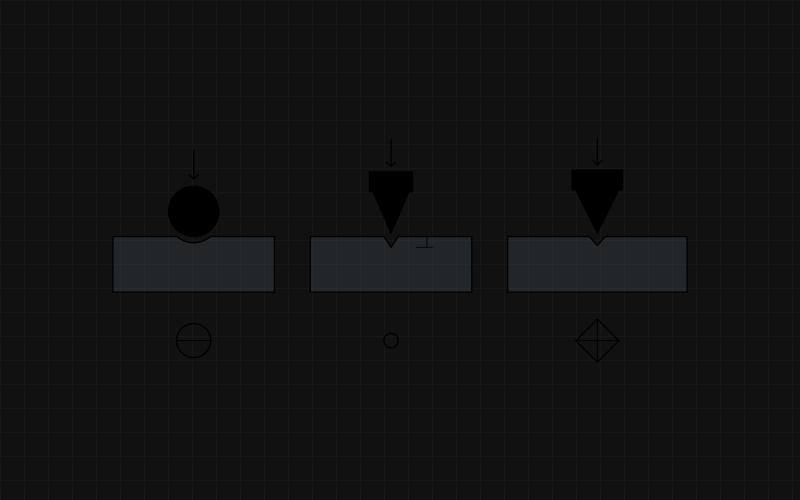
Три способа измерить твёрдость (схема). По Бринеллю в металл вдавливают шарик и измеряют диаметр отпечатка d, по Роквеллу — алмазный конус или шарик и измеряют глубину вдавливания h, по Виккерсу — алмазную пирамиду и измеряют диагонали квадратного отпечатка d₁ и d₂. Внизу — вид отпечатков сверху.
Переносные твердомеры
Обечайку или крупную поковку на столик твердомера не положишь, а твёрдость после термообработки проверять нужно. Для этого есть переносные твердомеры: прибор подносят к детали, а не деталь к прибору. Чаще других применяют динамические и ультразвуковые.
Динамический прибор пружиной бросает на поверхность боёк с твёрдым шариком и сравнивает скорость отскока со скоростью удара: чем твёрже металл, тем меньше энергии уходит на пластическую деформацию и тем выше отскок. Ультразвуковой вдавливает алмазную пирамиду на стержне, который колеблется с ультразвуковой частотой: при внедрении частота сдвигается тем сильнее, чем больше площадь отпечатка, и по этому сдвигу прибор вычисляет твёрдость.
Ни тот, ни другой не измеряет HB или HRC напрямую: оба пересчитывают свою величину по зависимостям, заложенным для групп материалов. Динамическому прибору нужна массивная и жёсткая деталь — тонкая стенка или лёгкая деталь пружинит, и прибор занижает твёрдость. Показания ультразвукового зависят от модуля упругости, поэтому его настраивают под материал детали, зато крошечный отпечаток позволяет проверять тонкие детали и упрочнённые слои.
Два типа переносных твердомеров
| Динамический | Ультразвуковой |
|---|---|
| боёк с твёрдым шариком ударяет по поверхности | алмазная пирамида на стержне, колеблющемся с ультразвуковой частотой |
| твёрдость — по отношению скорости отскока к скорости удара | твёрдость — по сдвигу частоты при внедрении |
| нужна массивная и жёсткая деталь | крошечный отпечаток: тонкие детали и упрочнённые слои |
| тонкая стенка пружинит — прибор занижает твёрдость | показания зависят от модуля упругости — настройка под материал |
Оба прибора пересчитывают свою величину в HB, HRC или HV и перед работой проверяются на мерах твёрдости.
Обоим мешают шероховатость, кривизна поверхности и обезуглероженный слой, оба чувствительны к тому, как оператор держит датчик. Поэтому переносной прибор перед работой проверяют на мерах твёрдости, а при необходимости — на образце из того же материала, измеренном стационарным методом.
| Метод | Индентор | Что измеряют | Обозначение | Где удобен |
|---|---|---|---|---|
| Бринелль | Шарик из твёрдого сплава, обычно 10 мм | Диаметр лунки | HBW | Поковки, отливки, прокат, крепёж; неоднородная структура |
| Роквелл | Алмазный конус 120° или шарик 1,588 мм | Остаточную глубину | HRC, HRB, HRA | Быстрый цеховой контроль закалённых и улучшенных деталей |
| Виккерс | Алмазная пирамида 136° | Диагонали отпечатка | HV | Любые металлы, тонкие образцы и слои; лаборатория |
| Микротвёрдость | Та же пирамида при малой нагрузке | Диагонали под микроскопом | HV с указанием нагрузки | Отдельные зёрна, зона термического влияния, наплавки, тонкие слои |
| Переносные приборы | Боёк с шариком или пирамида на ультразвуковом стержне | Отскок или сдвиг частоты | Пересчёт в HB, HRC, HV | Крупные детали на месте, швы на монтаже |
Перевод шкал и связь с прочностью
В чертеже стоит HB, у изготовителя в цехе — твердомер Роквелла, у контролёра на монтаже — переносной прибор. Перевести число из одной шкалы в другую можно, но только приблизительно.
Методы меряют разное — площадь или глубину отпечатка — разными инденторами и при разных нагрузках, а металлы по-разному упрочняются и пружинят, поэтому единой формулы перевода нет. Таблицы, например в международном стандарте ISO 18265, построены по опытным данным и действуют только для своих групп материалов: углеродистых и низколегированных сталей, инструментальных сталей, цветных сплавов. Для аустенитной стали, которая сильно наклёпывается под индентором, нужны свои таблицы.
Порядок чисел полезно помнить: у углеродистой и низколегированной стали 30 HRC — это примерно 300 HV и 285 HB.
С прочностью твёрдость связана потому, что обе характеристики отражают сопротивление металла пластической деформации. У углеродистых и низколегированных сталей предел прочности в мегапаскалях примерно в 3,3–3,5 раза больше числа HB. Поэтому по твёрдости удобно проверить каждую деталь партии, а образцы на растяжение испытать выборочно; как их испытывают, рассказано в статье «Механические испытания металла».
Но связь эта работает только для прочности. О пластичности и ударной вязкости твёрдость почти ничего не говорит: сталь с отпускной хрупкостью имеет почти ту же твёрдость, что и годная, а ударную вязкость — заметно ниже; об этом свойстве — в статье «Ударная вязкость и хладноломкость».
Где проверяют и как не ошибиться
Где проверяют твёрдость
У изготовителя оборудования твёрдость — самый частый контроль после термообработки. По ней убеждаются, что деталь получила нужный режим и что свойства по партии одинаковы. По ГОСТ 8479-70 у поковок групп II и III твёрдость — единственная сдаточная характеристика: в группе II её проверяют у 5 % поковок партии, но не меньше чем у пяти, в группе III — у каждой поковки.
- Поковки и отливки. После окончательной термообработки — чаще по Бринеллю, на площадке, зачищенной от окалины и обезуглероженного слоя; крупные детали — переносными приборами в нескольких местах.
- Крепёж. Шпильки и гайки после улучшения проверяют у каждой детали или выборочно, как требуют стандарт и чертёж; гайку делают немного мягче шпильки, чтобы резьба не схватывалась.
- Сварные соединения. После отпуска швов теплоустойчивых перлитных сталей твёрдость металла шва и зоны термического влияния показывает, отпустились ли закалённые участки. На шлифах контрольных соединений строят профиль твёрдости.
- Наплавки. Уплотнительные поверхности затворов и сёдел арматуры проверяют на окончательно обработанной поверхности: в нижних слоях наплавленный металл перемешан с основным и мягче.
- Ремонт и монтаж. На станции переносными приборами проверяют швы после местной термообработки, заменённый крепёж и детали, о металле которых нет надёжных сведений.
Как получить верное число
Многие ошибки при замере твёрдости связаны не с прибором, а с подготовкой. Поверхность зачищают до чистого металла: окалина, краска и особенно обезуглероженный слой после термообработки дают заниженные числа. Зачищают без перегрева — прижог от шлифовального круга сам меняет твёрдость. Чем меньше отпечаток, тем глаже нужна поверхность: для Бринелля ГОСТ 9012-59 допускает Ra до 2,5 мкм, а под Виккерса её полируют.
Металл под отпечатком должен быть достаточно толстым, иначе на результат повлияет опора. По Бринеллю толщина образца должна быть не меньше восьми глубин отпечатка, по Роквеллу — десяти, по Виккерсу для стали — не меньше 1,2 диагонали.
Отпечатки не ставят близко к краю и друг к другу: металл вокруг лунки упрочнён, а у края ему не на что опереться. По Бринеллю от центра отпечатка до края должно быть не меньше 2,5 диаметра лунки, а между центрами соседних отпечатков — не меньше четырёх.
Твердомер — средство измерений, и его поверяют так же, как микрометр; о поверке — в статье «Измерения и метрология». Между поверками прибор проверяют сами: перед работой ставят контрольные отпечатки на меру твёрдости — стальную плитку с аттестованным значением, близким к ожидаемому. Если показание вышло за допуск меры, детали не меряют, пока не найдут причину.
Одного отпечатка мало: в каждом месте ставят несколько и записывают все значения, а не только среднее. В протокол вносят метод и условия испытания, место замера на детали, отдельные значения и среднее, тип и заводской номер прибора со сведениями о поверке, а для переносного прибора — что значение пересчитано из его собственной шкалы.
В чертеже твёрдость задают диапазоном, с методом и шкалой, а если важно — с местом замера; требование без метода превращает приёмку в спор о таблицах перевода. О том, как твёрдость зависит от режима, — в статье «Термическая обработка стали».
Термины
- ТвёрдостьСпособность металла сопротивляться внедрению в него более твёрдого тела — индентора.
- ИнденторНаконечник, который вдавливают в металл при измерении твёрдости: шарик, алмазный конус или алмазная пирамида.
- Твёрдость по БринеллюОтношение нагрузки на шарик к площади поверхности лунки; обозначается HBW, при стальном шарике — HB.
- Твёрдость по РоквеллуЧисло, которое определяют по остаточной глубине вдавливания конуса или шарика; шкалы обозначают HRC, HRB, HRA.
- Твёрдость по ВиккерсуОтношение нагрузки на алмазную пирамиду к площади поверхности отпечатка; обозначается HV.
- МикротвёрдостьТвёрдость, измеренная алмазным наконечником при малой нагрузке в пределах отдельного зерна, узкой зоны или тонкого слоя.
- Мера твёрдостиПлитка с аттестованным значением твёрдости, по которой проверяют показания твердомера.
- Обезуглероженный слойПоверхностный слой стали, потерявший углерод при нагреве; он мягче основного металла.
Частые вопросы
Чем отличаются методы Бринелля, Роквелла и Виккерса?
Бринелль вдавливает шарик и измеряет диаметр лунки, Роквелл вдавливает алмазный конус или шарик и измеряет остаточную глубину, Виккерс вдавливает алмазную пирамиду и измеряет диагонали квадратного отпечатка. Поэтому у них разные шкалы: HBW, HRC или HRB и HV.
Можно ли перевести HRC в HB?
Можно, но только приблизительно — по таблицам, построенным по опытным данным для определённых групп материалов, например по ISO 18265. Переведённое значение — оценка: в протоколе его помечают, а в спорном случае меряют методом, указанным в чертеже.
Можно ли по твёрдости судить о прочности стали?
Для углеродистых и низколегированных сталей — приблизительно: предел прочности в мегапаскалях примерно в 3,3–3,5 раза больше числа HB. О пластичности и ударной вязкости твёрдость почти ничего не говорит, поэтому механические испытания она не заменяет.
Насколько точны переносные твердомеры?
Они измеряют отскок бойка или сдвиг частоты и пересчитывают результат в HB, HRC или HV, поэтому точность зависит от массы и жёсткости детали, подготовки поверхности, материала и навыка оператора. Прибор перед работой проверяют на мерах твёрдости, а спорные результаты подтверждают стационарным методом.
Почему перед замером твёрдости зачищают поверхность?
Окалина, краска и обезуглероженный при термообработке слой мягче основного металла и дают заниженные числа. Зачищают без перегрева, чтобы прижог от шлифовального круга сам не изменил твёрдость.