Корпус реактора ВВЭР: как он устроен и как его делают
Корпус — одна из самых крупных и самая ответственная деталь реакторной установки ВВЭР: стальной сосуд массой больше 300 т, который держит давление первого контура и десятилетиями стоит под потоком нейтронов. Заменить его нельзя, поэтому путь корпуса от слитка до шахты реактора — один из самых длинных и строго проверяемых в атомном машиностроении. Ниже — как корпус устроен, как его делают и как за ним следят на станции.
Содержание
- ≈11 мвысота корпуса ВВЭР-1000 при наружном диаметре около 4,5 м
- 8 × Ду 850главных патрубков — по четыре в двух рядах
- 24,5 МПапробное давление заводских гидроиспытаний — примерно в полтора раза выше рабочего
- 0отверстий в днище: приводы и датчики выводят через крышку
Почему корпус — главный
Корпус реактора — толстостенный стальной сосуд, в котором стоят активная зона и внутрикорпусные устройства. Он входит в границу первого контура: вода внутри находится под давлением около 16 МПа и у ВВЭР-1000 нагрета примерно до 290–320 °C, а стенку напротив активной зоны десятилетиями облучают нейтроны. К этому добавляются пуски и остановки, при которых толстый металл каждый раз нагревается и остывает. Вместе это одно из самых тяжёлых сочетаний нагрузок на всей станции.
Главное отличие корпуса от другого оборудования — его не заменяют. Насосы и арматуру ремонтируют и меняют, даже парогенератор можно вырезать и поставить новый, а корпус остаётся на месте весь срок службы, и его ресурс во многом задаёт срок жизни энергоблока: у ВВЭР-1200 проектный срок — 60 лет. Как металл корпуса меняется под облучением, как за этим следят по образцам-свидетелям и как охрупченный металл восстанавливают отжигом, рассказано в статье «Материалы атомной отрасли».
Отсюда и подход к изготовлению: каждый шаг — от выплавки стали до отгрузки — проверяют и документируют, а качество закладывают с запасом. Ошибку, найденную на заводе, ещё можно исправить, а у корпуса, который уже смонтирован на станции, возможности ремонта очень ограничены.
Как устроен корпус
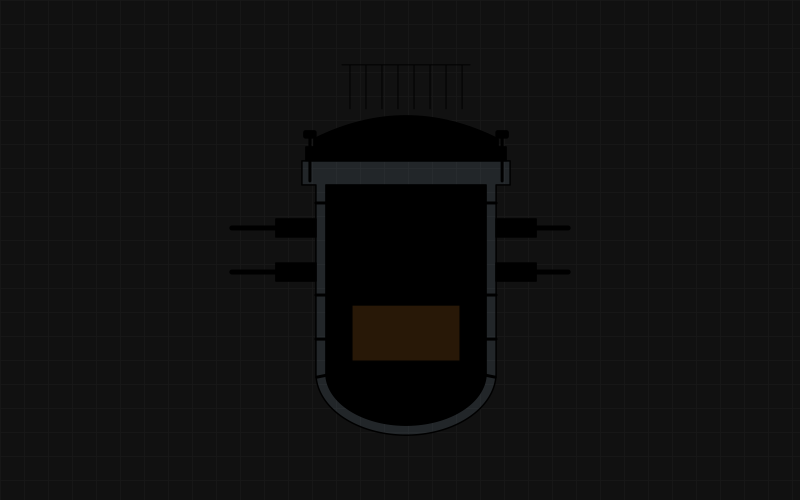
Корпус ВВЭР — вертикальный цилиндр с эллиптическим днищем, закрытый сверху съёмной крышкой. Его собирают из кованых обечаек — цельных колец без продольных швов, соединённых кольцевыми сварными швами. У ВВЭР-1000 сверху вниз идут:
- Фланецверхнее массивное кольцо корпуса. В его торце 54 резьбовых гнезда М170×6 под шпильки главного разъёма, которыми к корпусу прижимают крышку, и две кольцевые канавки под уплотнительные прокладки из никелевого прутка.
- Две обечайки зоны патрубков с восемью патрубками Ду 850 в два ряда. Через четыре нижних вода из «холодных» ниток петель входит в реактор, через четыре верхних нагретая вода уходит в «горячие». У ВВЭР-1000 эти патрубки не приварены, а вытянуты из металла самой обечайки горячей штамповкой. Есть и патрубки поменьше — для подачи воды системой аварийного охлаждения активной зоны и для контрольно-измерительных приборов.
- Опорная обечайкаею корпус опирается на опорное кольцо в бетонной шахте реактора.
- Цилиндрические обечайки напротив активной зоны — самая облучаемая часть корпуса. Толщина стенки здесь около 190 мм, не считая наплавки.
- Эллиптическое днищебез единого отверстия. Датчики внутриреакторного контроля выводят через крышку, где стоят и приводы органов регулирования, поэтому в днище нет проходок, которые могли бы стать слабым местом.
Вся внутренняя поверхность, включая патрубки, покрыта антикоррозионной наплавкой из аустенитной нержавеющей стали толщиной 7–9 мм. Сам корпус ВВЭР-1000 и ВВЭР-1200 делают из теплоустойчивой стали 15Х2НМФА, корпус ВВЭР-440 — из стали 15Х2МФА без никеля. Высота корпуса ВВЭР-1000 — около 11 м, наружный диаметр — около 4,5 м, масса без крышки — больше 300 т.
Крышка — штампосварная деталь из той же стали: выпуклая штампованная часть с приварным фланцем. В ней патрубки, на которые ставят чехлы приводов СУЗ, — у каждого органа регулирования свой привод, — и патрубки для вывода датчиков. Вместе с приводами, металлоконструкцией и кабелями крышка образует верхний блок; у ВВЭР-1000 он весит больше 100 т.
Внутрикорпусные устройства делают из нержавеющей стали. Шахта — подвешенный за фланец стальной стакан: она разделяет входящий и выходящий потоки воды, а в её днище стоят опоры тепловыделяющих сборок. Выгородка окружает активную зону и задаёт её форму, а блок защитных труб прижимает головки сборок сверху и прикрывает от потока воды поглощающие стержни над зоной.

Корпус реактора ВВЭР в разрезе (схема). Его собирают из кованых обечаек без продольных швов и эллиптического днища, соединяя их кольцевыми швами, а внутреннюю поверхность покрывают антикоррозионной наплавкой. Сверху — крышка с патрубками приводов СУЗ, её притягивают к фланцу корпуса шпильками главного разъёма.
От слитка до обечайки
В России корпуса ВВЭР делают на двух площадках — на Ижорских заводах в Колпине и на Атоммаше в Волгодонске. Маршрут у них в главном одинаков, и начинается он в сталеплавильном цехе.
Сталь выплавляют в электропечах, доводят по составу в ковше и обрабатывают вакуумом, чтобы удалить растворённые газы, прежде всего водород. Особенно строго ограничивают вредные примеси — фосфор, серу, медь: в металле напротив активной зоны от них зависит скорость радиационного охрупчивания. Из стали отливают слиток массой в сотни тонн; например, для удлинённой обечайки активной зоны проекта ВВЭР-ТОИ ковали слиток около 420 т.
Обечайку куют на мощном гидравлическом прессе, много раз возвращая заготовку в печь для подогрева. От слитка отрезают прибыльную и донную части, где собираются усадочные дефекты и примеси. Затем его осаживают — сплющивают по высоте, — прошивают насквозь, получая толстое кольцо, и раскатывают на оправке: кольцо надевают на мощную оправку и обжимают бойком, постепенно увеличивая диаметр и уменьшая толщину стенки. Так получается цельная обечайка без продольного шва. Днище и крышку штампуют на прессе из толстой круглой заготовки, нагретой примерно до 1000 °C.
Как из слитка получается обечайка без продольного шва
- Слитоксотни тонн стали; для обечайки ВВЭР-ТОИ — около 420 т
- Обрезкаотрезают прибыльную и донную части с дефектами и примесями
- Осадкаслиток сплющивают по высоте
- Прошивкапрошивают насквозь — получается толстое кольцо
- Раскатка на оправкекольцо обжимают бойком: диаметр растёт, стенка тоньше
Куют на мощном гидравлическом прессе, много раз возвращая заготовку в печь для подогрева
Поковку подвергают предварительной термообработке — в том числе чтобы выгнать из толстого металла водород, от которого в крупных поковках появляются флокены. Затем её обтачивают до простой формы и прозвучивают ультразвуком по всему объёму. После этого идёт главная термообработка — закалка и высокий отпуск, которые дают стали нужное сочетание прочности и вязкости по всей толщине стенки. От каждой поковки отрезают пробы из припуска и испытывают на растяжение и ударный изгиб, определяя в том числе критическую температуру хрупкости. Только с положительными результатами поковка идёт дальше.
Сварка, наплавка, испытания
Кромки обечаек, фланца и днища обрабатывают под сварку. Кольцевые швы на всю толщину стенки — в цилиндрической части это около 200 мм — варят автоматической сваркой под флюсом в узкую разделку: корпус лежит на роликоопорах и медленно вращается под неподвижной сварочной головкой, а металл всё это время подогревают. Шов заполняют десятками проходов. Обычно сначала сваривают отдельные узлы — например, верхний и нижний полукорпуса, — а затем соединяют их замыкающим швом.
Внутреннюю поверхность покрывают антикоррозионной наплавкой — автоматически, широкой лентой под флюсом, в два слоя: первый, переходный, — из металла с повышенным запасом хрома и никеля, второй — основной аустенитный слой. Как правило, сначала наплавляют отдельные обечайки и днище, а после сварки — зоны кольцевых швов; патрубки и сложные места наплавляют отдельно — вручную электродами или проволокой. После сварки и наплавки корпус отпускают в печи: отпуск снимает сварочные напряжения и возвращает вязкость металлу шва и зоны термического влияния.
Затем — сплошной неразрушающий контроль: швы и основной металл прозвучивают ультразвуком, швы ещё и просвечивают, поверхность перлитной стали проверяют магнитопорошковым методом, наплавку — капиллярным. Как работают эти методы, рассказано в статье «Неразрушающий контроль».
После чистовой механообработки корпус проходит гидравлические испытания. Его ставят в подземный стенд-кессон, закрывают технологической крышкой, заполняют подогретой дистиллированной водой и поднимают давление до 24,5 МПа — примерно в полтора раза выше рабочего. Воду греют, чтобы металл при испытании был заведомо вязким. Затем проводят контрольную сборку: в корпус опускают шахту, выгородку и блок защитных труб, ставят верхний блок и измеряют, как встали узлы. После этого реактор разбирают, консервируют и готовят к отгрузке.
| Этап | Что делают | Как проверяют |
|---|---|---|
| Сталь и слиток | Выплавка, доводка в ковше, вакуумирование, разливка | Химический состав плавки, включая фосфор, серу и медь |
| Ковка | Осадка, прошивка и раскатка обечаек, штамповка днища и крышки | Размеры поковки, ультразвуковой контроль после предварительной обработки |
| Термообработка поковок | Закалка и высокий отпуск | Испытания проб: растяжение, ударный изгиб, критическая температура хрупкости |
| Сварка | Кольцевые швы под флюсом с подогревом, промежуточный отпуск | Запись режимов, визуальный и измерительный контроль, ультразвук |
| Наплавка | Лента под флюсом в два слоя | Толщина и химический состав слоя, капиллярный контроль |
| Отпуск корпуса | Нагрев в печи, выдержка, медленное охлаждение | Диаграмма термообработки, испытания контрольных сварных соединений |
| Неразрушающий контроль | Сплошная проверка швов, основного металла и наплавки | Ультразвук, радиография, магнитопорошковый и капиллярный методы |
| Чистовая механообработка | Уплотнительные поверхности, резьбовые гнёзда, торцы патрубков | Протоколы измерений, контроль резьбы калибрами |
| Гидроиспытания | Пробное давление около 24,5 МПа | Нет течей, падения давления и остаточных деформаций |
| Контрольная сборка | Установка внутрикорпусных устройств и верхнего блока | Измерение положения узлов и зазоров |
Механообработка крупных деталей
Корпус реактора требует механообработки на пределе возможностей станков. Обечайки и фланец точат на карусельных станках с планшайбой диаметром в несколько метров, резьбовые гнёзда и патрубки обрабатывают на тяжёлых фрезерно-расточных станках с ЧПУ. Деталь в сотни тонн стараются обработать с одной установки: каждая перестановка требует долгой выверки и может сбить взаимное положение поверхностей.
Самые ответственные операции — чистовые. Уплотнительные поверхности фланцев корпуса и крышки и канавки под прокладки должны быть ровными и чистыми по всей окружности диаметром около 4 м: риска поперёк уплотнения — готовый путь для протечки. В 54 гнёздах фланца нарезают резьбу М170×6, и каждое гнездо должно десятилетиями служить шпильке, которую на станции будут многократно заворачивать и выкручивать. Торцы патрубков готовят под приварку трубопроводов, а наплавку обрабатывают так, чтобы её толщина не стала меньше заданной.
Механообработка корпуса в цифрах
- сотни тоннмасса детали — её стараются обработать с одной установки
- ≈ 4 мдиаметр уплотнительных поверхностей фланцев корпуса и крышки
- 54гнезда во фланце с резьбой М170×6 под шпильки
- несколько °Cразницы температур детали и инструмента — ошибка больше допуска
Окончательные размеры снимают, когда деталь и измерительный инструмент выровняли температуру: на таких диаметрах несколько градусов разницы дают ошибку больше допуска. Подробнее об этом и о других особенностях больших деталей — в статье «Механообработка для атомной отрасли».
Для изготовителей деталей корпус — не только сам сосуд. Вокруг него шпильки, гайки и шайбы главного разъёма, детали внутрикорпусных устройств, чехлы и узлы приводов на крышке, заглушки и технологические крышки для испытаний, оснастка для монтажа и ремонта. Требования к ним те же: материал по чертежу, прослеживаемость до плавки, контроль и полный комплект документов.
Перевозка и монтаж
Поперечные размеры корпуса ВВЭР с самого начала ограничивало условие: готовый корпус должен пройти по железной дороге. Его возят и по железной дороге на специальных транспортёрах, и водным путём — от заводского причала на барже или судне, а последний участок до площадки — на многоосном трейлере. Перед отправкой полости закрывают, патрубки глушат заглушками, обработанные поверхности консервируют и защищают.
На площадке корпус поднимают в вертикальное положение и краном опускают в бетонную шахту реактора, где он встаёт опорной обечайкой на опорное кольцо. Корпус закреплён неподвижно, а парогенераторы и насосы стоят на опорах, которые позволяют трубопроводам удлиняться при нагреве. Затем к патрубкам приваривают трубы главного циркуляционного трубопровода. Эти монтажные швы — одни из самых ответственных на стройке: их варят по аттестованной технологии и проверяют так же строго, как заводские.
Корпус в эксплуатации
На станции за корпусом следят весь срок службы. Во время планово-предупредительного ремонта (ППР) металл проверяют по программе эксплуатационного контроля: ультразвуком — кольцевые швы и основной металл напротив активной зоны, патрубки и их переходы к обечайке, визуально и телекамерами — наплавку. Шпильки и гайки главного разъёма при вскрытии реактора осматривают и проверяют по программе, как и резьбу в гнёздах фланца. Большую часть этих проверок выполняют дистанционно, автоматизированными установками; как устроен ремонт энергоблока в целом, рассказано в статье «Ремонт АЭС».
Второй источник сведений — образцы-свидетели: их извлекают по графику и испытывают, и по ним судят, насколько охрупчился металл напротив активной зоны. Если охрупчивание подходит к допустимому пределу, корпус можно восстановить отжигом. Решение о том, сколько ещё может проработать энергоблок, во многом опирается именно на состояние корпуса.
Два источника сведений о корпусе на станции
| Эксплуатационный контроль | Образцы-свидетели |
|---|---|
| во время ППР — по программе | извлекают по графику и испытывают |
| ультразвук: швы, металл напротив активной зоны, патрубки | показывают, насколько охрупчился металл напротив активной зоны |
| наплавку — визуально и телекамерами | если охрупчивание подходит к пределу — корпус восстанавливают отжигом |
| большей частью — дистанционно, автоматизированными установками |
Принцип здесь простой: корпус невозможно заменить, поэтому качество в него закладывают на заводе, а на станции только подтверждают, что оно сохранилось.
Термины
- ОбечайкаЦилиндрическое кольцо корпуса, откованное из цельной заготовки без продольного шва.
- Главный разъёмФланцевое соединение корпуса реактора с крышкой на шпильках; его вскрывают при каждой перегрузке топлива.
- Верхний блокКрышка реактора вместе с приводами СУЗ, металлоконструкцией и кабелями, которую снимают и ставят одним целым.
- Внутрикорпусные устройстваШахта, выгородка, блок защитных труб и другие конструкции внутри корпуса, которые держат активную зону и направляют поток воды.
- ШахтаВнутрикорпусный стальной стакан, в котором собрана активная зона; не путать с бетонной шахтой реактора, в которой стоит сам корпус.
- Раскатка на оправкеОперация ковки: кольцевую заготовку обжимают на оправке, увеличивая её диаметр и уменьшая толщину стенки.
- Контрольная сборкаПробная сборка реактора на заводе с внутрикорпусными устройствами и верхним блоком для проверки сопряжения узлов.
Частые вопросы
Из какой стали делают корпус реактора ВВЭР?
Корпуса ВВЭР-1000 и ВВЭР-1200 — из теплоустойчивой стали 15Х2НМФА, корпуса ВВЭР-440 — из стали 15Х2МФА. Изнутри корпус покрыт антикоррозионной наплавкой из аустенитной нержавеющей стали толщиной 7–9 мм.
Почему обечайки корпуса делают без продольных швов?
Обечайку куют из цельного слитка: его осаживают, прошивают и раскатывают на оправке. Каждый шов — место, где металл заново плавился и где вероятнее дефекты, поэтому продольных швов нет, а кольцевых делают как можно меньше.
Сколько весит корпус реактора ВВЭР-1000?
Корпус без крышки весит больше 300 т при высоте около 11 м и наружном диаметре около 4,5 м. Верхний блок с крышкой и приводами весит больше 100 т.
Как испытывают корпус реактора на заводе?
Корпус закрывают технологической крышкой, заполняют подогретой водой и поднимают давление до 24,5 МПа — примерно в полтора раза выше рабочего. Затем проводят контрольную сборку с внутрикорпусными устройствами и верхним блоком.
Как крепится крышка реактора ВВЭР-1000?
Крышку прижимают к фланцу корпуса 54 шпильками М170×6, которые вворачивают в резьбовые гнёзда фланца. Плотность разъёма обеспечивают две прокладки из никелевого прутка в кольцевых канавках.