Сварка под флюсом и электрошлаковая: швы толстостенных корпусов
Длинные кольцевые и продольные швы обечаек толщиной в десятки и сотни миллиметров варят не вручную, а автоматами под слоем флюса, а самые толстые вертикальные стыки — электрошлаковой сваркой за один проход. Оба способа дают много металла за час и стабильное качество, но требуют точной сборки, сухого флюса и строгого режима. Ниже — как они устроены, на каком оборудовании работают, откуда берутся их дефекты и что важно изготовителю и заказчику.

Содержание
- ≈ 20 смстенка корпуса ВВЭР-1000 — её кольцевые швы варят под флюсом в узкую разделку
- ≈ 2–3 смширина узкой разделки — почти одинаковая на всю толщину стенки
- 30–800 ммтолщины стыков под электрошлаковую сварку в ГОСТ 15164-78 — за один проход
- 1949год создания электрошлаковой сварки в Институте электросварки имени Е. О. Патона
Как идёт сварка под флюсом
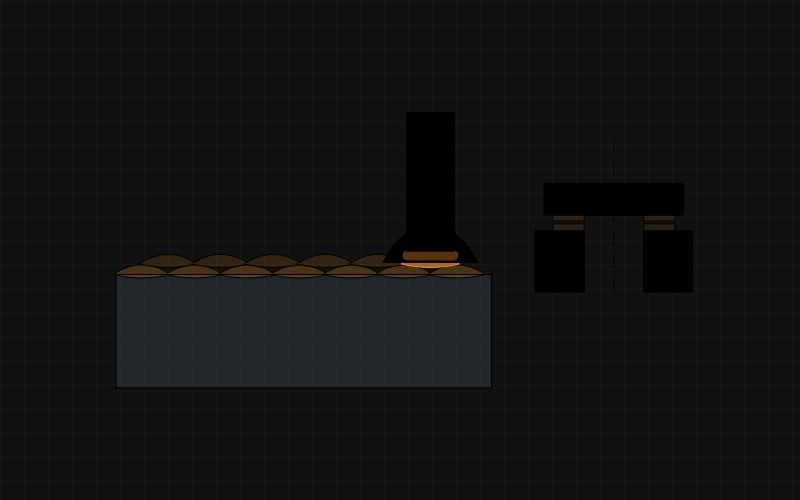
Автоматическая сварка под флюсом — дуговая сварка, при которой дуга горит не на виду, а под слоем сыпучего гранулированного флюса. Электродную проволоку с катушки непрерывно подают ролики механизма подачи, а ток к ней подводят через токоподводящий мундштук у самой дуги. Флюс насыпают на стык чуть впереди дуги, и сварочная головка вместе с ним идёт вдоль шва — или изделие движется под неподвижной головкой.
Дуга плавит конец проволоки, кромки и часть флюса. Горит она в газовой полости, закрытой сверху оболочкой расплавленного флюса. Жидкий флюс — это уже шлак: он легче металла, всплывает и, застывая, покрывает шов коркой. Шлак защищает металл от воздуха, раскисляет его и может легировать шов, а корка замедляет остывание. Нерасплавленный флюс собирают отсосом и, очистив, используют снова.
В СССР способ разработали перед войной в киевском Институте электросварки под руководством Е. О. Патона, и уже в войну под флюсом варили броневые корпуса танков. Для толстого металла у него несколько преимуществ.
- Большой ток. Ток подводят к проволоке у самой дуги, и её можно нагружать в несколько раз сильнее, чем покрытый электрод, — сотнями ампер, на толстой проволоке до тысячи и больше.
- Глубокое проплавление. Металл средней толщины сваривают без разделки кромок, а толстый — меньшим числом проходов.
- Производительность. Металла за час наплавляется в несколько раз больше, чем при ручной сварке, и без остановок на смену электрода.
- Стабильное качество. Режим держит автомат, а не рука сварщика, ванна укрыта шлаком, шов ровный, с плавным переходом к основному металлу.
- Нет брызг и излучения дуги. Металл не теряется на разбрызгивание, нет слепящего света и ультрафиолета, дыма меньше.
Место сварки всё равно вентилируют: из флюса выделяются газы и пыль. В атомном машиностроении сварка под флюсом — главный способ для длинных швов толстостенных обечаек, корпусов и днищ; её место среди других способов — в статье «Сварка в атомном машиностроении».

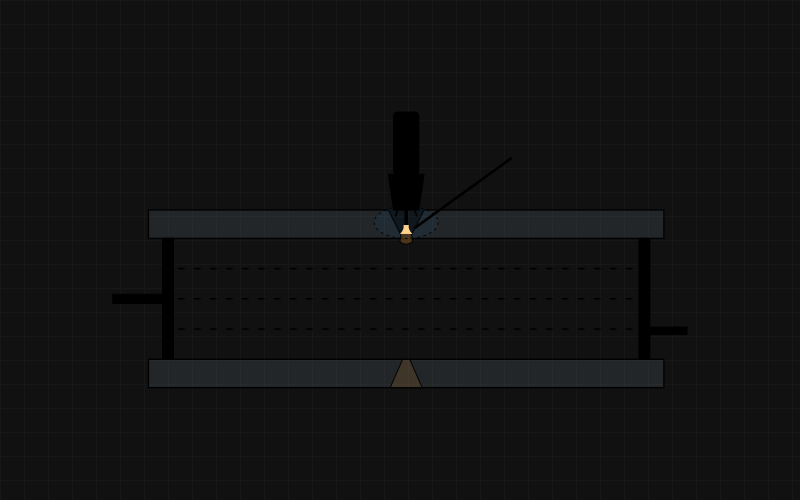
Сварка под флюсом и электрошлаковая сварка (схема). Слева: автомат подаёт проволоку, а дуга горит под слоем флюса; расплавленный флюс превращается в шлак и защищает ванну, позади застывает шов под коркой шлака. Справа: при электрошлаковой сварке вертикальный стык заполняют снизу вверх за один проход — проволока плавится в горячей шлаковой ванне, через которую идёт ток, а медные водоохлаждаемые ползуны удерживают металл и поднимаются вместе со швом.
Трактор, колонна и роликоопоры
Главная часть установки — сварочная головка: механизм подачи проволоки, мундштук, воронка для флюса и пульт управления. Питает её мощный источник постоянного или переменного тока. Дуги под флюсом не видно, поэтому положение проволоки выдерживают по указателю или копиру, а на современных установках головку ведёт по разделке датчик.
Головку перемещают по-разному. Сварочный трактор — тележка с головкой, которая едет по изделию или по направляющей вдоль шва; так варят длинные прямые швы листовых конструкций. На колонне с консолью головка висит на конце горизонтальной консоли, которую поднимают, опускают и выдвигают; консоль можно завести внутрь обечайки и варить изнутри. Продольный шов выполняют, перемещая консоль или само изделие на тележке.
Для кольцевых швов головку оставляют неподвижной, а обечайку или собранный корпус вращают на роликовых опорах, часть которых приводная, или во вращателе. Окружная скорость изделия и есть скорость сварки, поэтому привод держит её ровно, а изделию не дают сползать вдоль оси. Проволоку ставят не точно в верхней точке, а немного навстречу вращению: ванна успевает застыть, подойдя к верху, и не стекает.
Так варят кольцевые швы корпуса реактора, собранного из кованых обечаек, фланца и днища, — об этом рассказано в статье «Корпус реактора». По той же схеме сваривают корпуса парогенераторов, а у сосудов из вальцованного листа к кольцевым швам добавляются продольные, а кованые обечайки продольных швов не имеют.
Толстая стенка: узкая разделка
Чем толще стенка, тем важнее, сколько металла придётся наплавить. В V-образной разделке ширина канавки растёт с толщиной, а площадь сечения шва — примерно как квадрат толщины. Поэтому толстый металл варят в узкую разделку, её называют и щелевой: кромки почти параллельны, скос у них небольшой, а щель шириной около двух-трёх сантиметров идёт почти на всю толщину. Металла в ней наплавляют в несколько раз меньше, а значит, меньше проходов, времени, напряжений и деформаций.
Обычная и узкая разделка толстого металла
| V-образная разделка | Узкая (щелевая) разделка |
|---|---|
| ширина канавки растёт вместе с толщиной | кромки почти параллельны, скос небольшой |
| площадь сечения шва — примерно как квадрат толщины | щель около двух-трёх сантиметров почти на всю толщину |
| больше проходов, времени, напряжений и деформаций | металла наплавляют в несколько раз меньше |
| в слое один или два валика, у каждой стенки свой | |
| нужен флюс, корка которого отделяется сама |
Щель заполняют слоями: в самой узкой — по одному валику, в более широкой — по два, каждый у своей стенки. Главное — надёжно сплавить валик с боковой стенкой: несплавление с кромкой здесь самый вероятный дефект. Узкую головку с плоским изолированным мундштуком опускают в щель на всю глубину, а датчик держит проволоку у стенки. Каждый следующий проход прогревает предыдущие: часть металла перекристаллизуется с измельчением зерна, часть отпускается.
Отбить шлаковую корку со дна глубокой щели трудно, поэтому для узкой разделки нужны флюсы, корка которых отделяется сама. Шов теплоустойчивой стали варят с подогревом и без перерывов: если толстый шов остынет посреди работы, в нём могут появиться холодные трещины. Кольцевой шов корпуса реактора толщиной около 200 мм заполняют десятками проходов, сварка идёт сутками.
Флюс и проволока
Флюсы бывают двух основных видов. Плавленые получают, расплавляя шихту в печи и гранулируя расплав, — их зёрна похожи на стекло или пемзу. Агломерированные, или керамические, делают из порошков на жидком стекле: их гранулируют и прокаливают, через них можно легировать шов, но влагу они впитывают охотнее. Влага из флюса — это водород в шве, поры и опасность холодных трещин, поэтому флюс прокаливают по режиму технологии и хранят сухим. Флюс и проволоку подбирают парой: от обоих зависит состав шва. Подробнее — в статье «Сварочные материалы».
Производительность поднимает многодуговая сварка: две или больше проволок со своими источниками питания идут друг за другом, первая дуга даёт проплавление, следующие заполняют разделку. Так варят, например, длинные швы толстого листа и труб большого диаметра.
Где сварка под флюсом неудобна
Ограничения способа следуют из его устройства. Флюс должен лежать на стыке, а большая жидкая ванна — не стекать, поэтому варят в нижнем положении или близком к нему; вертикальные и потолочные швы под флюсом без особых приспособлений не сварить. Короткие, криволинейные и труднодоступные швы, приварку мелких деталей поручают ручной или аргонодуговой сварке.
Сборка должна быть точной. Ванна большая и проплавление глубокое: где зазор шире заданного, металл прожигается насквозь, где кромки смещены — остаётся непровар. Поэтому корень варят на подкладке — флюсовой подушке или медной — либо выполняют корневой проход другим способом, а затем заполняют шов под флюсом. Дуги не видно, и, если головка ушла со стыка, сварщик заметит это не сразу.
Между проходами шлаковую корку удаляют полностью, иначе в шве останутся включения. На постоянном токе дугу может отклонять магнитное поле сварочного тока, особенно у концов шва, — это магнитное дутьё; помогают переменный ток и продуманное место подключения обратного провода. А главный источник пор и водорода — сырой или загрязнённый флюс.
Электрошлаковая сварка
Электрошлаковая сварка устроена иначе: дуга нужна только в начале. Кромки ставят вертикально с зазором в несколько сантиметров, снизу приставляют входной карман. В нём под флюсом зажигают дугу; когда жидкого шлака набирается достаточно, дуга гаснет, и дальше ток идёт через расплавленный шлак. Сопротивление у шлака велико, и он нагревается выше температуры плавления стали.
Проволока, опущенная в шлаковую ванну, плавится, капли металла проходят сквозь шлак и собираются под ним в металлическую ванну; оплавляются и кромки. Снизу металл застывает, и шов растёт вверх. Зазор с двух сторон закрывают медные ползуны, охлаждаемые водой: они удерживают шлак и металл, формируют поверхность шва и поднимаются вслед за ванной.
Шов любой толщины выполняют за один проход, а кромки не скашивают — достаточно ровного реза. Одна проволока проваривает примерно 50–60 мм; для большей толщины ставят несколько проволок, которые качаются поперёк зазора, пластинчатые электроды или плавящийся мундштук — направляющую пластину, которая плавится вместе с проволокой. ГОСТ 15164-78 на соединения для электрошлаковой сварки охватывает толщины от 30 до 450 мм, а для электрода, сечение которого повторяет сечение зазора, — до 800 мм.
Какую толщину электрошлаковая сварка берёт за один проход
- ≈ 50–60 ммодна проволока
- до 450 ммпроволоки или плавящийся мундштук, ГОСТ
- до 800 ммэлектрод по сечению зазора, ГОСТ
Толщины по ГОСТ 15164-78; для большей толщины ставят несколько проволок, которые качаются поперёк зазора.
Сварку нельзя прерывать: в месте остановки останутся дефекты. Начало и конец шва дефектны и при нормальной работе — внизу возможны несплавления, вверху усадочная раковина и шлак, — поэтому их выводят на входной карман и выводные планки, которые потом отрезают.
Способ создан в Институте электросварки имени Е. О. Патона на рубеже 1940-х и 1950-х годов и сразу пригодился тяжёлому машиностроению: им соединяют несколько отливок или поковок, когда деталь целиком не отлить и не отковать. Так делают станины мощных прессов и прокатных станов, валы крупных гидротурбин, гребные валы судов; электрошлаковой сваркой варят и толстостенные барабаны котлов высокого давления.
Крупное зерно и термообработка
За производительность электрошлаковая сварка платит структурой. Металл греется медленно и большим объёмом, ванна застывает долго, и кристаллы шва вырастают крупными, вытянутыми от кромок к середине и вверх. В широкой околошовной зоне зерно тоже укрупняется, как при перегреве стали. Поэтому ударная вязкость шва и околошовной зоны низкая, особенно на холоде.
Отпуск, которым обходятся после дуговой сварки теплоустойчивых сталей, снимает напряжения, но зерно не измельчает. Для этого металл нужно нагреть выше температур фазовых превращений, чтобы он перекристаллизовался, — то есть нормализовать или закалить, а затем отпустить. Поэтому электрошлаковую сварку применяют там, где изделие после сварки можно целиком подвергнуть такой термообработке, как поковку. Как выбирают её режимы, рассказано в статье «Термическая обработка стали».
Термообработка после сварки: отпуск или перекристаллизация
| После дуговой сварки | После электрошлаковой сварки |
|---|---|
| отпуск | нормализация или закалка, затем отпуск |
| снимает напряжения | нагрев выше температур фазовых превращений |
| зерно не измельчает | металл перекристаллизуется, зерно становится мельче |
| изделие обрабатывают целиком, как поковку |
У медленного остывания есть и плюс: металл почти не закаливается, а водород успевает выйти, поэтому холодные трещины при этом способе редки, и предварительный подогрев обычно не нужен. Зато для горячих трещин условия подходящие: если ванна глубокая и узкая, кристаллы от двух кромок встречаются посередине, и туда оттесняются сера, фосфор и другие примеси.
В атомном машиностроении электрошлаковую сварку применяют для особых задач, а основные швы толстостенных корпусов выполняют многопроходной сваркой под флюсом.
Дефекты, контроль и документы
Дефекты у двух способов во многом общие, и причины их почти всегда в режиме, подготовке или флюсе.
| Дефект | Откуда берётся | Как предупреждают |
|---|---|---|
| Непровар в корне или между проходами, неоплавленная кромка | Малый ток, высокая скорость, проволока ушла со стыка, зазор не по чертежу; при электрошлаковой сварке — неверный режим или положение электродов | Режим по технологической карте, слежение за стыком, сборка в допусках |
| Несплавление с боковой стенкой | В узкой разделке проволока не направлена к стенке, у стенки остался шлак | Раскладка валиков по технологии, флюс с самоотделяющейся коркой, осмотр каждого слоя |
| Шлаковые включения | Корка не удалена между проходами, шлак затянуло в углубление у стенки или в подрез | Полная зачистка, правильная форма валиков |
| Поры | Сырой или загрязнённый флюс, ржавчина, масло и окалина на кромках, тонкий слой флюса | Прокалка и сухое хранение флюса, зачистка кромок |
| Горячие трещины по оси шва | Узкий и глубокий шов, где кристаллы встречаются посередине; повышенные сера и фосфор | Режим, при котором шов не получается узким и глубоким; материалы с малым содержанием примесей |
| Холодные трещины | Водород из влажного флюса, закалка металла, напряжения | Прокалка флюса, подогрев без перерывов, своевременная термообработка |
Контроль начинается по ходу сварки: каждый слой в разделке осматривают, особенно у стенок. Готовый шов после термообработки проверяют визуально и измерительно, поверхность — магнитопорошковым или капиллярным методом, толщу — ультразвуком, а самые ответственные швы и радиографией. Для швов толщиной в сотни миллиметров главный метод — ультразвук, о нём — в статье «Ультразвуковой контроль сварных швов».
Изготовитель варит только по аттестованной технологии. Рабочий документ сварщика — технологическая карта: сборка кромок, марки проволоки и флюса, режим прокалки, подогрев, ток, напряжение, скорость, раскладка валиков, порядок швов и термообработка. Режим записывают регистраторы, а в журнал сварочных работ заносят номер шва, сварщика, материалы и их партии.
Свойства металла шва подтверждают контрольными сварными соединениями: их варят тем же способом, из тех же материалов и тем же сварщиком, что и изделие, — продольный шов часто продолжают на технологические планки — и термообрабатывают вместе с изделием. Из них вырезают образцы на растяжение, изгиб и ударный изгиб и шлифы для металлографии.
Заказчику стоит проверить, что в чертеже и технических условиях заданы тип соединения и разделки, категория шва, методы и объём контроля, термообработка, а для электрошлаковых швов — термообработка с перекристаллизацией и испытания металла шва и околошовной зоны на ударный изгиб. Типовые соединения общего машиностроения даны в ГОСТ 8713-79 и ГОСТ 15164-78, а для оборудования АЭС — в конструкторской документации по федеральным нормам. Типичные ошибки — загрязнённый повторный флюс, флюс без прокалки, перерыв с остыванием толстого шва, замена способа сварки без согласования с конструктором, контрольные соединения, термообработанные отдельно от изделия.
Термины
- Сварка под флюсомДуговая сварка, при которой дуга горит под слоем гранулированного флюса, а расплавленный флюс образует шлак, защищающий металл.
- ФлюсГранулированный материал, который при плавлении образует шлак: защищает ванну от воздуха, раскисляет и может легировать металл шва.
- Шлаковая коркаЗастывший шлак на поверхности шва; перед следующим проходом её удаляют полностью.
- Узкая (щелевая) разделкаРазделка кромок толстого металла с почти параллельными стенками, которую заполняют слоями по одному-два валика.
- Роликовые опорыОпоры с роликами, на которых вращают обечайку или корпус при сварке кольцевых швов.
- Электрошлаковая сваркаСварка, при которой металл плавит тепло, выделяемое током в расплавленном шлаке; вертикальный шов выполняют за один проход снизу вверх.
- ПолзунМедная водоохлаждаемая накладка, которая закрывает зазор при электрошлаковой сварке, формирует шов и поднимается вместе с ванной.
- Контрольное сварное соединениеСоединение, сваренное по той же технологии, из тех же материалов и тем же сварщиком, что и изделие, для испытаний металла шва.
Частые вопросы
Чем сварка под флюсом лучше ручной для толстого металла?
Ток в несколько раз больше, проплавление глубже, металла за час наплавляется больше, а режим держит автомат, поэтому качество стабильное. Дуга скрыта под флюсом: нет брызг и излучения дуги.
Зачем толстые обечайки варят в узкую разделку?
В узкой щели с почти параллельными стенками наплавленного металла в несколько раз меньше, чем в V-образной разделке, поэтому меньше проходов, напряжений и деформаций. Зато нужны узкая сварочная головка, флюс с самоотделяющейся коркой и точное ведение проволоки вдоль стенок.
Почему флюс прокаливают перед сваркой?
Влага во флюсе в дуге разлагается, и водород переходит в металл шва: появляются поры, а в теплоустойчивых сталях — опасность холодных трещин. Поэтому флюс прокаливают по режиму технологии и хранят сухим.
Почему после электрошлаковой сварки нужна нормализация?
Металл шва и околошовной зоны долго находится при высокой температуре и получает крупное зерно с низкой ударной вязкостью. Отпуск зерно не измельчает, нужна перекристаллизация — нормализация или закалка с последующим отпуском.
Металл какой толщины сваривают электрошлаковой сваркой?
От нескольких десятков до сотен миллиметров за один проход. ГОСТ 15164-78 охватывает соединения толщиной от 30 до 450 мм, а с электродом, сечение которого повторяет сечение зазора, — до 800 мм.