Наплавка: антикоррозионная, износостойкая и восстановительная
Внутренние стенки корпусов реакторов и коллекторов парогенераторов покрыты слоем нержавеющей стали, а уплотнения задвижек и клапанов — твёрдым износостойким сплавом, и то и другое наплавлено. Наплавка похожа на сварку, но цель у неё другая: получить на поверхности слой с нужными свойствами, как можно меньше смешав его с основным металлом. Ниже — как наплавляют корпуса и арматуру, зачем нужен переходный слой, почему избегают кобальта и как проверяют наплавленный металл.
Содержание
- 7–9 ммантикоррозионная наплавка корпуса ВВЭР-1000 — на стенке толщиной около 190 мм
- 2 слояантикоррозионной наплавки корпуса: переходный и основной
- ≈ 60 ммширина ленты, которой наплавляют под флюсом цилиндрическую часть корпуса
- ≈ 5,3 годапериод полураспада кобальта-60 — из-за него в первом контуре избегают кобальтовых наплавок
Чем наплавка отличается от сварки
Наплавка — нанесение слоя металла на поверхность детали плавлением присадочного материала, по сути той же сваркой. Разница в цели. Сварной шов соединяет детали и должен проплавить их на нужную глубину, а наплавка создаёт на поверхности слой с другими свойствами или возвращает изношенный размер, и проплавлять основу ей нужно как можно меньше.
Сварка и наплавка: одна техника, разные цели
| Сварной шов | Наплавка |
|---|---|
| соединяет детали | создаёт на поверхности слой с другими свойствами |
| должен проплавить их на нужную глубину | или возвращает изношенный размер |
| проплавлять основу нужно как можно меньше |
Чем больше доля участия основного металла, тем сильнее состав слоя отличается от состава присадки.
Причина — перемешивание. Расплавленный основной металл смешивается с присадочным, и его часть в наплавленном слое называют долей участия основного металла. Чем она больше, тем сильнее состав слоя отличается от состава присадки: нержавеющий слой беднеет хромом и никелем, твёрдый становится мягче. Поэтому способы наплавки сравнивают прежде всего по тому, насколько они разбавляют слой основой.
Правила для наплавки те же, что для сварки, — федеральные нормы НП-104-18 так и называются: «Сварка и наплавка оборудования и трубопроводов атомных энергетических установок». В атомном машиностроении наплавку применяют для нескольких задач:
- Антикоррозионная. Слой аустенитной нержавеющей стали защищает перлитную сталь от воды первого контура — на внутренних поверхностях корпусов реакторов, коллекторов парогенераторов, патрубков, труб главного циркуляционного трубопровода ВВЭР-1000.
- Износостойкая. Твёрдый сплав на уплотнительных поверхностях затворов и сёдел арматуры и других трущихся деталях.
- Восстановительная. Возвращает размер изношенной или повреждённой поверхности при ремонте.
- Буферный слой. Наплавка на кромку перлитной детали, к которой потом приваривают аустенитную.
Антикоррозионная наплавка корпусов
Большие поверхности — внутренние стенки обечаек и днищ — наплавляют автоматически ленточным электродом под флюсом. Вместо проволоки в зону наплавки подают тонкую ленту шириной в несколько сантиметров; для цилиндрической части корпуса ВВЭР-1000 — около 60 мм. Дуга перемещается по торцу ленты, и вместо узкого шва получается широкий плоский валик с неглубоким проплавлением. Валики кладут рядом, каждый следующий немного заходит на предыдущий, и так покрывают всю поверхность. Перед наплавкой поверхность основного металла обрабатывают до чистого металла и проверяют на дефекты: под слоем наплавки найти и исправить их будет куда труднее.
Наплавляют в нижнем положении: обечайку вращают на роликоопорах, а головку на консоли заводят внутрь — то же оборудование, что и для сварки кольцевых швов. Как правило, сначала наплавляют отдельные обечайки и днище, а после сварки корпуса — зоны кольцевых швов. Патрубки, их галтели и другие труднодоступные места наплавляют вручную покрытыми электродами или аргонодуговой наплавкой проволокой.
Корпусная сталь при наплавке ведёт себя так же, как при сварке: под валиком она нагревается выше температур превращений и, быстро остывая, может закалиться. Поэтому её подогревают, а после наплавки корпус вместе со сварными швами проходит отпуск в печи. Под узким валиком ручной наплавки металл остывает быстрее, чем под широким ленточным, и закаливается сильнее — ещё одна причина наплавлять большие площади лентой. Как устроен корпус и где на нём наплавка, рассказано в статье «Корпус реактора».
Как наплавляют корпус реактора изнутри
- Подготовкаповерхность обрабатывают до чистого металла и проверяют на дефекты
- Обечайки и днищелентой под флюсом, обечайку вращают на роликоопорах
- Сварка корпусанаплавленные обечайки и днище сваривают в корпус
- Зоны кольцевых швових наплавляют после сварки корпуса
- Патрубки и галтеливручную электродами или аргонодуговой наплавкой проволокой
- Отпусккорпус вместе со сварными швами отпускают в печи
Есть и электрошлаковая наплавка лентой: дуги нет, ленту плавит тепло, которое ток выделяет в расплавленном шлаке, как при электрошлаковой сварке. Основу она проплавляет ещё меньше, а металла за час даёт больше.
Два слоя: зачем нужен переходный
При наплавке лентой под флюсом доля основного металла в первом слое — порядка 15–20 %, при электрошлаковой наплавке лентой — около 10 %. Для нержавеющего слоя и это много. Если бы первый слой наплавляли сталью того же состава, что нужен на поверхности, то после перемешивания с перлитной основой хрома и никеля в нём стало бы заметно меньше, и у границы сплавления мог бы появиться твёрдый хрупкий слой с мартенситом.
Поэтому антикоррозионную наплавку корпуса делают в два слоя. Первый, переходный, наплавляют металлом с запасом — около 25 % хрома и 13 % никеля: даже разбавленный основой, он остаётся аустенитным. Второй, основной, — аустенитная сталь, стабилизированная ниобием, который связывает углерод и защищает слой от межкристаллитной коррозии; именно этот металл работает в воде первого контура. Структуру, которая получится при той или иной доле основы, заранее оценивают по структурным диаграммам, например диаграмме Шеффлера.
В аустенитных слоях держат небольшое количество ферритной фазы — оно защищает металл от горячих трещин, а избыток феррита грозит охрупчиванием; подробнее — в статье «Сварка в атомном машиностроении». Химический состав и долю феррита проверяют не у самой линии сплавления, где металл разбавлен основой, а на расстоянии от неё, которое задают нормы и технология: важен металл, который останется у поверхности и будет работать в воде.
У корпуса ВВЭР-1000 наплавка толщиной около 7–9 мм. Толщину считают от зоны сплавления с основным металлом до наружной поверхности, и после окончательной механической обработки она должна остаться не меньше заданной в чертеже. Наплавку обрабатывают с учётом её литой неоднородной структуры и неровной поверхности валиков, а толщину после обработки проверяют.

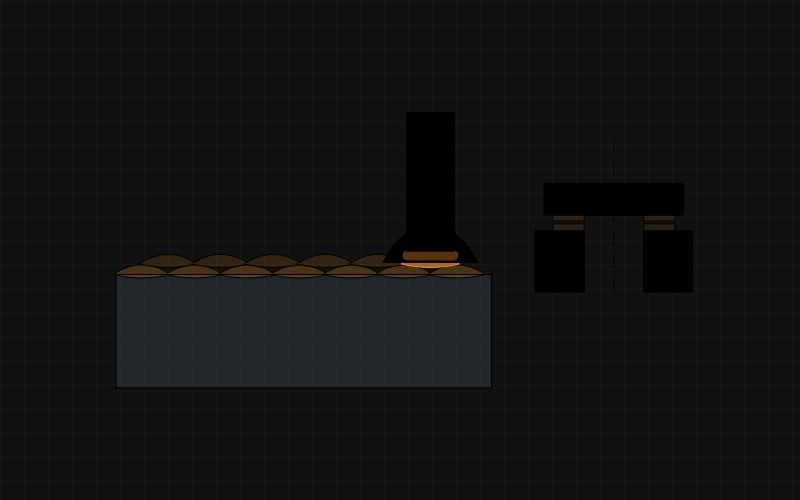
Антикоррозионная наплавка (схема, разрез поперёк валиков). Ленточный электрод под слоем флюса наплавляет на внутреннюю поверхность обечайки валик за валиком, с перекрытием. Первый, переходный слой перемешивается с перлитной сталью основы, поэтому его выполняют более легированным материалом; поверх идёт основной слой, состав которого должен соответствовать заданному. Справа — седло арматуры: на уплотнительных поверхностях седла и затвора — износостойкая наплавка.
Износостойкая и восстановительная наплавка
Уплотнительные поверхности затворов и сёдел арматуры должны годами держать плотность, не задираться при трении под нагрузкой и не размываться потоком, поэтому на них наплавляют твёрдые износостойкие сплавы. Самые известные — стеллиты, сплавы на основе кобальта с хромом и вольфрамом: они очень износостойки, плохо схватываются при трении и сохраняют твёрдость при нагреве.
Но в первом контуре кобальт нежелателен: частицы износа и коррозии уносятся теплоносителем в активную зону, где кобальт-59 превращается в кобальт-60 с периодом полураспада около 5,3 года. Оседая на трубах и оборудовании, он становится одним из главных источников дозы для персонала при ремонтах — об этом в статье «Материалы атомной отрасли». Поэтому в арматуре первого контура кобальтовых наплавок стараются избегать и применяют сплавы без кобальта — на железной основе, например наплавляемые электродами ЦН-6Л и ЦН-12М, или на никелевой.
Твёрдый наплавленный металл мало пластичен, и напряжения от неравномерного нагрева и остывания легко его рвут. Поэтому крупные детали перед наплавкой подогревают до нескольких сотен градусов, поддерживают температуру во время работы и охлаждают медленно, а режим подогрева, охлаждения и термообработки задаёт технология. Наплавляют в несколько слоёв: нижние перемешаны с основным металлом и мягче, а рабочую поверхность должен образовать неразбавленный металл. Твёрдость таких наплавок на железной основе — порядка 30–50 HRC в зависимости от марки.
Твёрдые наплавки арматуры: с кобальтом и без
| Стеллиты | Сплавы без кобальта |
|---|---|
| сплавы кобальта с хромом и вольфрамом | на железной основе — например, электроды ЦН-6Л и ЦН-12М |
| очень износостойки, плохо схватываются при трении | или на никелевой основе |
| сохраняют твёрдость при нагреве | их применяют в арматуре первого контура |
| в активной зоне кобальт-59 превращается в кобальт-60 | твёрдость наплавок на железной основе — порядка 30–50 HRC |
Наплавку точат твёрдым сплавом на малых скоростях или инструментом из нитрида бора, затем шлифуют и притирают до прилегания сплошным пояском — как это делают, рассказано в статье «Шлифование и доводка». Перегрев при шлифовании может оставить на твёрдом слое прижоги и трещины.
Восстановительная наплавка возвращает размер изношенной поверхности: повреждённый слой снимают, наплавляют новый и обрабатывают в размер. Так на ремонте восстанавливают, например, уплотнительные поверхности арматуры. Для ответственных деталей такую наплавку ведут по аттестованной технологии и материалом, который задан чертежом, с тем же подогревом и контролем, что и при изготовлении.
Способы наплавки
Способ выбирают по площади и форме поверхности, по материалу слоя и по тому, насколько можно разбавить его основой. Больше всего металла за час дают ленточные способы, точнее всего работают аргонодуговой и плазменный.
| Способ | Где применяют | Особенности |
|---|---|---|
| Лентой под флюсом | Внутренние поверхности обечаек и днищ корпусов и других крупных сосудов | Широкий валик, неглубокое проплавление, высокая производительность; нижнее положение |
| Электрошлаковая лентой | Те же большие поверхности | Без дуги; основа разбавляет слой ещё меньше, металла за час больше |
| Ручная дуговая покрытыми электродами | Патрубки, галтели, труднодоступные места, уплотнительные поверхности арматуры, исправления | Любая форма и положение; больше перемешивание с основой; качество зависит от сварщика |
| Аргонодуговая проволокой | Небольшие и точные участки, кромки под разнородные швы, ремонт | Чистый металл без шлака, точное управление проплавлением; невысокая производительность |
| Плазменная порошковая | Сёдла и затворы арматуры, кольцевые уплотнительные поверхности | Малое перемешивание, ровный слой, легко автоматизируется; порошки на железной, никелевой и кобальтовой основе |
Контроль и дефекты
Наплавленный слой проверяют дважды: сразу после наплавки и после окончательной механической обработки. Визуально и измерительно ищут непроплавленные участки, подрезы и впадины между валиками, проверяют размеры. Поверхность аустенитной и твёрдой наплавки проверяют капиллярным методом — о нём рассказано в статье «Визуальный, измерительный и капиллярный контроль».
Ультразвуком проверяют сплошность сплавления наплавки с основным металлом: там, где слой не сплавился или отслоился, граница отражает звук, а от хорошо сплавленного слоя отражения почти нет. Ультразвуком же ищут трещины в основном металле под наплавкой. Химический состав определяют анализом проб или спектральным прибором, долю феррита — ферритометром, твёрдость износостойкой наплавки — на окончательно обработанной поверхности, толщину — измерениями после обработки.
То, что на изделии не проверить, — механические свойства, стойкость к межкристаллитной коррозии — подтверждают на контрольных наплавках: их выполняют по той же технологии и из тех же материалов. Недопустимый дефект выбирают, место наплавляют заново по аттестованной технологии и снова контролируют. Типичные дефекты такие:
- Несплавление и отслоение. Валик не сплавился с основой или с соседним валиком: мал ток, неверно перекрытие, на поверхности остались шлак, окалина или грязь.
- Трещины. Горячие — в аустенитном слое при недостатке феррита, холодные — в твёрдом слое без подогрева или при быстром остывании; бывают трещины и в основном металле под наплавкой.
- Поры и шлаковые включения. Влажные флюс или электроды, ржавчина и масло на поверхности, плохая защита при аргонодуговой и плазменной наплавке, шлак между валиками.
- Недостаточная толщина после обработки. Неровную наплавку выверили не по её фактической толщине, и где-то резец снял лишнее.
Что важно изготовителю и заказчику
В чертеже задают вид наплавки и её материал — марку ленты, проволоки, электродов или тип наплавленного металла, поверхности и границы наплавки, толщину после окончательной механической обработки. Для антикоррозионной наплавки добавляют требования к химическому составу и доле феррита, для износостойкой — к твёрдости и отсутствию трещин, для всех — методы контроля и термообработку.
Изготовитель наплавляет по аттестованной технологии и технологической карте, наплавочные материалы проходят входной контроль, контрольные наплавки — испытания. В комплект документов входят сертификаты на материалы и результаты их проверки, записи в журнале сварочных работ, протоколы химического анализа, измерения феррита, твёрдости и толщины, заключения по контролю, диаграмма термообработки.
Типичные ошибки: толщина в чертеже без оговорки «после обработки», твёрдость без указания, где её мерить, кобальтовый сплав там, где он недопустим, припуск на обработку без учёта неровности валиков, твёрдая наплавка без подогрева, ремонтная наплавка без аттестованной технологии, прижоги при шлифовании твёрдого слоя.
Термины
- НаплавкаНанесение слоя металла на поверхность детали плавлением присадочного материала, чтобы придать ей особые свойства или восстановить размер.
- Доля участия основного металлаЧасть расплавленного основного металла в наплавленном слое или шве; чем она больше, тем сильнее состав слоя отличается от присадки.
- Антикоррозионная наплавкаСлой нержавеющей стали на поверхности перлитной стали, защищающий её от коррозии в воде первого контура.
- Переходный слойПервый слой наплавки из металла с запасом хрома и никеля, который и после перемешивания с основой остаётся аустенитным.
- Ленточный электродТонкая широкая лента, которую при наплавке подают вместо проволоки, получая широкий валик с неглубоким проплавлением.
- Износостойкая наплавкаТвёрдый слой на трущихся и уплотнительных поверхностях, например на затворах и сёдлах арматуры.
- СтеллитТвёрдый износостойкий сплав на основе кобальта с хромом и вольфрамом.
- Контрольная наплавкаНаплавка, выполненная по той же технологии и из тех же материалов, что и на изделии, для испытаний наплавленного металла.
Частые вопросы
Чем наплавка отличается от сварки?
Сварка соединяет детали и должна проплавить их на нужную глубину, а наплавка создаёт на поверхности слой с особыми свойствами или восстанавливает размер. Основу при наплавке стараются проплавить как можно меньше, чтобы слой не разбавлялся основным металлом.
Зачем антикоррозионную наплавку делают в два слоя?
Первый слой перемешивается с перлитной сталью и теряет часть хрома и никеля, поэтому его наплавляют металлом с запасом — около 25 % хрома и 13 % никеля. Второй, основной слой из аустенитной стали, стабилизированной ниобием, работает в контакте с водой первого контура.
Почему в арматуре первого контура избегают стеллитов?
Стеллиты — сплавы на основе кобальта. Частицы их износа уносятся теплоносителем в активную зону, где кобальт-59 превращается в кобальт-60, который оседает на оборудовании и становится одним из главных источников дозы при ремонтах.
Где измеряют твёрдость износостойкой наплавки?
На окончательно обработанной поверхности: нижние слои наплавки перемешаны с основным металлом и мягче. Поэтому в чертеже задают и твёрдость, и толщину наплавки после обработки.
Какой толщины антикоррозионная наплавка корпуса реактора?
У корпуса ВВЭР-1000 — около 7–9 мм. Толщину считают от зоны сплавления до поверхности, и после механической обработки она должна остаться не меньше заданной в чертеже.