Обрабатываемость сталей и сплавов: от углеродистой стали до циркония
Одну сталь резец режет легко и чисто, на другой, не более твёрдой, быстро тупится и оставляет задиры. Это свойство называют обрабатываемостью, и зависит оно не только от твёрдости, но и от теплопроводности металла, его склонности к наклёпу и налипанию, от твёрдых включений. Ниже — чем трудны нержавеющие стали, никелевые, титановые и циркониевые сплавы и наплавки, как с ними работают и что важно для деталей атомных станций.
Содержание
- 0,85 / 0,35коэффициент обрабатываемости 12Х18Н10Т твёрдым сплавом и быстрорежущей сталью
- ≈ 15 Вт/(м·К)теплопроводность аустенитной стали — втрое ниже, чем у углеродистой
- в 1,5–2 разаможет вырасти твёрдость наклёпанного слоя нержавеющей стали
- ≈ вдвоеменьше, чем у стали, модуль упругости титановых сплавов
Что такое обрабатываемость
Обрабатываемость — способность металла поддаваться резанию. Единой меры у неё нет: смотрят, какую скорость резания металл допускает при заданной стойкости инструмента, какая получается поверхность, какая идёт стружка и как велики силы резания.
Главный признак — допустимая скорость. Её сравнивают со скоростью для эталонного материала, в отечественной практике — стали 45, и отношение называют коэффициентом обрабатываемости. Коэффициент дают отдельно для твердосплавного и быстрорежущего инструмента. У стали 12Х18Н10Т, по марочникам, он около 0,85 для твёрдого сплава и около 0,35 для быстрорежущей стали: твердосплавный резец режет её лишь немного медленнее эталона, а быстрорежущий — почти втрое. Титановые и жаропрочные никелевые сплавы приходится резать ещё медленнее.
О металле говорит и стружка. Вязкие металлы дают сливную стружку — сплошную ленту, которая наматывается на деталь и инструмент и царапает готовую поверхность, хрупкие вроде чугуна — стружку надлома из отдельных кусочков. Удобнее всего короткая завитая стружка, и добиваются её стружколомом на передней поверхности инструмента.
Откуда берутся различия, видно по зоне резания. Перед кромкой металл сжимается и сдвигается в узкой зоне сдвига, и срезаемый слой превращается в стружку. Стружка с сильным трением скользит по передней поверхности инструмента, а металл под кромкой деформируется и упрочняется — на обработанной поверхности остаётся наклёпанный слой.
Почти вся работа резания переходит в тепло. Большая его часть уходит со стружкой, остальное — в инструмент и деталь, и от свойств металла зависит, насколько горячей окажется кромка.
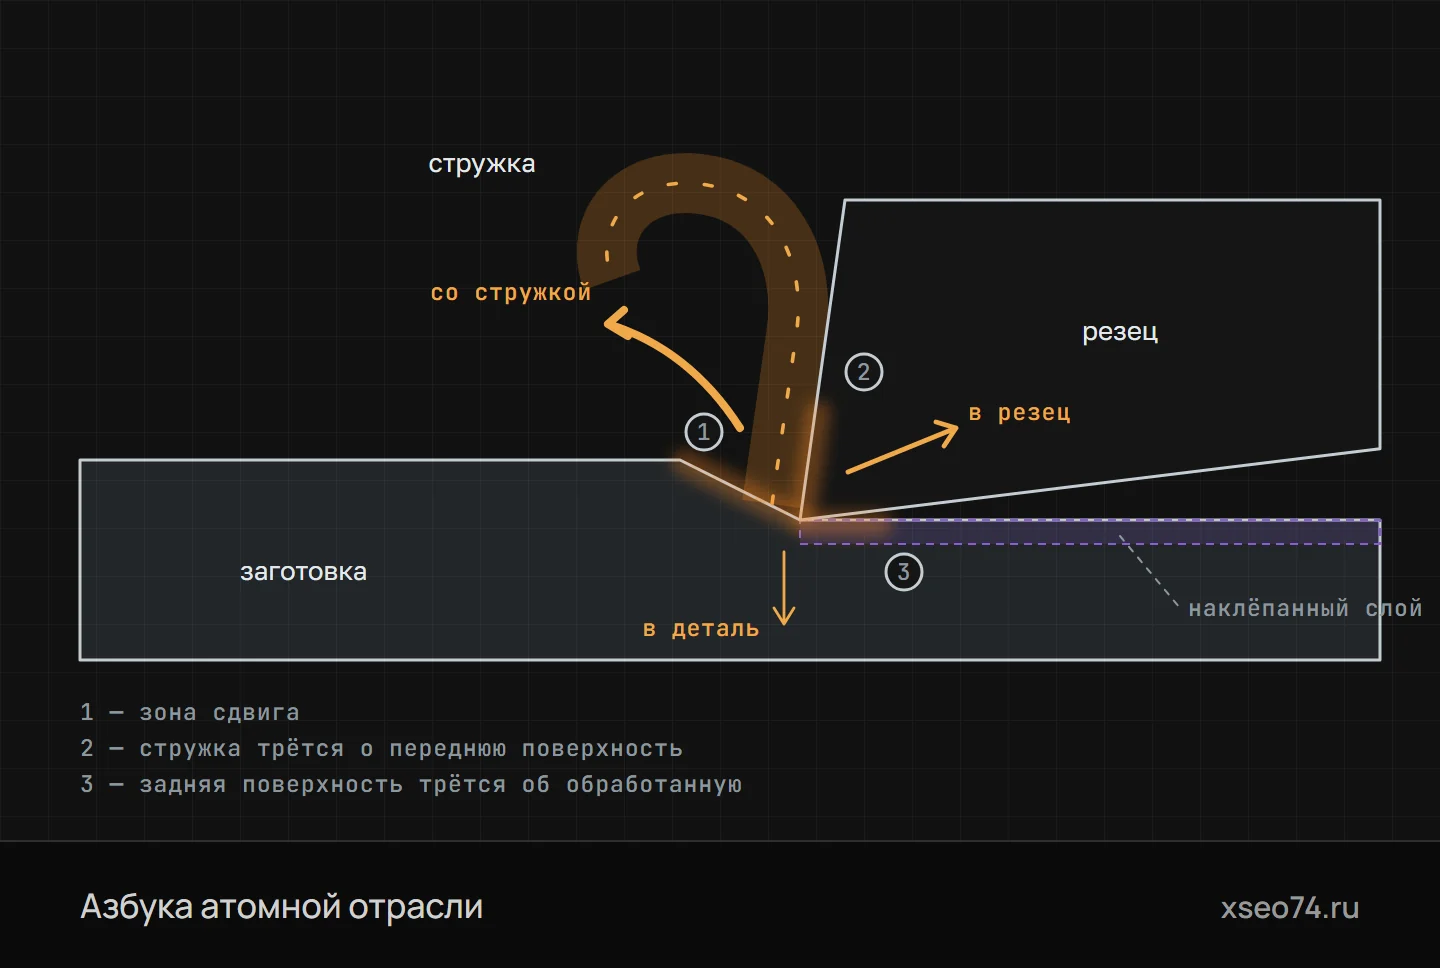
Зона резания (схема). Металл срезаемого слоя сдвигается в узкой зоне перед резцом (1) и превращается в стружку; стружка трётся о переднюю поверхность (2), а задняя поверхность резца — об обработанную поверхность (3). В этих зонах выделяется тепло резания: большая его часть уходит со стружкой, остальное — в резец и деталь. Под обработанной поверхностью остаётся наклёпанный слой.
От чего она зависит
Обрабатываемость складывается из нескольких свойств, и твёрдость — лишь одно из них.
- Прочность и твёрдость. Чем прочнее металл, тем больше силы резания и нагрев и тем быстрее изнашивается инструмент. Но и слишком мягкий металл режется плохо: он мнётся и рвётся вместо того, чтобы срезаться.
- Теплопроводность. Металл, плохо проводящий тепло, не отводит его из зоны резания, и кромка перегревается.
- Склонность к наклёпу. Если металл сильно упрочняется при деформации, каждый проход оставляет следующему более твёрдый слой.
- Налипание. Вязкий металл приваривается к кромке, образует нарост и рвёт поверхность.
- Абразивные включения. Твёрдые частицы — оксиды, карбиды, карбонитриды — истирают кромку, как наждак.
Особенно сильно металлы различаются по теплопроводности. У углеродистой стали она около 45–50 Вт/(м·К), у аустенитной нержавеющей — около 15, у жаропрочного никелевого сплава — около 11, у титанового сплава — около 7. Тепло, которое углеродистая сталь быстро отводит от кромки, у этих сплавов остаётся в зоне резания.
Как металлы проводят тепло, Вт/(м·К)
- ≈ 45–50углеродистая сталь
- ≈ 15аустенитная нержавеющая сталь
- ≈ 11жаропрочный никелевый сплав
- ≈ 7титановый сплав
Обрабатываемость можно улучшить и составом: в автоматные стали добавляют серу, иногда свинец, и включения сульфидов ломают стружку и смазывают кромку. Но в сталях для атомного оборудования серу, наоборот, жёстко ограничивают, и на такую помощь рассчитывать не приходится.
Углеродистые и легированные стали
Конструкционные углеродистые и низколегированные стали режутся хорошо, но и у них многое решает структура, то есть термообработка. Низкоуглеродистая сталь после отжига мягкая и вязкая: на кромке растёт нарост, стружка не ломается, поверхность выходит рваной. Нарост появляется в диапазоне невысоких скоростей, а с ростом скорости и температуры исчезает. Такую сталь охотнее режут после нормализации, когда она немного прочнее.
Стали с большим содержанием углерода, наоборот, перед обработкой отжигают так, чтобы карбиды собрались в мелкие зёрна: такая структура режется легче пластинчатого перлита.
После улучшения — закалки с высоким отпуском — сталь прочнее, и силы резания и износ растут. Зато структура однородна, стружка ломается лучше, а поверхность получается чище, чем на мягкой стали. Сталь, закалённую до высокой твёрдости, точат инструментом из нитрида бора или керамики либо шлифуют.
Мягкая или улучшенная: как структура стали меняет резание
| Низкоуглеродистая после отжига | После улучшения |
|---|---|
| мягкая и вязкая | сталь прочнее — силы резания и износ растут |
| на кромке растёт нарост | структура однородна |
| стружка не ломается | стружка ломается лучше |
| поверхность выходит рваной | поверхность получается чище |
Низкоуглеродистую сталь охотнее режут после нормализации, когда она немного прочнее.
Корпусные стали — теплоустойчивые 15Х2МФА, 15Х2НМФА и сталь 10ГН2МФА, о которых рассказано в статье «Материалы атомной отрасли», — обычно обрабатывают начисто уже после улучшения. Детали из них крупные, припуски большие, и решают жёсткость и мощность станка. Корка поковки с окалиной быстро истирает кромку, поэтому первый проход ведут глубже неё.
Аустенитные нержавеющие стали
Стали 08Х18Н10Т и 12Х18Н10Т мягче многих конструкционных, а режутся заметно хуже. Причина в аустените: он допускает большую пластическую деформацию и сильно упрочняется при ней. Твёрдость слоя под кромкой может вырасти в полтора-два раза, а глубина наклёпа — от сотых до десятых долей миллиметра.
Отсюда порочный круг. Если кромка затуплена или подача слишком мала, инструмент не срезает металл, а скользит по нему и мнёт его. Следующий проход идёт уже по упрочнённому слою, кромка изнашивается быстрее, тупится сильнее — и наклёпывает металл ещё больше.
Порочный круг наклёпа при резании нержавеющей стали
- Тупая кромка или малая подачаинструмент не срезает металл, а скользит по нему и мнёт его
- Наклёптвёрдость слоя под кромкой растёт, бывает в полтора-два раза
- Следующий проходидёт уже по упрочнённому слою
- Быстрый износкромка изнашивается быстрее и тупится сильнее
- Ещё больше наклёпакруг замыкается
Разорвать круг помогают острая кромка и срез толще наклёпанного слоя.
Тепло из зоны резания уходит плохо, и кромка нагревается сильнее, чем на углеродистой стали той же прочности. Вязкая сливная стружка не ломается и наматывается на деталь и инструмент, а при невысоких скоростях металл налипает на кромку наростом. Там, где кромка выходит на наклёпанную поверхность, вырабатывается проточина, поэтому глубину от прохода к проходу немного меняют.
В сталях, стабилизированных титаном, есть ещё и твёрдые включения — карбиды и карбонитриды титана. Они работают как абразив и ускоряют износ инструмента.
Приёмы обработки следуют из этих свойств:
- Острая кромка. Положительный передний угол, минимальное скругление кромки, тонкое износостойкое покрытие; кромку меняют до заметного износа.
- Срез толще наклёпа. Толщина среза должна в несколько раз превышать скругление кромки, а глубина — уводить кромку под наклёпанный слой. Малой подачей поверхность не «гладят».
- Без остановок в резе. Подачу не прерывают, пока инструмент касается детали: стоящая кромка трётся и наклёпывает металл.
- Обильная СОЖ. Охлаждение подают прямо в зону резания, постоянно и много — оно забирает тепло, которое не уносит металл.
- Стружколом. Его подбирают под подачу и глубину, чтобы вязкая стружка ломалась, а не наматывалась.
- Попутное фрезерование. Зуб фрезы входит в металл с наибольшей толщины среза и не скользит по наклёпанной поверхности, как в начале встречного среза.
Никелевые сплавы, титан и цирконий
Жаропрочные никелевые сплавы
Эти сплавы созданы, чтобы сохранять прочность при высокой температуре, — именно это и мешает их резать: в зоне резания, где сталь размягчается, они остаются прочными. Наклёп у них ещё сильнее, чем у нержавеющей стали, теплопроводность ниже, а в структуре есть твёрдые упрочняющие частицы. Скорости резания в несколько раз ниже, чем для стали, частые виды износа — проточина и выкрашивание.
Режущей керамикой работают на высоких скоростях, чаще на черновых проходах, твёрдыми сплавами группы S — на невысоких. В атомной технике из никелевых сплавов делают, например, трубки парогенераторов многих зарубежных реакторов с водой под давлением, пружины и крепёж.
Титановые сплавы
На АЭС из титановых сплавов делают, например, трубки конденсаторов, охлаждаемых морской или сильно минерализованной водой, и иногда самые длинные лопатки турбин. Теплопроводность у этих сплавов самая низкая из перечисленных, а модуль упругости почти вдвое меньше, чем у стали. Тонкостенную деталь сила резания отжимает, а после прохода резца она пружинит обратно — размер уходит, появляются вибрации. Поэтому нужны жёсткая установка, опоры и острый инструмент.
Горячий титан химически активен: налипает на кромку и взаимодействует с материалом инструмента. Его режут на невысоких скоростях, с обильной водной СОЖ и без хлорсодержащих жидкостей — остатки хлора при нагреве опасны для титана коррозионным растрескиванием. Мелкая титановая стружка тоже может загореться.
Циркониевые сплавы
Из циркониевых сплавов — Э110, Э635, сплава с 2,5 % ниобия — делают оболочки твэлов, детали тепловыделяющих сборок, трубы каналов РБМК. При резании цирконий похож на титан: налипает на кромку, наклёпывается, хуже углеродистой стали проводит тепло, поэтому нужны острый инструмент с положительным передним углом и обильная СОЖ.
Мелкая стружка и пыль циркония могут загореться от искры или нагрева, поэтому стружку регулярно убирают от станка, не смешивая с другой, и хранят в закрытой металлической таре под водой или совсем сухой — опаснее всего слегка влажная. Горящий цирконий тушат сухим песком или специальным порошком, а не водой.
Наплавки и твёрдые слои
Антикоррозионная наплавка из аустенитной стали режется как нержавеющая сталь, но структура у неё литая и неоднородная, а поверхность валиков неровная, и первый проход идёт с переменной глубиной. Обрабатывают её так, чтобы осталась толщина не меньше заданной в чертеже, и после обработки толщину проверяют.
Износостойкие наплавки сёдел и затворов арматуры — на железной основе или кобальтовые — твёрды и абразивны. Их точат твёрдым сплавом на малых скоростях или инструментом из нитрида бора, а окончательно доводят шлифованием и притиркой, о которых рассказано в статье «Шлифование и доводка». Нижние слои наплавки перемешаны с основным металлом и мягче, поэтому твёрдость проверяют на окончательно обработанной поверхности.
| Материал | Чем труден | Что делают |
|---|---|---|
| Низкоуглеродистая сталь после отжига | Мягкая и вязкая: нарост, длинная стружка, рваная поверхность | Нормализация, острый инструмент, более высокая скорость |
| Улучшенные легированные и корпусные стали | Высокая прочность, большие силы и износ, корка поковки | Жёсткий мощный станок, износостойкий сплав, первый проход под коркой |
| Аустенитные нержавеющие стали | Наклёп, низкая теплопроводность, нарост, вязкая стружка, карбонитриды титана | Острая кромка, срез толще наклёпа, резание без остановок, обильная СОЖ, стружколом |
| Жаропрочные никелевые сплавы | Прочность при нагреве, сильный наклёп, проточина | Низкие скорости, твёрдый сплав группы S, керамика |
| Титановые сплавы | Очень низкая теплопроводность, малый модуль упругости, налипание | Острый инструмент, невысокие скорости, обильная СОЖ без хлора, опоры против отжима |
| Циркониевые сплавы | Налипание, наклёп, пожароопасная мелкая стружка | Острый инструмент, обильная СОЖ, раздельный сбор и хранение стружки |
| Твёрдые наплавки | Высокая твёрдость, абразивность | Твёрдый сплав на малых скоростях, нитрид бора, шлифование |
Что важно для деталей АЭС
Для деталей атомного оборудования обрабатываемость — не только вопрос производительности. От того, как металл резали, зависят состояние и чистота поверхности, а с ними и то, как деталь будет десятилетиями сопротивляться коррозии.
Первое — технологические жидкости. СОЖ, масла и моющие составы для аустенитных сталей и никелевых сплавов выбирают без хлора и фтора, с ограниченной серой и без легкоплавких металлов: при нагреве — сварке, термообработке, работе в горячей воде — их остатки могут вызвать коррозионное растрескивание или охрупчивание. Масла с хлорными и серными присадками, которые хорошо помогают резать нержавеющую сталь, для таких деталей не годятся. Применяют только жидкости, допущенные технологией, и следят за их состоянием.
Второе — отмывка. После обработки детали обезжиривают, а из резьбы, глухих отверстий и каналов удаляют стружку и остатки СОЖ — особенно перед сваркой, термообработкой и гидроиспытаниями. Как проверяют чистоту и почему для нержавеющей стали держат отдельный инструмент, рассказано в статье «Механообработка для атомной отрасли».
Третье — наклёпанный слой. Грубая обработка оставляет на аустенитной стали упрочнённый слой с растягивающими остаточными напряжениями, а растягивающие напряжения — одно из трёх условий коррозионного растрескивания; о нём — в статье «Коррозия на АЭС». Поэтому чистовой проход острым инструментом должен снять слой, наклёпанный черновыми проходами, и оставить после себя как можно более тонкий.
После обработки, кроме размеров и шероховатости, поверхность осматривают на задиры, вырывы и следы нароста, а у наплавок проверяют оставшуюся толщину и твёрдость.
Типичные ошибки — чистовой проход с малой подачей по наклёпанному слою, затупленный инструмент на нержавеющей стали, СОЖ без допуска, выбранная потому, что «режет лучше», недомытые резьбы и полости, циркониевая стружка в общем контейнере.
Термины
- ОбрабатываемостьСпособность металла поддаваться резанию: допустимая скорость при заданной стойкости инструмента, качество поверхности, вид стружки, силы резания.
- Коэффициент обрабатываемостиОтношение скорости резания для данного материала к скорости для эталонного, например стали 45, при одинаковой стойкости инструмента.
- Зона сдвигаУзкая область перед режущей кромкой, где срезаемый слой пластически деформируется и превращается в стружку.
- НаклёпУпрочнение металла при пластической деформации; при резании — упрочнённый слой под обработанной поверхностью.
- НаростМеталл детали, налипший на режущую кромку; он ухудшает поверхность и выкрашивает кромку.
- ПроточинаМестный износ кромки на границе срезаемого слоя, характерный для нержавеющих сталей и никелевых сплавов.
- Автоматная стальСталь с добавками серы, иногда свинца, которые облегчают резание и ломают стружку.
Частые вопросы
Что такое обрабатываемость металла?
Способность металла поддаваться резанию: какую скорость резания он допускает при заданной стойкости инструмента, какая получается поверхность и стружка, как велики силы резания. В отечественной практике её сравнивают со сталью 45 через коэффициент обрабатываемости.
Почему нержавеющую сталь трудно резать, хотя она не очень твёрдая?
Аустенитная сталь сильно наклёпывается под кромкой, плохо проводит тепло, налипает на инструмент и даёт вязкую сливную стружку. Затупленная кромка или слишком малая подача скоблят упрочнённый слой, и износ инструмента быстро растёт.
Почему нержавеющую сталь нельзя «гладить» малой подачей?
При малой подаче кромка не срезает металл, а скользит по нему и наклёпывает поверхность, и следующий проход идёт по ещё более твёрдому слою. Толщина среза должна в несколько раз превышать скругление кромки, а глубина — уводить её под наклёпанный слой.
Чем опасна стружка циркония?
Мелкая стружка и пыль циркония могут загореться от искры или нагрева. Её убирают от станка отдельно от другой стружки, хранят в закрытой металлической таре под водой или совсем сухой, а горящий цирконий тушат песком или специальным порошком, но не водой.
Почему для нержавеющих сталей атомного оборудования нужна особая СОЖ?
Остатки хлора, фтора, серы и легкоплавких металлов при нагреве могут вызвать коррозионное растрескивание или охрупчивание. Поэтому применяют только допущенные жидкости без галогенов, а после обработки детали тщательно отмывают.