Оборудование для АЭС: классы безопасности, нормы и приёмка
Задвижка или фланец для атомной станции на вид могут ничем не отличаться от обычных. Разница — в требованиях к материалу, технологии, контролю и документам, и задаёт их прежде всего класс безопасности изделия. Ниже — как устроена эта система и какой путь проходит изделие от чертежа до отгрузки.
Содержание
- 4класса безопасности элементов АЭС
- 60 летпроектный срок службы энергоблока с ВВЭР-1200
- ≈16 МПадавление воды в первом контуре ВВЭР
- ≈320 °Cтемпература воды на выходе из активной зоны ВВЭР
Почему к оборудованию АЭС особые требования
Условия работы атомного оборудования сами по себе непросты: вода первого контура ВВЭР находится под давлением около 16 МПа и нагрета примерно до 320 °C — подробнее в статье «Как устроен ядерный реактор». Но высокие давления и температуры есть и в обычной энергетике. Особыми требования к атомному оборудованию делают три других обстоятельства.
Что делает требования к атомному оборудованию особыми
| Есть и в обычной энергетике | Особое для атомной станции |
|---|---|
| высокие давления | цена отказа: первый контур — барьер для радиоактивных веществ |
| высокие температуры | излучение: металл корпуса реактора со временем становится хрупче |
| срок службы: корпус реактора заменить практически невозможно |
Цена отказа. Корпус реактора, трубопроводы и оборудование первого контура — один из физических барьеров на пути радиоактивных веществ; о барьерах рассказано в статье «Радиация и защита от неё». Течь в первом контуре — уже не просто поломка, а событие, на которое рассчитаны системы безопасности. Даже течь одной трубки парогенератора означает, что радиоактивная вода первого контура попадает во второй.
Излучение. Поток нейтронов из активной зоны постепенно меняет свойства стали: металл корпуса реактора со временем становится более хрупким. Чтобы следить за этим, в реактор закладывают образцы-свидетели из того же металла и время от времени извлекают их для испытаний. А оборудование с радиоактивной средой загрязняется, и любой его ремонт — это ещё и дозы облучения для персонала.
Срок службы. Энергоблок с ВВЭР-1200 рассчитан на 60 лет работы, а корпус реактора за это время заменить практически невозможно. Металл должен десятилетиями выдерживать нагрев и охлаждение при пусках и остановках, изменения мощности, коррозию и возможные землетрясения — с запасом, подтверждённым расчётом. Отсюда консервативный подход: проверенные материалы, подтверждённые технологии, контроль каждой ответственной операции и документ на каждый шаг.
Классы безопасности
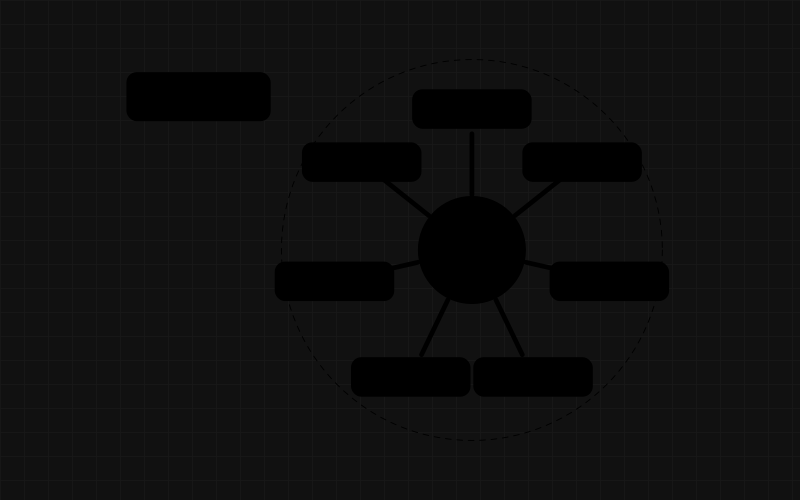
Не всё оборудование станции одинаково ответственно: насос, который подаёт воду в бытовые помещения, и главный циркуляционный насос первого контура — изделия совсем разного уровня. Чтобы требования соответствовали роли изделия, все элементы АЭС делят на четыре класса безопасности. Их устанавливают федеральные нормы и правила НП-001-15 «Общие положения обеспечения безопасности атомных станций».
- Класс 1твэлы и элементы, отказ которых сам становится исходным событием аварии с повреждением твэлов сверх пределов, установленных для проектных аварий, — даже при правильной работе систем безопасности. Пример — корпус реактора.
- Класс 2элементы, отказ которых тоже может вызвать аварию, но системы безопасности удержат повреждение твэлов в установленных пределах. Сюда же относят элементы систем безопасности, единичный отказ которых не даёт системе выполнить свою функцию.
- Класс 3остальные элементы, важные для безопасности: например, содержащие радиоактивные вещества, выход которых при отказе превысил бы установленные нормы, или выполняющие радиационный контроль.
- Класс 4элементы нормальной эксплуатации, которые на безопасность не влияют.
Элементы классов 1–3 называют важными для безопасности. Класс определяют разработчики проекта и указывают в конструкторской документации — часто вместе с буквой, обозначающей назначение элемента: например, «3Н», где Н — элемент нормальной эксплуатации.
От класса зависит почти всё: допустимые материалы, правила расчёта и изготовления, объём контроля, форма оценки соответствия, требования к изготовителю. Чем меньше номер класса, тем строже требования. Поэтому первое, что ищет технолог в чертеже атомного изделия, — класс безопасности.
Нормы и лицензии
Требования к оборудованию атомных станций собраны в федеральных нормах и правилах, которые утверждает Ростехнадзор, — о роли регулятора рассказано в статье «Как устроена атомная отрасль». Для изготовителя главные документы такие.
- НП-089-15 «Правила устройства и безопасной эксплуатации оборудования и трубопроводов атомных энергетических установок» — требования к конструкции, материалам, изготовлению, испытаниям и эксплуатации. Эти правила заменили ПНАЭ Г-7-008-89.
- ПНАЭ Г-7-002-86 «Нормы расчёта на прочность оборудования и трубопроводов атомных энергетических установок» — классический документ для обоснования прочности и ресурса оборудования. В 2021 году вышла серия национальных стандартов ГОСТ Р 59115 по обоснованию прочности оборудования и трубопроводов атомных энергетических установок, которая приходит ему на смену; какой документ применять, указывает проект.
- НП-104-18требования к сварке и наплавке оборудования и трубопроводов: к технологиям, сварочным материалам, сварщикам.
- НП-105-18правила контроля металла при изготовлении и монтаже: какими методами, в каком объёме и по каким нормам проверяют основной металл, сварные соединения и наплавки. Вместе с НП-104-18 они пришли на смену документам 1989 года — ПНАЭ Г-7-009-89 и ПНАЭ Г-7-010-89.
- НП-071-18правила оценки соответствия продукции, к которой предъявляются требования, связанные с обеспечением безопасности в области использования атомной энергии. Они определяют, в каких формах подтверждают соответствие изделия требованиям, — среди них испытания, приёмка и обязательная сертификация.
В давно выпущенных чертежах ещё встречаются ссылки на документы серии ПНАЭ Г, часть которых уже заменена. Поэтому перечень действующих норм для конкретного заказа стоит согласовать с заказчиком до начала работ.
Конструировать и изготавливать оборудование для ядерных установок можно только по лицензии Ростехнадзора, причём лицензии на конструирование и на изготовление выдаются отдельно. Получая лицензию, предприятие подтверждает, что у него есть всё необходимое для такой работы: оснащение, квалифицированный персонал, работающая система качества. Выполнение условий лицензии регулятор проверяет и потом, в ходе надзора.
Путь изделия: от чертежа до отгрузки
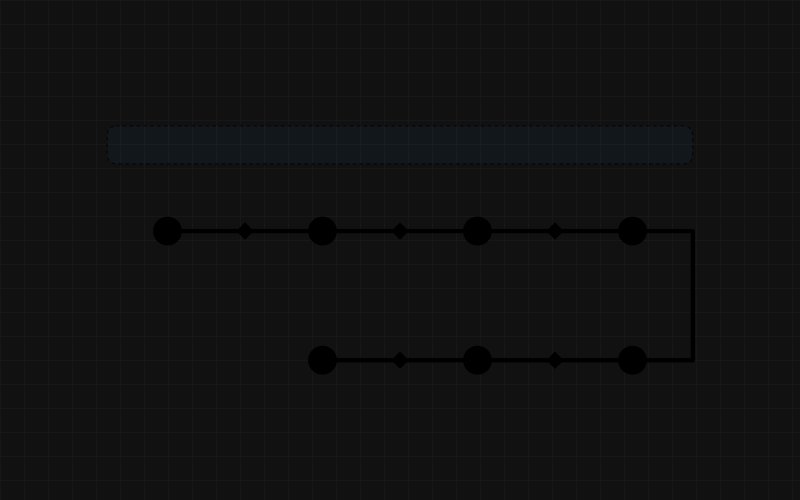
Путь ответственного изделия — будь то корпус теплообменника, задвижка или деталь по чертежу — складывается из одних и тех же этапов:
- конструкторская документация с классом безопасности и требованиями к изделию;
- материалы с сертификатами и их входной контроль;
- изготовление по утверждённой технологии, сварка — по аттестованным технологиям и только аттестованными сварщиками;
- неразрушающий контроль;
- испытания — гидравлические и другие;
- приёмка уполномоченной организацией;
- маркировка, паспорт, сопроводительная документация — и только после этого отгрузка.
Все этапы связывает план качества. На каждом остаётся документальный след — сертификат, протокол, акт или запись в журнале, — и всё это войдёт в комплект документов на изделие.
Чертёж и требования
Всё начинается с конструкторской документации. Кроме формы и размеров, в ней указаны класс безопасности, марки материалов, нормативные документы на изготовление и контроль, требования к сварным соединениям и испытаниям, а для оборудования, которое должно выдержать землетрясение, — категория сейсмостойкости. Материалы выбирают не произвольно: для оборудования атомных установок допущен ограниченный круг марок сталей и сплавов — о них рассказано в статье «Материалы атомной отрасли». Любое отступление от чертежа, включая замену марки, согласуют с разработчиком.
Материалы и входной контроль
Металл поступает с сертификатом изготовителя: номер плавки, химический состав, механические свойства, режим термической обработки, результаты контроля. Но на слово сертификату не верят. На предприятии металл проходит входной контроль: проверяют документы, маркировку, внешний вид и размеры, а если этого требуют нормы или чертёж, — химический состав, механические свойства и сплошность. Легированные стали часто проверяют стилоскопированием — быстрым спектральным анализом, который исключает путаницу марок.
С этого момента начинается прослеживаемость. Маркировку с номером плавки переносят на каждую заготовку, вырезанную из листа или прутка, и она сопровождает деталь до готового изделия. Через десятилетия по номеру изделия можно будет узнать, из какой плавки его металл, кто варил швы и как прошёл контроль.
Изготовление и сварка
Изделие делают по технологическому процессу, где расписаны операции, режимы и места контроля. Особое внимание — сварке: шов часто оказывается самым уязвимым местом конструкции. Технология сварки должна пройти аттестацию: на образцах доказывают, что выбранные материалы, режимы и оборудование дают соединение с нужными свойствами. Сварщики тоже проходят аттестацию и работают только теми способами сварки и с теми материалами, на которые аттестованы.
Вместе с изделием сваривают контрольные сварные соединения — пластины или отрезки труб из тех же материалов, по той же технологии, тем же сварщиком. Из них вырезают образцы и проверяют механические свойства и структуру металла, а для нержавеющих сталей при необходимости — стойкость к межкристаллитной коррозии. Так проверяют то, что на самом изделии без разрушения не проверишь. Режимы термической обработки записывают приборы, и эти записи тоже входят в документацию.

Путь изделия для АЭС: от конструкторской документации с классом безопасности до паспорта и отгрузки. Ромбы — контрольные точки плана качества, где заказчик или уполномоченная организация проверяют результат перед следующим шагом.
Неразрушающий контроль
Готовое изделие нельзя разрезать, чтобы заглянуть внутрь. Поэтому главную роль играет неразрушающий контроль — методы, которые находят трещины, поры, непровары и другие несплошности, не повреждая деталь. Каждый метод видит своё, и обычно их сочетают: один ищет дефекты на поверхности, другой — в толще металла.
| Метод | Что находит | Где применяют |
|---|---|---|
| Визуальный и измерительный | Видимые дефекты поверхности — трещины, поры, подрезы, наплывы; отклонения формы и размеров | Все изделия и сварные швы; выполняют первым, до остальных методов |
| Капиллярный («цветной») | Трещины и поры, выходящие на поверхность, в том числе очень тонкие | Сварные швы и наплавки, особенно из нержавеющей стали; детали из любых непористых металлов |
| Магнитопорошковый | Трещины на поверхности и неглубоко под ней | Только ферромагнитные материалы — углеродистые и низколегированные стали: поковки, швы, крепёж |
| Ультразвуковой | Внутренние несплошности — трещины, непровары, несплавления, расслоения; толщина стенки | Поковки, листы, трубы, сварные швы, в том числе большой толщины |
| Радиографический | Внутренние дефекты — поры, шлаковые включения, непровары; результат — снимок, который хранится в документах | Стыковые сварные швы трубопроводов и сосудов, отливки |
| Контроль герметичности | Сквозные неплотности — течи | Сосуды, трубные системы теплообменников, арматура |
У каждого метода есть ограничения. Магнитопорошковый неприменим к аустенитной нержавеющей стали — она немагнитна. Радиография хорошо показывает поры и шлаковые включения, но может не заметить тонкую трещину, плоскость которой не совпадает с направлением просвечивания. Ультразвук, наоборот, уверенно находит трещины и несплавления, зато в крупнозернистом металле аустенитных швов сильно рассеивается.
Есть и другие методы: например, вихретоковым контролем проверяют теплообменные трубки парогенераторов. Какими методами, в каком объёме и с какой чувствительностью контролировать и какие несплошности допустимы, определяют правила контроля металла и конструкторская документация. Для самых ответственных швов это сплошной контроль несколькими методами, а выполняют его аттестованные специалисты.
Испытания и приёмка
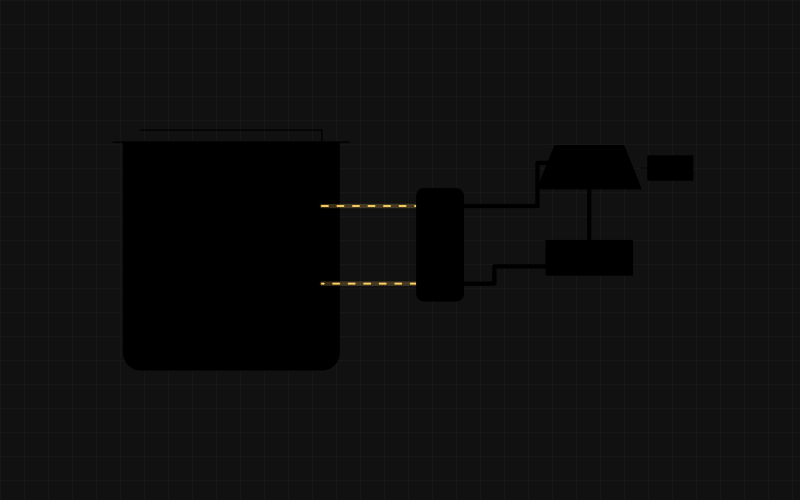
Оборудование и трубопроводы, работающие под давлением, проходят гидравлические испытания. Изделие заполняют водой и поднимают давление до пробного — выше расчётного, как правило, не меньше чем в 1,25 раза с поправкой на температуру. Под пробным давлением изделие выдерживают заданное время, затем снижают давление до расчётного и осматривают. Испытание выдержано, если нет течей, падения давления и видимых остаточных деформаций.
Как проходят гидравлические испытания
- Заполняют водойизделие, которое работает под давлением
- Поднимают давлениедо пробного — как правило, не меньше чем в 1,25 раза выше расчётного
- Выдерживаютпод пробным давлением заданное время
- Снижают до расчётногои осматривают изделие
- Итогвыдержано, если нет течей, падения давления и видимых остаточных деформаций
Бывают и другие испытания — пневматические и на герметичность. Арматуру, насосы и приводы проверяют в работе: успевает ли задвижка открыться и закрыться за положенное время, держит ли затвор, даёт ли насос нужные напор и подачу.
Приёмка — одна из форм оценки соответствия по правилам НП-071-18. Её проводит уполномоченная организация, независимая от изготовителя. Представители этой организации участвуют в контроле и испытаниях в заранее оговорённых точках, проверяют документы и в итоге подтверждают, что изделие соответствует требованиям. Изделие, которое не прошло приёмку, на станцию не отправляют.
Для некоторых видов продукции правила предусматривают ещё и обязательную сертификацию. А на атомной станции поступившее оборудование снова проходит входной контроль — теперь уже у заказчика.
План качества и документы
Чтобы на длинном пути не потерялась ни одна проверка, составляют план качества — документ для конкретного изделия или заказа. В нём по порядку перечислены операции изготовления и контроля и для каждой указано: что проверяют, каким методом, по какому нормативному документу и с какими критериями, кто выполняет и какой документ остаётся.
Главное в плане качества — отметки об участии заказчика и уполномоченной организации. В одних точках — их называют точками остановки — работа замирает: следующую операцию не начинают, пока представитель приёмки не проверит результат. В других его лишь уведомляют, и он вправе присутствовать. План качества разрабатывает изготовитель и до начала изготовления согласует с заказчиком и уполномоченной организацией.
План качества дополняет программу обеспечения качества — документ, в котором предприятие описывает свою систему качества целиком: кто за что отвечает, как обучают персонал, как управляют документацией и несоответствиями. Требования к таким программам тоже установлены федеральными нормами и правилами.
План качества и программа обеспечения качества
| План качества | Программа обеспечения качества |
|---|---|
| для конкретного изделия или заказа | система качества предприятия целиком |
| операции изготовления и контроля — по порядку | кто за что отвечает, как обучают персонал |
| отметки об участии заказчика и уполномоченной организации | как управляют документацией и несоответствиями |
| разрабатывает изготовитель, согласует до начала изготовления | требования к ней — в федеральных нормах и правилах |
Финал пути — маркировка и документы. На изделие наносят обозначение, заводской номер и клейма, а на оборудование под давлением оформляют паспорт, который сопровождает его весь срок службы. К паспорту прилагают сертификаты на материалы, протоколы контроля и испытаний, документы о приёмке; без полного комплекта изделие на станции не примут.
Система кажется громоздкой, но логика у неё простая. Оборудование атомной станции десятилетиями работает там, где отказ дорог, а ремонт сложен. Поэтому качество в нём не проверяют выборочно в конце, а встраивают в каждый шаг — от выбора стали до последней подписи в паспорте.
Термины
- Класс безопасностиКатегория элемента АЭС по его влиянию на безопасность; по НП-001-15 их четыре, класс 1 — самый ответственный.
- Элементы, важные для безопасностиЭлементы АЭС классов безопасности 1–3.
- Входной контрольПроверка поступивших материалов и комплектующих перед запуском в производство.
- ПрослеживаемостьВозможность по маркировке и документам восстановить историю изделия: плавку металла, исполнителей, результаты контроля.
- Неразрушающий контрольМетоды поиска дефектов, не повреждающие изделие: визуальный, капиллярный, магнитопорошковый, ультразвуковой, радиографический и другие.
- Контрольное сварное соединениеОбразец, сваренный вместе с изделием из тех же материалов, по той же технологии и тем же сварщиком, — для разрушающих испытаний.
- ПриёмкаФорма оценки соответствия, при которой уполномоченная организация контролирует изготовление и подтверждает соответствие изделия требованиям.
- План качестваДокумент, который задаёт для конкретного изделия последовательность операций контроля, их исполнителей и точки участия заказчика.
Частые вопросы
Что такое класс безопасности оборудования АЭС?
Это категория, которая показывает, насколько элемент станции влияет на безопасность. Нормы НП-001-15 устанавливают четыре класса: к классу 1 относятся самые ответственные элементы, например твэлы и корпус реактора, к классу 4 — элементы, не влияющие на безопасность.
По каким нормам изготавливают оборудование для АЭС?
Основные — федеральные нормы и правила Ростехнадзора: НП-089-15 об устройстве и безопасной эксплуатации оборудования и трубопроводов, НП-104-18 о сварке и наплавке, НП-105-18 о контроле металла и НП-071-18 об оценке соответствия. Прочность рассчитывают по специальным нормам для атомных энергетических установок.
Нужна ли лицензия, чтобы изготавливать оборудование для АЭС?
Да. Конструирование и изготовление оборудования для ядерных установок ведут по лицензиям Ростехнадзора, которые выдаются отдельно на каждый из этих видов деятельности.
Что такое план качества?
Документ для конкретного изделия или заказа, в котором по порядку перечислены операции изготовления и контроля, методы, критерии и исполнители. В нём же отмечены точки, где обязательно участвуют представители заказчика и уполномоченной организации.
Какие методы неразрушающего контроля применяют для оборудования АЭС?
Основные — визуальный и измерительный, капиллярный, магнитопорошковый, ультразвуковой и радиографический контроль, а также контроль герметичности. Обычно их сочетают: одни методы выявляют поверхностные дефекты, другие — внутренние.