Сварка в атомном машиностроении: способы, материалы, аттестация
Корпус реактора, парогенераторы и трубопроводы первого контура — сварные конструкции, и каждый их шов должен прослужить столько же, сколько станция. Шов — место, где сталь заново плавится и застывает, поэтому к сварке в атомном машиностроении особые требования: допущенные материалы, аттестованные технологии и сварщики, контроль каждого соединения. Ниже — какие способы сварки применяют, что происходит с металлом и откуда берутся дефекты.
Содержание
- НП-104-18нормы о сварке и наплавке оборудования и трубопроводов АЭУ
- ≈ 20 смтолщина стенки корпуса ВВЭР-1000 — её проваривают кольцевые швы
- 3вида проходов многопроходного шва: корневой, заполняющие, облицовочный
- 500–800 °Cнагрев, после которого у нержавеющей стали возможна МКК
Почему шов — самое ответственное место
Оборудование атомной станции собирают из поковок, листа и труб, а соединяют чаще всего сваркой. Корпус реактора ВВЭР — это фланец, несколько кованых обечаек и днище, соединённые кольцевыми швами; трубопровод первого контура — трубы, отводы и патрубки, сваренные встык.
Но шов — не просто «клей» между деталями. В сварочной ванне металл расплавляется и застывает заново, так что металл шва — по сути маленькая отливка: в нём перемешаны присадочный и расплавленный основной металл, и его состав и структура отличаются от соседних. Рядом со швом сталь не плавится, но нагревается до высоких температур и быстро остывает. В этой зоне термического влияния (ЗТВ) металл может закалиться и стать хрупким, зерно — вырасти, а нержавеющая сталь — стать склонной к межкристаллитной коррозии.
К этому добавляются остаточные напряжения: остывая, шов сокращается, окружающий металл ему мешает, и в соединении остаются напряжения, сравнимые с пределом текучести. Наконец, именно в шве вероятнее всего появятся дефекты — трещины, поры, непровары. Поэтому опыт эксплуатации АЭС в разных странах связывает многие повреждения трубопроводов и оборудования со сварными швами — с металлом шва или зоной термического влияния.
Как устроен многопроходный шов
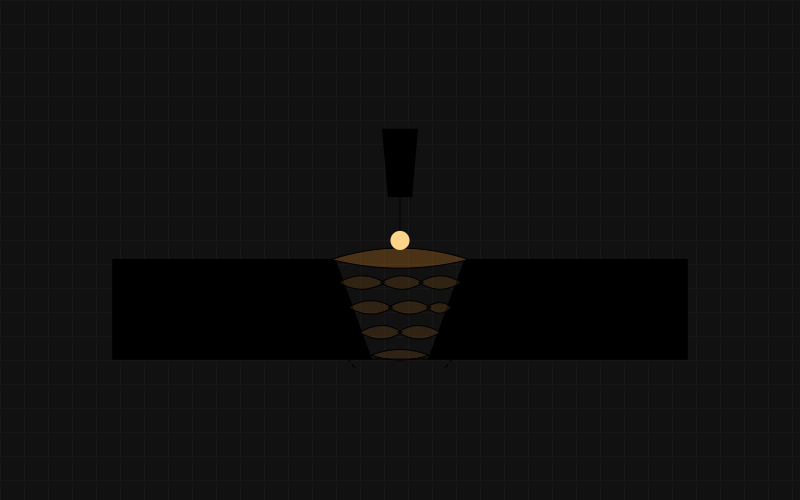
Толстые детали за один проход не сварить. Кромки заранее разделывают — снимают фаски, чтобы получилась канавка, например V-образная. Канавку заполняют несколькими валиками. Первый, корневой проход, сплавляет детали в самой глубине разделки; он самый трудный, и непровары чаще всего остаются именно здесь. Затем идут заполняющие проходы, а облицовочный формирует наружную поверхность шва.
Для толстостенного оборудования выбирают разделки, на заполнение которых уходит меньше металла: двусторонние X-образные, с криволинейными скосами (рюмкообразные) или узкие, с почти параллельными стенками. Меньше наплавленного металла — меньше проходов, напряжений и деформаций.

Поперечное сечение стыкового шва с V-образной разделкой. Сначала корневой проход, затем заполняющие и облицовочный. Рядом со швом — зона термического влияния: металл там нагревался и изменил структуру, поэтому режим сварки, подогрев и термообработку задают по аттестованной технологии.
Нормы и аттестация
Требования к сварке оборудования и трубопроводов атомных станций собраны в федеральных нормах и правилах НП-104-18 «Сварка и наплавка оборудования и трубопроводов атомных энергетических установок». Они определяют, какими способами и материалами можно варить, как готовить и собирать соединения, когда нужны подогрев и термообработка, как исправлять дефекты и что записывать. Как контролировать сварные соединения, задают правила контроля металла НП-105-18; место сварки в общем пути изделия описано в статье «Оборудование для АЭС: нормы и приёмка».
Главный принцип — варить можно только проверенным способом. Проверяют три вещи.
- Технологию. Прежде чем применять технологию на изделиях, предприятие проводит её производственную аттестациюсваривает контрольные соединения из тех же марок сталей, тех же толщин и тем же способом, а затем испытывает образцы на растяжение, изгиб и ударный изгиб, исследует структуру, а у нержавеющих сталей проверяет и стойкость к межкристаллитной коррозии. Аттестованную технологию применяют только в тех пределах, на которые она аттестована.
- Сварщиков. Сварщик сдаёт теорию и сваривает контрольные образцы, которые проверяют неразрушающими и разрушающими методами. Допуск получают на конкретные способы сварки, группы материалов, положения шва и диапазоны толщин, а квалификацию периодически подтверждают.
- Оборудование. Источники питания, сварочные автоматы и приборы, по которым выставляют режим, должны обеспечивать и показывать заданные ток, напряжение и скорость сварки, а измерительные приборы — быть поверены.
У каждого сварщика есть личное клеймо. Его ставят рядом со швом, а где клеймить поверхность нельзя, фиксируют в документах. В сварочной документации записывают, кто варил каждый шов, какими материалами и из каких партий, на каких режимах, как шов термообрабатывали и контролировали. Через годы по номеру шва можно восстановить всю его историю.
Способы сварки и наплавки
В атомном машиностроении в основном применяют дуговую сварку, а для особых задач — электрошлаковую и электронно-лучевую. Способ выбирают по толщине и марке металла, форме соединения и месту работы — в цехе или на монтаже.
Ручная дуговая сварка покрытыми электродами универсальна: варить можно в любом положении, в цехе и на монтаже, в труднодоступных местах. Но качество во многом зависит от руки сварщика, а производительность невысока. Покрытие электрода, плавясь, даёт шлак и газ, которые защищают металл от воздуха. Покрытие впитывает влагу, поэтому электроды перед сваркой прокаливают: влага — источник водорода, а водород — причина холодных трещин.
Автоматическая сварка под флюсом — главный способ для длинных продольных и кольцевых швов толстостенных обечаек, корпусов и днищ. Дуга горит под слоем гранулированного флюса, проплавление глубокое, качество стабильное. Варят в нижнем положении: кольцевые швы выполняют, вращая изделие на роликоопорах под неподвижной сварочной головкой.
Аргонодуговая сварка неплавящимся электродом идёт в аргоне, присадочную проволоку подают отдельно. Шов получается чистым, корень хорошо формируется, поэтому этим способом выполняют корневые проходы, сваривают трубы малого диаметра, тонкостенные детали и нержавеющие стали. Неповоротные стыки труб варят и автоматами: сварочная головка обходит трубу по кругу. Корень нержавеющего шва изнутри защищают аргоном, иначе он окисляется.
| Способ | Где применяют | Особенности |
|---|---|---|
| Ручная дуговая покрытыми электродами | Монтажные стыки, короткие и криволинейные швы, приварка патрубков и опор, исправление дефектов | Любое положение шва; качество зависит от сварщика; электроды прокаливают перед сваркой |
| Автоматическая под флюсом | Продольные и кольцевые швы толстостенных обечаек, корпусов, днищ | Глубокое проплавление, стабильное качество; нижнее положение; возможна узкая разделка |
| Аргонодуговая неплавящимся электродом | Корневые проходы, трубы малого диаметра, тонкостенные детали, нержавеющие стали | Чистый шов и хороший корень; невысокая производительность; поддув аргона изнутри |
| Механизированная плавящимся электродом в защитных газах | Швы средней толщины и протяжённости, металлоконструкции | Производительнее ручной; сквозняк сдувает газовую защиту — нужны укрытия |
| Электрошлаковая | Очень толстые сечения — сотни миллиметров за один проход | Вертикальный шов; крупное зерно, поэтому после сварки нужна нормализация или закалка с отпуском |
| Электронно-лучевая | Точные детали, глубокие узкие швы, циркониевые и титановые сплавы | Сварка в вакууме; узкая ЗТВ, минимальные деформации; размер изделия обычно ограничен камерой |
| Наплавка лентой под флюсом | Антикоррозионный слой на внутренних поверхностях корпусов реакторов и других крупных сосудов | Широкий валик, малое перемешивание с основным металлом; обычно два слоя разного состава |
При электрошлаковой сварке дуга нужна только для начала процесса: дальше ток идёт через расплавленный шлак и разогревает его, а шов растёт снизу вверх между вертикально поставленными кромками.
Наплавка в атомном машиностроении не менее важна, чем сварка. Поверхности оборудования из перлитной стали, которые омывает вода первого контура, покрывают антикоррозионной наплавкой из аустенитной стали — подробнее в статье «Материалы атомной отрасли». Большие поверхности наплавляют автоматически широкой лентой под флюсом, патрубки и сложные места — проволокой или электродами. Отдельная задача — износостойкая наплавка уплотнительных поверхностей арматуры.
Сварочные материалы и разнородные соединения
Электроды, проволока, лента, флюсы и защитные газы — такие же ответственные материалы, как сталь корпуса. Применяют только допущенные марки, каждую партию сопровождает сертификат, а перед применением её проверяют: кроме документов и маркировки — свойства наплавленного металла: химический состав, механические свойства, у аустенитных материалов — содержание ферритной фазы и стойкость к межкристаллитной коррозии.
Сварочный материал подбирают под марку основного металла так, чтобы шов по прочности, вязкости и коррозионной стойкости не уступал соединяемым деталям. Для теплоустойчивых сталей берут материалы близкого легирования, для аустенитных — аустенитные, стабилизированные ниобием или с пониженным содержанием углерода.
Самые капризные — разнородные соединения, например перлитного патрубка с аустенитной трубой. У двух сталей разное тепловое расширение, поэтому при каждом нагреве и охлаждении в шве возникают дополнительные напряжения. Если аустенитный металл шва слишком сильно перемешается с перлитной сталью, у границы сплавления может появиться хрупкая закалённая прослойка. А при длительном нагреве углерод уходит из перлитной стали в аустенитную, и вдоль границы остаётся ослабленная обезуглероженная полоса.
Поэтому такие соединения выполняют через переходный (буферный) слой. На кромку перлитной детали сначала наплавляют высоколегированный металл с запасом хрома и никеля — такой, чтобы и после перемешивания с основой он оставался аустенитным. Деталь с наплавленной кромкой проходит отпуск вместе с остальными швами, а аустенитную трубу приваривают к наплавке уже после термообработки, и этот шов термообработке не подвергают.
Перлитная сталь с аустенитной: сварка через переходный слой
- Наплавляют переходный слойна кромку перлитной детали — металл с запасом хрома и никеля
- Отпускдеталь с наплавленной кромкой отпускают вместе с остальными швами
- Приваривают аустенитную трубук наплавке — уже после термообработки
- Без термообработкишов трубы с наплавкой термообработке не подвергают
Запас хрома и никеля нужен, чтобы и после перемешивания с основой наплавка оставалась аустенитной.
Перлитные и аустенитные стали: что происходит с металлом
Теплоустойчивые стали: подогрев и отпуск
Перлитные теплоустойчивые стали — 15Х2НМФА корпусов реакторов, 10ГН2МФА парогенераторов и трубопроводов — прочны и вязки, но при сварке требуют аккуратности. Быстро остывая, металл шва и ЗТВ закаливается и становится твёрдым и хрупким. Если в нём есть водород — из влаги в покрытии или флюсе, из ржавчины и масла на кромках, — а в соединении действуют напряжения, появляются холодные трещины. Коварны они тем, что могут возникнуть не сразу, а через часы и даже сутки после сварки.
Главное средство против них — предварительный и сопутствующий подогрев. Кромки перед сваркой нагревают до температуры, заданной технологией, и поддерживают её, пока идёт сварка. Подогретый металл остывает медленнее, меньше закаливается, а водород успевает выйти. Иногда сразу после сварки изделие, не давая ему остыть, дополнительно выдерживают в нагретом состоянии — чтобы выгнать оставшийся водород.
После сварки ответственные соединения из таких сталей проходят отпуск — нагрев ниже температуры фазовых превращений, выдержку и медленное охлаждение. Отпуск снимает большую часть остаточных напряжений, а закалённые участки шва и ЗТВ делает вязкими. Крупные корпуса отпускают в печи целиком, кольцевые швы трубопроводов на монтаже — местно, электронагревателями, установленными на стык. Режим записывают приборы, и диаграмма термообработки входит в документы на изделие.
Перлитные и аустенитные стали при сварке
| Перлитные теплоустойчивые | Аустенитные |
|---|---|
| быстро остывая, металл шва и ЗТВ закаливается | не закаливаются, подогрев не нужен |
| главная беда — холодные трещины от водорода и напряжений | главная беда — горячие трещины при кристаллизации |
| могут появиться через часы и даже сутки после сварки | против них — немного ферритной фазы в металле шва |
| против них — предварительный и сопутствующий подогрев | феррит держат в заданных пределах и проверяют ферритометром |
| после сварки — отпуск | вторая опасность — межкристаллитная коррозия |
Аустенитные стали: горячие трещины и феррит
Аустенитные стали вроде 08Х18Н10Т не закаливаются, и подогрев им не нужен. Их главная беда при сварке — горячие трещины. Они появляются ещё при кристаллизации, когда между растущими кристаллами остаются прослойки легкоплавкой жидкости, обогащённой серой, фосфором и другими примесями. Полностью аустенитный металл шва особенно к ним склонен.
Спасает небольшое количество ферритной фазы в металле шва: феррит, образуясь при кристаллизации, растворяет вредные примеси лучше аустенита, и трещины не возникают. Но и избыток феррита вреден: при длительном нагреве он может превращаться в хрупкую сигма-фазу. Поэтому содержание ферритной фазы держат в заданных пределах и проверяют ферритометром — прибор пользуется тем, что аустенит немагнитен, а феррит магнитен.
Вторая опасность — межкристаллитная коррозия: в зоне термического влияния, побывавшей примерно при 500–800 °C, по границам зёрен могут выделиться карбиды хрома. Против неё работают стабилизированные стали и сварочные материалы, ограничение температуры между проходами и испытания контрольных соединений. Кроме того, аустенитные стали хуже проводят тепло и сильнее расширяются, поэтому узлы из них сильнее коробятся; помогают жёсткие приспособления, продуманный порядок наложения швов и умеренная погонная энергия.
Дефекты сварных швов
Даже при правильной технологии в шве могут появиться дефекты. Главные из них такие.
- Трещинысамые опасные: острые, они концентрируют напряжения и могут расти в эксплуатации. Бывают горячие и холодные, продольные и поперечные, в шве и в ЗТВ. Нормы трещины не допускают.
- Непроварыучастки, где металл не расплавился на всю глубину, чаще всего в корне. Причины — малый ток, слишком высокая скорость сварки, неверный зазор или разделка.
- Несплавленияместа, где наплавленный металл лёг на кромку или на предыдущий валик, но не сплавился с ним. Это плоский, похожий на трещину дефект, и найти его непросто.
- Порыгазовые пузыри в застывшем металле: от влаги, ржавчины и масла на кромках, от плохой газовой защиты.
- Шлаковые включенияшлак, не всплывший из ванны или не убранный между проходами.
- Подрезыканавки в основном металле вдоль края шва; они концентрируют напряжения и снижают сопротивление усталости.
Бывают и дефекты формы — наплывы, прожоги, незаваренные кратеры, смещение кромок. Ищут дефекты неразрушающим контролем: сначала визуальным и измерительным, в том числе по ходу сварки, затем капиллярным или магнитопорошковым, ультразвуковым или радиографическим — подробнее в статье «Неразрушающий контроль». Швы теплоустойчивых сталей окончательно контролируют после термообработки: к этому времени замедленные трещины, если они есть, уже проявятся.
Недопустимый дефект удаляют механически, убеждаются, что выборка чистая, заваривают её по аттестованной технологии и снова контролируют теми же методами. Число исправлений одного и того же места ограничено: каждый повторный нагрев ухудшает металл. А если дефекты повторяются, причину ищут в технологии, материалах или подготовке — просто заварить заново недостаточно.
Как исправляют недопустимый дефект шва
- Удаляют дефектмеханически
- Проверяют выборкуубеждаются, что она чистая
- Завариваютпо аттестованной технологии
- Контролируют сноватеми же методами
Число исправлений одного и того же места ограничено: каждый повторный нагрев ухудшает металл.
Термины
- Зона термического влиянияУчасток основного металла рядом со швом, который не плавился, но изменил структуру и свойства от нагрева при сварке.
- Разделка кромокСкосы на кромках свариваемых деталей, образующие канавку, которую заполняют металлом шва.
- Корневой проходПервый проход многопроходного шва, сплавляющий детали в глубине разделки.
- Производственная аттестация технологии сваркиПроверка на контрольных сварных соединениях, что технология на данном предприятии даёт соединения с требуемыми свойствами.
- Сопутствующий подогревПоддержание заданной температуры свариваемого металла в течение всей сварки.
- Отпуск после сваркиНагрев сварного соединения ниже температуры фазовых превращений с выдержкой и медленным охлаждением; снимает остаточные напряжения и повышает вязкость.
- Ферритная фазаМагнитная составляющая структуры аустенитного металла шва; в небольшом количестве защищает его от горячих трещин.
- Переходный (буферный) слойНаплавка на кромку детали, через которую сваривают разнородные стали, например перлитную с аустенитной.
Частые вопросы
Какие нормы регулируют сварку оборудования АЭС?
Основные требования установлены федеральными нормами и правилами НП-104-18 «Сварка и наплавка оборудования и трубопроводов атомных энергетических установок». Методы и нормы контроля сварных соединений задают правила контроля металла НП-105-18.
Какие способы сварки применяют в атомном машиностроении?
Чаще всего — ручную дуговую сварку покрытыми электродами, автоматическую под флюсом, аргонодуговую неплавящимся электродом и механизированную в защитных газах. Для особых задач — электрошлаковую и электронно-лучевую сварку, а внутренние поверхности корпусов наплавляют лентой под флюсом.
Зачем подогревают металл при сварке теплоустойчивых сталей?
Подогрев замедляет остывание шва и зоны термического влияния: металл меньше закаливается, а водород успевает из него выйти. Это главная мера против холодных трещин.
Зачем в аустенитном шве ферритная фаза?
Небольшое количество феррита защищает металл шва от горячих трещин при кристаллизации. Избыток феррита при длительном нагреве может привести к охрупчиванию, поэтому его содержание держат в заданных пределах и проверяют ферритометром.
Как сваривают перлитную сталь с аустенитной?
Через переходный слой: на кромку перлитной детали наплавляют высоколегированный аустенитный металл, деталь проходит термообработку, а затем к наплавке приваривают аустенитную деталь.