Сварочные материалы: выбор, контроль, хранение и прокалка
Электроды, проволока, лента, флюсы и защитные газы становятся частью шва или защищают его, поэтому в атомном машиностроении к ним относятся так же строго, как к стали корпуса. Каждую партию проверяют до применения и хранят отдельно от других, а электроды и флюсы перед сваркой прокаливают по режиму своей марки. Ниже — из чего состоят сварочные материалы, как их выбирают, проверяют, хранят и готовят и где чаще всего ошибаются.
Содержание
- ГОСТ Р 59023.1-2020сведения о материалах для сварки и наплавки оборудования и трубопроводов АЭУ
- не более 3прокалок покрытых электродов допускают нормы НП-104-18
- ≥ 15 °C, ≤ 50 %температура и влажность воздуха в кладовой электродов и флюсов
- 135–960 °Cтемпературы прокалки электродов и флюсов разных марок
Что входит в сварочные материалы
Металл шва лишь отчасти берётся из самих деталей: при большинстве способов дуговой сварки значительную его часть даёт присадочный металл, а от воздуха сварочную ванну защищают шлак или газ. Всё, что плавится в шов или защищает его, называют сварочными материалами.
- Покрытые электроды. Металлический стержень с покрытием из минералов, ферросплавов и связующего. Стержень становится металлом шва, а покрытие даёт газ и шлак, которые защищают ванну, раскисляет и легирует металл. ГОСТ 9466-75 различает кислые, основные, рутиловые и целлюлозные покрытия; ответственные швы перлитных сталей обычно варят электродами с основным покрытием — подробнее в статье «Ручная дуговая сварка».
- Сплошная проволока. Плавящийся электрод при сварке под флюсом и в защитных газах и присадка при аргонодуговой сварке. Марки стальной сварочной проволоки по ГОСТ 2246-70 начинаются с «Св»: Св-08Г2С, Св-04Х19Н11М3, Св-08Х19Н10Г2Б.
- Порошковая проволока. Металлическая оболочка с порошком — электрод, у которого покрытие спрятано внутрь.
- Лента. Широкий тонкий электрод: лентой под флюсом наплавляют антикоррозионный слой на внутренние поверхности корпусов и сосудов.
- Флюсы. Гранулированный материал для сварки и наплавки под флюсом и электрошлаковой сварки. Плавленые флюсы получают сплавлением и грануляцией, керамические — из смеси порошков со связующим; через керамический флюс шов можно легировать.
- Защитные газы. Аргон, гелий, углекислый газ и их смеси вытесняют воздух из зоны дуги, а аргоном к тому же поддувают изнутри корень шва труб.
- Вольфрамовые электроды. Неплавящиеся: дуга горит между ними и деталью, а частицы вольфрама в шве считаются дефектом.
Свойства шва задаёт сочетание материалов: одна и та же проволока под разными флюсами или в разных газах даёт разный металл. Поэтому проверяют пару «проволока — флюс» или «проволока — газ», и в технологии записывают именно её.
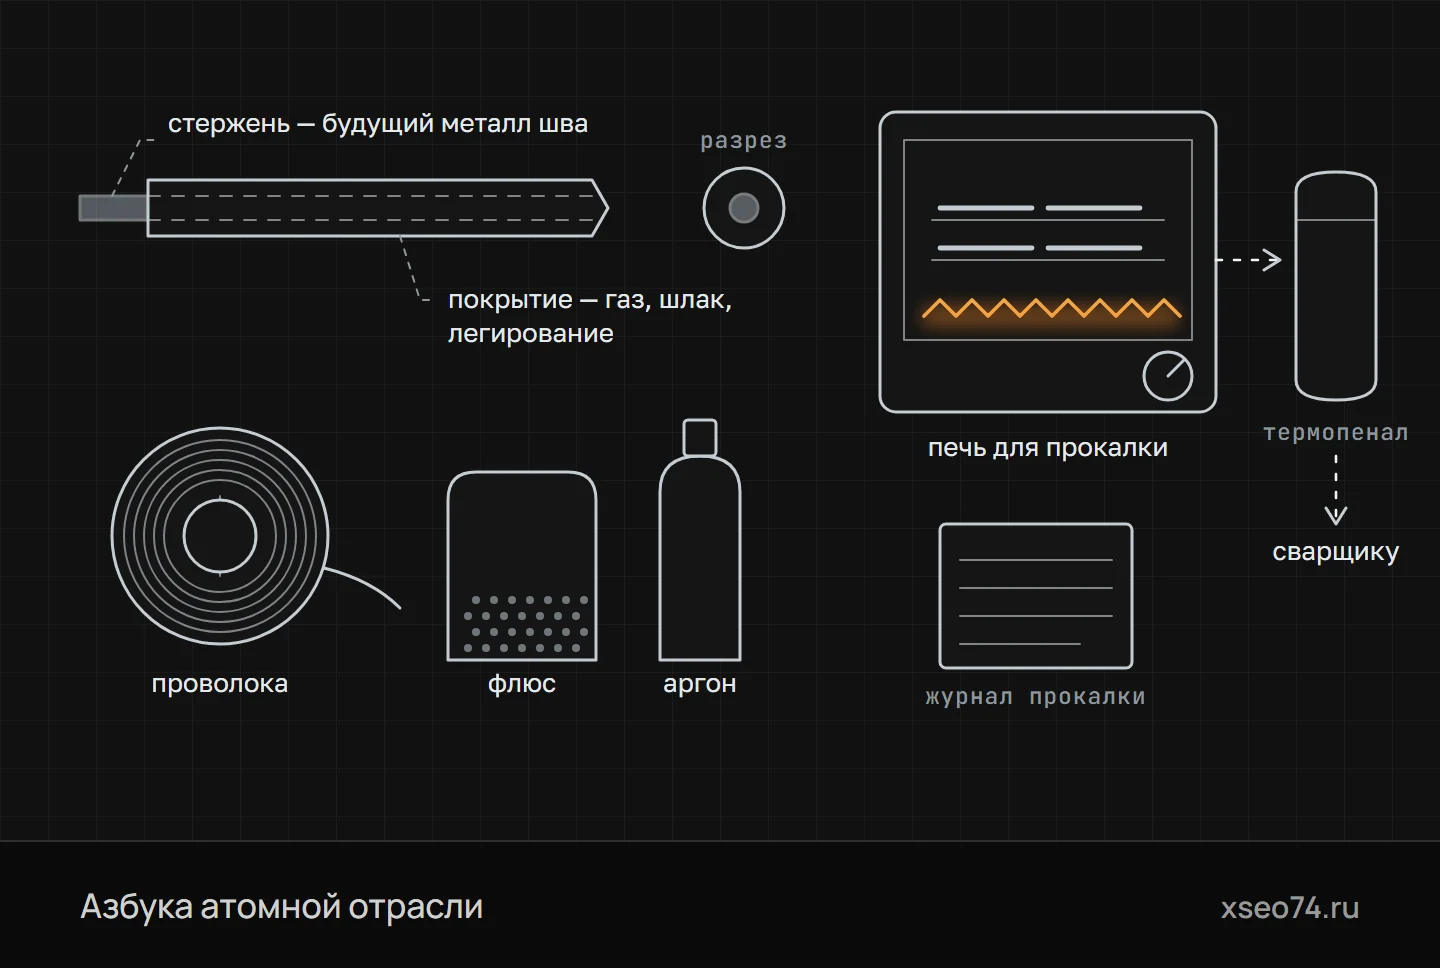
Сварочные материалы (схема). Покрытый электрод — металлический стержень, который станет металлом шва, и покрытие, которое при сварке даёт газовую защиту, шлак и легирующие элементы. Проволоку, флюс и защитный газ подбирают под основной металл и способ сварки. Электроды и флюс перед работой прокаливают в печи, сварщику выдают небольшими порциями в термопенале, а прокалку и выдачу записывают в журнал.
Как выбирают и какие допущены
Главное правило выбора — шов не должен уступать соединяемым деталям ни в прочности, ни в вязкости, ни в коррозионной стойкости. Как оно работает для перлитных, аустенитных и разнородных соединений, рассказано в статье «Сварка в атомном машиностроении». Здесь важнее другое: для атомного оборудования выбор ограничен заранее.
Нормы НП-104-18 «Сварка и наплавка оборудования и трубопроводов атомных энергетических установок» отсылают к ГОСТ Р 59023.1-2020, где собраны сведения о материалах для сварки и наплавки такого оборудования. Качество материалов должно отвечать стандартам и техническим условиям из Сводного перечня документов по стандартизации, обязательных в атомной отрасли, и подтверждаться сертификатами изготовителей. Материал, которого там нет, применяют только после аттестационных испытаний и включения документа на него в Сводный перечень.
Марку для конкретного шва выбирает технолог и записывает в технологическую документацию: марку и диаметр электрода или проволоки, марку и размеры ленты, сочетание с флюсом или газом, требования к прокалке и газовой защите. Конструкторская документация задаёт другое — категории сварных соединений и свойства металла шва, которые нужно подтвердить сверх обязательных, например стойкость к межкристаллитной коррозии.
Учитывают и то, что будет со швом дальше. Если изделие после сварки отпускают, металл шва должен сохранить свойства и после отпуска, поэтому контрольный шов при проверке материалов проходит ту же термообработку, что и изделие. Если изделие варят с подогревом, с подогревом варят и контрольный шов.
Проверка каждой партии
Сварочные материалы поставляют партиями, и каждую сопровождает сертификат изготовителя, а баллоны с газом — этикетка. На пачке электродов по ГОСТ 9466-75, кроме марки, партии и даты изготовления, указывают допустимое содержание влаги в покрытии и режим повторной прокалки. Как читать сертификат, рассказано в статье «Сертификат на металл и входной контроль» — для сварочных материалов правила те же.
По НП-104-18 каждую партию до применения проверяет организация, которая будет ею варить, а не поставщик. Сначала — документы: есть ли сертификат, полны ли данные и отвечают ли они стандарту на материал, есть ли на каждом упаковочном месте марка, размер и номер партии.
Затем осматривают упаковку и сам материал. Покрытие электродов должно быть плотным и прочным, без вздутий, пор и трещин; по ГОСТ 9466-75 оно не должно разрушаться при падении электрода плашмя на стальную плиту с высоты 1 м, а при диаметре 4 мм и больше — с 0,5 м. У проволоки и ленты смотрят размеры, поверхность и маркировку с двух сторон бухты, у флюса — цвет, однородность и размер зёрен.
Главная часть проверки — контрольный шов или контрольная наплавка из материалов этой партии на производственных режимах. Электроды проверяют по каждой партии, проволоку и ленту — по каждой плавке: в сочетании с флюсом каждой партии или с газом одной марки и одного сорта. Шов сначала проходит неразрушающий контроль, и только потом из него вырезают образцы.
В образцах определяют химический состав и механические свойства металла шва, а если этого требуют чертёж или стандарт на материал — свойства при повышенной температуре, ударную вязкость или критическую температуру хрупкости, содержание ферритной фазы и стойкость к межкристаллитной коррозии. Чтобы металл пластины не разбавил проверяемый, в контрольной наплавке первые два слоя, а при разных структурных классах пластины и наплавки — четыре, служат подслоем. Образцы на феррит вырезают до термообработки.
Не прошедшее испытание повторяют на удвоенном количестве образцов, и этот результат окончательный, а при неудаче с ферритом сваривают новый контрольный шов. Если в сертификате уже есть результаты нужных испытаний и они отвечают нормам, металл шва заново можно не испытывать. Результаты записывают в журнал контроля сварочных материалов.
Как проверяют партию сварочных материалов
- Документысертификат, полнота данных, марка, размер и номер партии на упаковке
- Осмотрупаковка, размеры, покрытие электродов, поверхность проволоки, цвет флюса
- Контрольный шовматериалами этой партии на производственных режимах
- Неразрушающий контрольдо того, как из шва вырежут образцы
- Испытания образцовхимический состав и механические свойства металла шва
- Журналрезультаты — в журнал контроля сварочных материалов
Проверяет организация, которая будет варить этой партией, — до применения.
Хранение и прокалка
Сварочные материалы хранят по партиям, а проволоку и ленту — по плавкам, так, чтобы они не загрязнились, не заржавели и не повредились. Порядок учёта, хранения и выдачи устанавливает само предприятие, но у каждой упаковки должны быть видны марка, партия и статус: проверена, на проверке или забракована.
Электроды и флюсы после поставки держат в кладовой при температуре не ниже 15 °C и относительной влажности воздуха не выше 50 %: электроды — в упаковке изготовителя, флюсы — в закрытых мешках из водонепроницаемой ткани или плёнки. Срок годности электродов ГОСТ 9466-75 не ограничивает, если соблюдены условия хранения, а набранную покрытием влагу снимает прокалка.
Влага опасна водородом. В дуге вода разлагается, водород растворяется в ванне и при остывании частью выходит пузырями — порами, а частью уходит в зону термического влияния, где в закалённом металле под остаточными напряжениями вызывает холодные трещины, иногда через часы и сутки после сварки. Против них работают подогрев, о котором рассказано в статье 18, и сухие материалы. Для некоторых марок электродов и флюсов нормы проверяют прокалку прямо по водороду: в наплавленном металле его должно быть не больше 2,5 см³ на 100 г при ручной сварке и 3,0 см³ — под флюсом.
Режим прокалки берут из документа на конкретную марку, а если там его нет — из таблицы в НП-104-18; ориентиры из неё — ниже. Разброс большой, и одна температура на все случаи — ошибка: недогретое покрытие остаётся влажным, а перегретое теряет прочность и часть компонентов.
| Материал | Примеры марок | Температура прокалки | Выдержка |
|---|---|---|---|
| Электроды с основным покрытием для перлитных сталей | УОНИИ-13/45, УОНИИ-13/55 | около 400–465 °C | 3–3,5 ч |
| Электроды с рутиловым покрытием | МР-3, АНО-4 | около 200 °C | 2–2,5 ч |
| Аустенитные электроды | ЭА-400/10У, ЭА-400/10Т | около 135 °C | 2–2,5 ч |
| Плавленый флюс для углеродистых сталей | АН-348А | около 350 °C | 4,5–5 ч |
| Флюс для антикоррозионной наплавки лентой | ОФ-10 | около 960 °C | 5–5,5 ч |
Флюс прокаливают в электропечах на противнях из жаростойкой стали, а температуру контролируют термопарой в самом слое флюса, на половине его высоты. Число прокалок ограничено: электроды — не больше трёх раз, флюсы ОФ-6, ОФ-10 и ОФ-40 — не больше пяти, не считая прокалки при изготовлении. Дату и режим каждой прокалки записывают в журнал, и по нему видно, можно ли прокалить партию ещё раз.
От печи до сварщика
Прокалённые электроды и флюсы хранят в герметичной таре или в сушильных шкафах при температуре около 80 °C, и тогда срок их хранения не ограничен. Если же они лежат в обычной кладовой, без проверки влажности и повторной прокалки их применяют ограниченное время: электроды с основным покрытием для перлитных и высокохромистых сталей — до 5 суток, остальные электроды и другие флюсы — до 15 суток, а флюсы ОФ-6, ОФ-10 и ОФ-40 — до 3 суток. Для порошковой проволоки и ленты сроки те же, что для электродов.
Сколько прокалённые материалы могут лежать в кладовой без проверки влаги
- до 5 сутокэлектроды с основным покрытием
- до 15 сутокостальные электроды
- до 3 сутокфлюсы ОФ-6, ОФ-10 и ОФ-40
- до 15 сутокдругие флюсы
Электроды с основным покрытием — для перлитных и высокохромистых сталей. В сушильном шкафу при температуре около 80 °C срок не ограничен.
На участок прокалённые материалы несут в закрытой таре. Электроды выдают сварщику небольшими порциями — на ближайшие часы работы, — а у рабочего места держат в термопенале, переносном подогреваемом контейнере. Остаток возвращают и учитывают; пролежавшие вне тары дольше допустимого снова прокаливают, и такая прокалка идёт в счёт трёх разрешённых.
Перед сваркой проверяют маркировку материалов, документы о результатах их контроля, влажность флюса и покрытия электродов или соблюдение сроков после прокалки, состояние поверхности проволоки.
Проволока, газы и вольфрам
Проволоку и ленту берегут от ржавчины, масла и грязи — это те же источники водорода и пор. По ГОСТ 2246-70 поверхность проволоки должна быть чистой, без окалины, ржавчины, масла и других загрязнений, а высоколегированную поставляют травленой или светлой, без следов смазки.
Нержавеющую проволоку хранят отдельно от углеродистой: на вид их легко спутать. Поэтому марку легированной проволоки многие предприятия подтверждают анализом на каждой бухте — о переносных спектрометрах рассказано в статье «Металлография и химический анализ».
Защитный газ принимают по сертификату или этикетке баллона с маркой и сортом. Для аргона ГОСТ 10157-2016 устанавливает два сорта: в высшем аргона не меньше 99,993 %, а водяных паров не больше 0,0009 %, что соответствует точке росы не выше −61 °C; в первом — не меньше 99,987 % аргона. Влага в газе — тот же водород, а примеси кислорода и азота ослабляют защиту, поэтому сорт газа задаёт технология. Аргон тяжелее воздуха и скапливается в приямках и внутри сосудов, поэтому при сварке в замкнутых объёмах нужны вентиляция и контроль кислорода в воздухе.
Аргон по ГОСТ 10157-2016
- ≥ 99,993 %аргона в газе высшего сорта
- ≤ 0,0009 %водяных паров в высшем сорте
- ≤ −61 °Cточка росы аргона высшего сорта
- ≥ 99,987 %аргона в первом сорте
Вольфрамовые электроды по ГОСТ 23949-80 делают из чистого вольфрама (марка ЭВЧ) и с активирующими добавками — оксидов лантана (ЭВЛ), иттрия (ЭВИ-1, ЭВИ-2, ЭВИ-3) или диоксида тория (ЭВТ-15). Добавки облегчают зажигание дуги и делают её устойчивее. Торий слабо радиоактивен, поэтому пыль от заточки таких электродов улавливают, а сами их нередко заменяют лантанированными. Если конец электрода коснулся ванны, его перетачивают.
Типичные ошибки и документы
Многие ошибки возникают не при выборе марки, а по пути со склада к шву.
- Смешанные партии. Электроды двух партий в одном пенале, бухта без бирки, флюс разных партий в одном бункере. Если партию забракуют, уже не найти, какие швы ею сварены.
- Непрокалённые электроды. Пачку пустили в работу, потому что она новая и на вид сухая, — а влага в покрытии даёт поры и риск холодных трещин.
- Перекалённые электроды. Четвёртая прокалка или прокалка не по режиму марки: покрытие осыпается, его компоненты выгорают, шов получает не тот состав.
- Не та проволока. На нержавеющей стали — углеродистая или нестабилизированная проволока вместо стабилизированной ниобием: шов теряет коррозионную стойкость, а внешне разницы не видно.
- Сырой флюс. Флюс, простоявший в открытом бункере дольше допустимого или смешанный со шлаковой коркой и пылью, — источник пор и водорода.
- Газ не из того баллона. Баллон без этикетки, газ другого сорта, смесь не того состава или подсос воздуха через негерметичный шланг: корень нержавеющего шва окисляется.
Документы по сварочным материалам — сертификаты изготовителей, журнал контроля с протоколами испытаний контрольных швов и наплавок, журнал прокалки, учёт выдачи и возврата. В сварочной документации для каждого шва записывают марки и партии материалов, и по номеру шва даже через годы можно дойти до сертификата и протокола.
Заказчику не нужно выбирать марку электрода — это работа технолога. В конструкторской документации и технических условиях задают категории сварных соединений и дополнительные требования к металлу шва, а заказчик на приёмке и при аудите изготовителя просит показать журналы контроля и прокалки. Если в журнале прокалки пусто, а в журнале сварки не записаны партии, шов формально есть, а его истории — нет.
Термины
- Сварочные материалыЭлектроды, проволока, лента, флюсы, защитные газы и другие материалы, которые образуют металл шва или защищают его при сварке.
- Покрытый электродМеталлический стержень с покрытием, которое при сварке даёт газ и шлак, раскисляет и легирует металл шва.
- ФлюсГранулированный материал, который при сварке и наплавке под флюсом и при электрошлаковой сварке защищает металл и образует шлак.
- Партия сварочных материаловКоличество материала, которое принимают и проверяют как одно целое по одному документу; что считать партией, задаёт стандарт на материал.
- Контрольный шовШов, сваренный материалами проверяемой партии на производственных режимах, из которого вырезают образцы для испытаний металла шва.
- ПрокалкаВыдержка электродов или флюса в печи при заданной температуре перед применением, чтобы удалить из них влагу.
- ТермопеналПереносной подогреваемый контейнер, в котором прокалённые электроды хранят у рабочего места сварщика.
- Сводный переченьПеречень документов по стандартизации в области использования атомной энергии, применяемых на обязательной основе.
Частые вопросы
Зачем прокаливают сварочные электроды?
Покрытие впитывает влагу из воздуха, а в дуге вода разлагается и даёт водород, который вызывает поры и холодные трещины. Прокалка по режиму, указанному для марки, удаляет влагу; по НП-104-18 электроды прокаливают не больше трёх раз.
Как хранят электроды и флюсы на предприятии?
По партиям, в кладовой при температуре не ниже 15 °C и влажности воздуха не выше 50 %: электроды — в упаковке изготовителя, флюсы — в закрытых мешках. Прокалённые материалы держат в сушильных шкафах при температуре около 80 °C или в герметичной таре.
Что проверяют у партии сварочных материалов перед применением?
Сертификат и маркировку, упаковку и состояние материала, а затем металл контрольного шва или наплавки: химический состав и механические свойства, а если этого требуют чертёж или стандарт на материал — ударную вязкость, содержание феррита и стойкость к межкристаллитной коррозии.
Какой аргон нужен для сварки?
Сорт газа задаёт технология сварки. По ГОСТ 10157-2016 в аргоне высшего сорта не меньше 99,993 % аргона и не больше 0,0009 % водяных паров, в первом сорте — не меньше 99,987 % аргона.
Можно ли варить оборудование АЭС материалом, которого нет в нормах?
Только после аттестационных испытаний этого материала и включения документа на него в Сводный перечень документов по стандартизации. До этого для сварки и наплавки такого оборудования его не применяют.