Обработка отверстий: сверление, развёртывание, растачивание
Отверстия есть почти в каждой детали, и обрабатывать их труднее, чем наружные поверхности: инструмент работает внутри металла, где трудно отвести стружку и тепло, увидеть кромку и измерить результат. Точное отверстие получают за несколько переходов, и у каждого инструмента своя задача. Ниже — как работают сверло, зенкер, развёртка и расточной резец, что такое глубокое сверление и где всё это нужно в оборудовании АЭС.
Содержание
- ≈ 11 тыс.отверстий насквозь в стенке каждого коллектора парогенератора ПГВ-1000М
- > 5dдлина, с которой отверстие обычно считают глубоким
- 116–118°угол при вершине спирального сверла для стали
- 54резьбовых гнезда М170×6 во фланце корпуса ВВЭР-1000
Почему отверстие — особая задача
Наружную поверхность токарь видит целиком: резец на виду, стружка уходит свободно, размер легко проверить. С отверстием всё иначе. Инструмент работает внутри металла, и стружку приходится выводить по узким канавкам в обратную сторону. Тепло уходит хуже, смазочно-охлаждающая жидкость, СОЖ, с трудом добирается до кромки, а что происходит на дне глубокого отверстия, не видно вовсе.
Сам инструмент тоже в невыгодном положении: толще отверстия он быть не может, а длиной должен быть не меньше его глубины. Длинный тонкий стержень гнётся и вибрирует, и ось отверстия уходит туда, куда её уводят силы резания.
При этом от отверстия обычно требуют сразу двух вещей. Первая — размер и форма: диаметр в допуске, стенка без овальности и конусности, нужная шероховатость. Вторая — положение: координаты оси относительно баз, перпендикулярность к плоскости, соосность с другими отверстиями. Сверло, зенкер, развёртка и расточной резец справляются с этими задачами по-разному.
Поэтому точное отверстие почти всегда получают за несколько переходов, от грубого к точному. Каждый следующий снимает меньше металла и работает точнее: черновой переход уточняет размер примерно на три квалитета, чистовой — на два, отделочный — на один.
На сколько квалитетов уточняет размер каждый переход
- ≈ на тричерновой переход
- ≈ на двачистовой переход
- ≈ на одинотделочный переход
Каждый следующий переход снимает меньше металла и работает точнее.
Сверление
Основной инструмент для отверстий в сплошном металле — спиральное сверло. У него две главные режущие кромки, сходящиеся к вершине под углом около 116–118° у свёрл для стали, и две винтовые канавки для стружки. В центре кромки соединяет поперечная кромка — перемычка, которая почти не режет, а вдавливается в металл и скоблит его. На неё приходится заметная часть осевой силы, и из-за неё сверло в начале работы стремится соскользнуть с точки.
Поэтому сверление начинают с центрования: коротким жёстким центровочным сверлом делают коническую лунку, которая направит основное сверло. На универсальных станках сверло ведут ещё и кондукторной втулкой — закалённой втулкой в приспособлении. Но и правильно начатое сверло уходит в сторону — из-за несимметричной заточки, наклонного входа, неоднородного металла. Увод оси растёт с глубиной, и в толстой детали отверстие выходит не там, где должно.
На выходе, когда кромки прорезают дно, сопротивление резко падает, сверло рывком подаётся вперёд и оставляет заусенец, поэтому подачу перед выходом снижают. Хуже всего выход на наклонную стенку или в другой канал: кромки нагружены неравномерно, и сверло уводит, а то и ломается.
Охлаждение при сверлении важнее, чем при точении: тепло копится внутри детали. С глубиной СОЖ подают через каналы внутри сверла прямо к кромкам, и она заодно вымывает стружку; сверло без таких каналов время от времени выводят из отверстия, чтобы очистить канавки. У вязких нержавеющих сталей своя опасность: если кромка трётся, а не режет, дно отверстия наклёпывается.
После сверла отверстие получается, как правило, немного больше сверла, с шероховатой стенкой и неидеальной формой. Для отверстий под болты этого достаточно, для точных сопряжений сверление — лишь черновой переход. У глухого отверстия на дне остаётся конус от вершины сверла: его учитывают, если за дном тонкая стенка или в отверстии будет резьба.
Зенкерование и развёртывание
Зенкер похож на толстое сверло без поперечной кромки, но зубьев у него три-четыре, а у крупных и больше. Он не врезается в сплошной металл, а расширяет готовое отверстие — после сверла, литья или прошивки. Зенкер жёстче сверла, поэтому выравнивает стенку, исправляет форму и частично — искривлённую ось. Им готовят отверстие под развёртку или доводят до точности, достаточной для менее ответственных сопряжений.
Развёртка — чистовой инструмент. Зубьев у неё много, обычно шесть и больше, режут они тонкий слой, а за режущей частью идёт калибрующая, которая выглаживает стенку. Развёртывание даёт точный диаметр и малую шероховатость, поэтому им заканчивают обработку точных отверстий небольшого и среднего диаметра.
Припуск под развёртку мал — как правило, десятые доли миллиметра на диаметр, а под чистовую ещё меньше. При большом припуске развёртка перегружается, вибрирует и рвёт поверхность, а отверстие выходит больше нужного. При слишком малом зубья не режут, а скоблят, особенно наклёпанную нержавеющую сталь, и быстро тупятся. Работают развёрткой медленнее, чем сверлом, и с обильной смазкой.
Главное ограничение развёртки — она идёт по готовому отверстию и повторяет его ось, а в плавающем патроне, который не даёт ей разбить отверстие, — тем более. Размер и шероховатость развёртка исправит, а положение оси — нет: его обеспечивают предыдущие переходы.
Растачивание
Растачивание — обработка отверстия резцом, закреплённым в оправке или расточной головке. Сверло, зенкер и развёртка — мерный инструмент: каждый делает отверстие своего диаметра. Расточной резец выставляют на нужный размер, часто с микрометрической регулировкой, и одной оправкой обрабатывают отверстия разных диаметров, в том числе в сотни миллиметров.
Главное достоинство растачивания — резец не следует за отверстием, а идёт по траектории шпинделя станка. Поэтому расточкой исправляют положение и прямолинейность оси, испорченные уводом сверла. Слабое место — оправка: чем больше её вылет относительно диаметра, тем сильнее она прогибается и вибрирует. Её берут как можно толще и короче, а для длинных вылетов — из твёрдого сплава или с гасителем колебаний.
Развёртка и расточной резец: что каждый исправляет
| Развёртка | Расточной резец |
|---|---|
| мерный инструмент: каждая делает отверстие своего диаметра | выставляют на размер: одной оправкой — разные диаметры |
| идёт по готовому отверстию и повторяет его ось | идёт по траектории шпинделя станка |
| исправляет размер и шероховатость | исправляет положение и прямолинейность оси |
| положение оси не исправляет | слабое место — вылет оправки: прогиб и вибрации |
Положение оси задают сверлением по кондуктору, на станке с ЧПУ или растачиванием, а развёртка доводит размер.
Корпусные детали растачивают на горизонтально-расточных станках с выдвижным шпинделем и поворотным столом. Соосные отверстия в противоположных стенках корпуса растачивают либо длинной борштангой, которую с другой стороны поддерживает люнет задней стойки, либо с двух сторон, поворачивая стол на 180°, — тогда соосность зависит от точности поворота. Так растачивают, например, отверстия под подшипники в корпусах насосов: вал должен пройти через все опоры без перекоса.
Координатно-расточные станки созданы для точного расположения отверстий: стол и шпиндель перемещаются по координатам с высокой точностью, и межосевые расстояния выдерживают гораздо точнее, чем по разметке. Сегодня такую работу чаще ведут на обрабатывающих центрах с ЧПУ, но принцип тот же: положение отверстия задаёт станок, а не предыдущий инструмент.
Ориентиры по точности и шероховатости — в таблице; реальный результат зависит от материала, жёсткости системы и режимов.
| Операция | Назначение | Квалитет, ориентир | Ra, мкм, ориентир |
|---|---|---|---|
| Сверление | Отверстие в сплошном металле; крепёжные отверстия — начисто | IT11–IT12 | 12,5–25 |
| Зенкерование | Расширяет отверстие, исправляет форму, готовит под развёртку | IT10–IT11 | 3,2–6,3 |
| Развёртывание | Точный диаметр и гладкая стенка | IT7–IT9 | 0,4–1,6 |
| Растачивание | Крупные и точные отверстия, исправление оси, соосность | От IT12 начерно до IT7 при тонком | 0,4–6,3 |
| Глубокое сверление однокромочным сверлом | Длинные отверстия малого и среднего диаметра | Около IT7–IT9 | Около 0,4–3,2 |
Глубокое сверление
Глубоким обычно считают отверстие длиной больше пяти диаметров; в разных источниках порог — от трёх до десяти диаметров. Спиральное сверло с внутренним подводом СОЖ справляется с умеренной глубиной, но чем глубже, тем медленнее работа и больше увод. Для длинных и точных отверстий нужны особые инструмент и станки.
Классический инструмент — однокромочное, или ружейное, сверло: такие свёрла появились для сверления стволов. Режущая кромка у него одна, с вершиной, смещённой от оси, вдоль стебля идёт прямая V-образная канавка, а внутри — канал для СОЖ.
Жидкость под высоким давлением подают через сверло к кромке: она охлаждает и смазывает её и вымывает стружку обратно по канавке. Сила резания прижимает головку направляющими к стенке, и они выглаживают её. Отверстие получается прямым, круглым и гладким, часто без последующей развёртки.
На входе такое сверло само не центрируется, поэтому начинают через направляющую втулку или по короткому точному пилотному отверстию. Нередко вращается деталь, а не сверло, или оба навстречу друг другу — так увод меньше.
Для более крупных диаметров СОЖ подают снаружи, по кольцевому зазору между стеблем и стенкой отверстия, а стружка уходит внутрь полого стебля. В другой схеме стебель двойной: жидкость идёт между трубами, а стружку по внутренней трубе отсасывает разрежение — эжекторный эффект. Для очень крупных отверстий есть кольцевое сверление: инструмент прорезает кольцевую канавку, в середине остаётся сплошной стержень, и в стружку уходит меньше металла.
Глубокое сверление требует дисциплины. Стружка должна ломаться на короткие элементы: длинная забьёт канал, и сверло сломается. Поэтому следят за давлением СОЖ и нагрузкой на шпиндель — их рост первым говорит о беде, — а жидкость тщательно фильтруют.

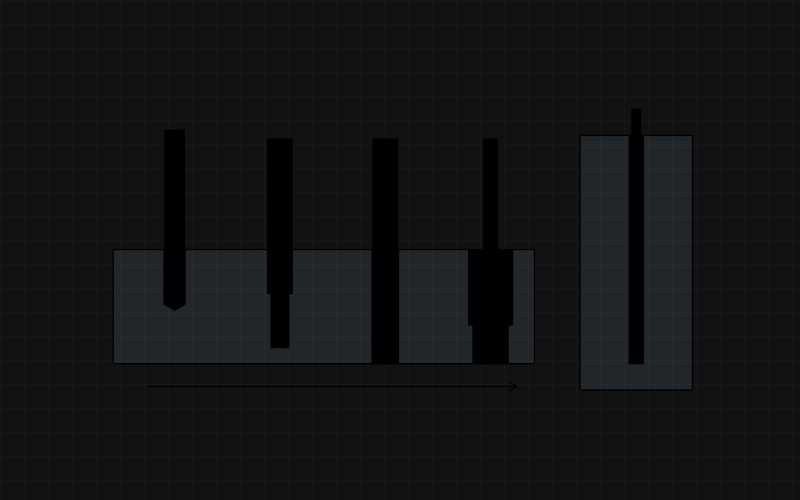
Как обрабатывают отверстия (схема). Сверло делает отверстие в сплошном металле, зенкер увеличивает и выправляет уже просверленное, развёртка снимает тонкий слой и даёт точный размер и гладкую стенку, расточная оправка с резцом растачивает отверстие большого диаметра и точно выводит его ось. Справа — глубокое сверление: СОЖ под давлением подают к режущей кромке, и она выносит стружку из канала.
Отверстия в оборудовании АЭС
Самые «дырявые» детали атомного оборудования — трубные доски теплообменников и коллекторы парогенераторов. В стенке каждого коллектора ПГВ-1000М около 11 тысяч отверстий насквозь через толщину около 170 мм — глубина больше диаметра в десять с лишним раз. О креплении в них трубок — в статьях «Парогенератор АЭС» и «Теплообменники АЭС», а здесь — о самих отверстиях.
Чертёж задаёт расположение отверстий от общих баз с позиционным допуском — допустимым отклонением оси от номинального места; размеры от базы, а не цепочкой, не дают ошибкам накапливаться по ряду. Диаметр под развальцовку выдерживают в узком допуске, стенка должна быть цилиндрической, перпендикулярной плоскости доски и с заданной шероховатостью.
Перемычки между отверстиями не должны оказаться тоньше заданных, а увод сверла сужает их на выходе, где его не видно. В коллекторе сверло за один проход идёт по двум разным материалам — основному металлу и антикоррозионной наплавке.
Второй пример — гнёзда под шпильки главного разъёма: во фланце корпуса ВВЭР-1000 их 54, с резьбой М170×6. Каждое гнездо должно точно лечь на окружность, чтобы шпилька попала в отверстие крышки, и стоять перпендикулярно уплотнительной поверхности, чтобы шпилька не работала на изгиб. Резьба должна быть чистой: шпильку за срок службы многократно заворачивают и выворачивают.
Третий пример — каналы в корпусах и крышках арматуры, дренажные и для отвода протечек от сальника. Их сверлят с разных сторон до встречи внутри металла, и на пересечении остаются заусенцы, до которых трудно добраться.
Отверстия в оборудовании АЭС: три типичные задачи
| Трубные доски и коллекторы | Гнёзда под шпильки | Каналы арматуры |
|---|---|---|
| расположение от общих баз с позиционным допуском | точно на окружности — шпилька должна попасть в отверстие крышки | дренажные и для отвода протечек от сальника |
| узкий допуск диаметра под развальцовку | перпендикулярно уплотнительной поверхности | сверлят с разных сторон до встречи внутри металла |
| перемычки не тоньше заданных — увод их сужает | чистая резьба М170×6 — шпильку многократно выворачивают | на пересечении — заусенцы, до которых трудно добраться |
| в коллекторе сверло идёт по основному металлу и наплавке |
Резьбовые отверстия
Резьбу малых и средних диаметров нарезают метчиками. Отверстие под неё сверлят примерно на шаг резьбы меньше номинального диаметра, а глухое — глубже резьбы, чтобы хватило места заборной части метчика и стружке. Сломанный в глухом отверстии метчик — частая беда на вязких сталях, и вынимать его нередко приходится электроэрозией.
На станках с ЧПУ широко применяют резьбофрезерование: фреза меньше отверстия и идёт по винтовой траектории, размер резьбы можно поправить программой, а сломанную фрезу проще вынуть. Крупную резьбу вроде М170×6 нарезают не метчиком, а резцом или резьбовой фрезой на расточном станке. О резьбовых калибрах и задирах — в статье «Крепёж для АЭС».
Контроль, чистота и ошибки
Диаметр точного отверстия проверяют калибрами-пробками: проходная сторона должна войти, непроходная — нет. Число дают нутромеры, настроенные по установочному кольцу; ими мерят в нескольких сечениях по глубине и в двух направлениях, чтобы увидеть овальность и конусность. Положение отверстий, перпендикулярность и соосность проверяют на координатно-измерительных машинах или щупом прямо на станке; подробнее — в статье «Измерения и метрология».
Отверстие должно быть ещё и чистым. Стружка и СОЖ остаются в глухих отверстиях, резьбе и на пересечениях каналов, а потом попадают в контур. Каналы промывают и продувают, глухие отверстия очищают и осматривают, длинные каналы — эндоскопом, а готовые отверстия закрывают заглушками. Об общих правилах чистоты, в том числе о СОЖ без хлора для нержавеющей стали, — в статье «Механообработка для атомной отрасли».
Типичные дефекты отверстий и их причины:
- Увод оси. Несимметричная заточка, наклонный вход, нежёсткое сверло; в толстой стенке отверстие выходит со смещением.
- Конусность. Инструмент изнашивается за проход, консольная оправка прогибается тем сильнее, чем дальше выдвинута, развёртка с несоосной осью разбивает вход.
- Овальность. Вибрации, неравные кромки сверла, деформация тонкостенной детали от зажима: после снятия кулачков круглое отверстие становится гранёным.
- Бочкообразность. Диаметр в середине больше, чем у краёв: деталь, сжатая посередине, после освобождения пружинит, или при хонинговании бруски мало выходят за края.
- Ступени на стыках. Отверстие обрабатывают с двух сторон или в несколько проходов, и оси сходятся неточно.
- Заусенцы на пересечениях. Их не видно, а в работе они могут оторваться и уйти с потоком к уплотнениям.
Отверстие в чертеже — не только диаметр. Если важны положение, перпендикулярность или соосность, их задают допусками расположения, требования к чистоте каналов — в технических требованиях, а в протокол измерений вносят фактические диаметры и координаты контролируемых отверстий.
Термины
- ЗенкерованиеОбработка готового отверстия многозубым зенкером: повышает точность, исправляет форму и частично ось, готовит отверстие под развёртку.
- РазвёртываниеЧистовая обработка отверстия многозубой развёрткой с малым припуском для точного диаметра и гладкой стенки.
- РастачиваниеОбработка отверстия резцом в оправке или расточной головке; позволяет исправить положение и прямолинейность оси.
- Увод осиОтклонение оси просверленного отверстия от заданного направления; растёт с глубиной сверления.
- Глубокое сверлениеСверление отверстий длиной больше примерно пяти диаметров особым инструментом с подачей СОЖ под давлением и принудительным выносом стружки.
- Ружейное сверлоОднокромочное сверло для глубоких отверстий: СОЖ идёт по внутреннему каналу к кромке, стружка выходит по V-образной канавке.
- Позиционный допускДопуск расположения, ограничивающий отклонение оси отверстия от номинального положения, заданного от баз.
- Кондукторная втулкаЗакалённая втулка в приспособлении, которая направляет сверло и задаёт положение отверстия.
Частые вопросы
Чем зенкерование отличается от развёртывания?
Зенкер расширяет отверстие после сверла или литья, снимает заметный припуск, исправляет форму и частично ось. Развёртка снимает тонкий слой и калибрует диаметр, давая высокую точность и малую шероховатость, но положение оси не исправляет.
Какое отверстие считают глубоким?
Обычно — длиной больше пяти диаметров, хотя в разных источниках порог от трёх до десяти диаметров. Длинные точные отверстия сверлят однокромочными свёрлами или по схемам, где СОЖ под давлением выносит стружку из отверстия.
Почему развёртка не исправляет положение отверстия?
Развёртка идёт по готовому отверстию и повторяет его ось, тем более в плавающем патроне. Положение оси задают сверлением по кондуктору, на станке с ЧПУ или растачиванием, а развёртка доводит размер и шероховатость.
Как проверяют точные отверстия?
Диаметр — калибрами-пробками и нутромерами в нескольких сечениях и направлениях, положение, перпендикулярность и соосность — на координатно-измерительной машине. Для ответственных деталей фактические значения вносят в протокол измерений.
Зачем осматривать каналы после обработки?
В глухих отверстиях и каналах остаются стружка и СОЖ, а на пересечениях каналов — заусенцы, которые в работе могут оторваться. Всё это может попасть в контур, поэтому каналы промывают, продувают, осматривают и закрывают заглушками.