Металлография и химический анализ: структура и состав металла
Сертификат сообщает, из какой стали сделана заготовка, но подтверждать это приходится и у изготовителя: химический анализ показывает, та ли марка и нет ли лишних примесей, а металлография — как металл выплавлен, прокован и термообработан. Для большинства таких проверок из металла вырезают пробу, поэтому важно, откуда она взята и как оформлен результат. Ниже — как определяют состав стали, что видно на протравленном темплете и под микроскопом и что делать, если анализ разошёлся с сертификатом.
Содержание
- Cуглерод — его не видит переносной рентгенофлуоресцентный анализатор
- 1–2 минзанимает анализ основных элементов стали на искровом спектрометре
- 50 %раствор соляной кислоты при 60–80 °C — основной реактив для темплетов
- ≈ 100×увеличение, при котором обычно оценивают зерно и неметаллические включения
Состав и структура: что проверяют
Свойства стали задают две вещи: химический состав — какие элементы и сколько их в металле — и структура — какие фазы образовались, какого размера зёрна, как распределены примеси. Состав определяет марку, структура показывает, как металл выплавили, проковали и термообработали. Правильная термообработка не спасёт сталь не той марки, а сталь нужной марки после ошибки в режиме не наберёт свойств.
Химический анализ подтверждает марку и проверяет вредные примеси. Для металла атомного оборудования, кроме обычных серы и фосфора, часто ограничивают медь и кобальт: медь и фосфор ускоряют радиационное охрупчивание корпусной стали, а кобальт в первом контуре становится источником излучения.
Металлография изучает строение металла: на протравленном срезе невооружённым глазом или в лупу — макроструктуру, на полированном шлифе под микроскопом — микроструктуру. Она показывает то, чего не скажут ни анализ, ни испытания образцов: где в сечении скопились примеси, нет ли внутренних трещин, получилась ли после термообработки нужная структура.
Эти проверки идут по всей цепочке. Металлургический завод анализирует каждую плавку и макроструктуру заготовок, изготовитель на входном контроле при необходимости повторяет анализ, после термообработки проверяет структуру, а на контрольных сварных соединениях — шов и зону термического влияния. На действующей станции при ремонте анализом устанавливают марку металла детали, если надёжных документов на неё нет.
Анализ плавки и анализ изделия
Состав, записанный в сертификате, — обычно плавочный анализ: пробу — её называют ковшовой — отбирают из жидкого металла во время разливки, и её состав считают составом всей плавки. Но слиток застывает неравномерно, и углерод, сера, фосфор оттесняются в части, которые затвердевают последними. Это ликвация: из-за неё состав в разных местах проката или поковки немного отличается от плавочного.
Поэтому для анализа, сделанного на готовом прокате или поковке, стандарты на сталь допускают небольшие отклонения от норм марки — по углероду это сотые доли процента. Результат заводской лаборатории сравнивают с требованиями с учётом этих отклонений, а не строго по границам марочного состава.
Плавочный анализ и анализ изделия
| Плавочный анализ | Анализ изделия |
|---|---|
| проба ковшовая — из жидкого металла при разливке | проба — из готового проката или поковки |
| характеризует состав всей плавки | из-за ликвации может немного отличаться от плавочного |
| его записывают в сертификат | стандарты допускают небольшие отклонения от норм марки |
| по углероду — сотые доли процента |
Результат заводской лаборатории сравнивают с требованиями с учётом допускаемых отклонений.
Пробы отбирают по стандарту — для чугуна, стали и сплавов это ГОСТ 7565-81: стружкой или цельным образцом с ровной площадкой. Поверхность перед отбором зачищают: окалина, обезуглероженный слой, краска и масло искажают результат, особенно по углероду. Место отбора тоже задаёт стандарт, ведь от него зависит, попадёт ли в пробу ликвационная зона.
У сварочных материалов важен состав не только проволоки или электрода, но и наплавленного металла. Его пробу берут из верхних слоёв многослойной наплавки, куда основной металл уже не примешивается.
Как определяют состав
В заводских лабораториях основной метод — оптико-эмиссионный спектральный анализ. На зачищенную площадку образца в атмосфере аргона подают серию искровых разрядов: искра испаряет немного металла, атомы светятся, а спектрометр раскладывает свет на линии. У каждого элемента свои линии, и по их яркости прибор вычисляет содержание — за минуту-две все основные элементы, включая углерод, серу и фосфор.
Спектрометр — прибор сравнения: его градуируют по стандартным образцам состава — сталям с аттестованным содержанием элементов — и регулярно по ним проверяют. Точность зависит от того, есть ли образцы, близкие по составу к анализируемой стали, и от подготовки площадки: искра анализирует лишь тонкий поверхностный слой.
Углерод и серу особенно точно определяют сжиганием: навеску стружки сжигают в токе кислорода, углерод превращается в углекислый газ, сера — в сернистый, и их количество измеряет газоанализатор. Классические химические методы — растворение пробы в кислотах, затем титрование, взвешивание осадка или фотометрия — медленнее, но служат опорой в спорных случаях и при аттестации стандартных образцов.
На складе и в цехе удобны переносные рентгенофлуоресцентные анализаторы: рентгеновское излучение возбуждает атомы металла, и по их ответному излучению прибор за секунды определяет хром, никель, молибден, титан, медь и другие металлы, не оставляя следов. Но лёгких элементов он не видит, и прежде всего углерода. Поэтому стали, которые различаются в основном углеродом, — углеродистые 20 и 45 или нержавеющие 08Х18Н10Т и 12Х18Н10Т — для такого прибора неразличимы.
Переносные искровые спектрометры углерод определяют, но оставляют на поверхности след прожига. Быструю проверку марки на складе — стилоскопирование и сортировку металла переносными приборами — относят к входному контролю; о нём — в статье «Сертификат на металл и входной контроль».
| Метод | Что определяет | Где применяют | Ограничения |
|---|---|---|---|
| Оптико-эмиссионный спектрометр | Основные элементы, включая углерод, серу и фосфор | Заводская лаборатория | Нужны стандартные образцы и зачищенная площадка |
| Сжигание в токе кислорода | Углерод и серу | Лаборатория, точные и спорные определения | Только эти элементы; нужна стружка |
| Химические методы | Элементы по выбранной методике | Спорные случаи, аттестация стандартных образцов | Долго, нужна высокая квалификация |
| Переносной рентгенофлуоресцентный анализатор | Хром, никель, молибден, титан, медь и другие металлы | Склад, цех, сортировка | Не видит углерод и другие лёгкие элементы |
| Переносной искровой спектрометр | Основные элементы, включая углерод | Склад, цех, монтаж | След прожига; нужна зачистка |
Макроструктура: темплет и травление
Чтобы увидеть строение металла по всему сечению, из прутка, заготовки или поковки вырезают темплет — пластину поперёк направления прокатки или ковки через всё сечение, обычно высотой 15–40 мм. Её торцуют и шлифуют без перегрева и наклёпа, а потом травят — по ГОСТ 10243-75 чаще всего 50-процентным раствором соляной кислоты при 60–80 °C. Кислота сильнее разъедает места, где больше примесей и пор, и строение металла проступает на поверхности.
На протравленном темплете видно, где в сечении скопились примеси — ликвация в центре или в виде так называемого ликвационного квадрата, — есть ли пористость, пузыри, трещины, остатки усадочной раковины. Каждый вид дефекта оценивают в баллах, сравнивая темплет с эталонными шкалами стандарта.
Как исследуют макроструктуру по темплету
- Вырезка темплетапоперёк направления прокатки или ковки, обычно высотой 15–40 мм
- Механическая обработкаторцуют и шлифуют без перегрева и наклёпа
- Травлениегорячим раствором соляной кислоты — примеси и поры проступают
- Оценкакаждый вид дефекта — в баллах по эталонным шкалам стандарта
Второй метод того же стандарта — излом: образец надрезают и ломают. На продольном изломе или продольном темплете ищут флокены, а в изломе видны и расслоения, и остатки усадочной раковины. Откуда берутся флокены и ликвация, рассказано в статье «Как делают поковки».
Распределение серы показывает серный отпечаток по Бауману: к отшлифованному темплету прижимают фотобумагу, смоченную слабым раствором серной кислоты. Кислота разлагает сульфиды, выделяется сероводород, и там, где серы больше, на бумаге остаются коричневые пятна. Отпечаток прикладывают к протоколу как документ.
Макроструктуру проверяют у заготовок на металлургическом заводе, у крупных поковок и при разборе брака — например, чтобы понять природу дефекта, найденного ультразвуком. На темплете отливки видны усадочная пористость и газовые раковины в массивных узлах.
Микроструктура под микроскопом
Для микроанализа из пробы вырезают небольшой образец, не перегревая его, и готовят шлиф: шлифуют всё более мелкой шкуркой и полируют до зеркального блеска. На нетравленом шлифе видны неметаллические включения и микротрещины. Потом шлиф травят: углеродистые и легированные стали чаще всего слабым спиртовым раствором азотной кислоты, нержавеющие — более сильными реактивами или электролитически. Границы зёрен и разные фазы травятся по-разному и становятся видны.
Металлографический микроскоп увеличивает в сотни раз; зерно и включения обычно оценивают при увеличении около 100. Мелкие частицы и состав отдельных включений изучают в электронном микроскопе с микроанализатором. На шлифе измеряют и глубину обезуглероженного слоя: у поверхности, потерявшей углерод, перлита меньше, чем в глубине.
Как структуры стали образуются при нагреве и охлаждении, разобрано в статье «Термическая обработка стали», а под микроскопом они выглядят так:
- Феррит. Светлые зёрна почти чистого железа — основа малоуглеродистой стали.
- Перлит. Тёмные участки — тонкая смесь пластинок феррита и карбида железа; чем больше в стали углерода, тем больше перлита.
- Бейнит. Игольчатая или перистая смесь феррита и карбидов; образуется, когда сталь остывает быстрее, чем нужно для перлита, но медленнее, чем для мартенсита.
- Мартенсит. Тонкие иглы или пакеты реек после закалки. При отпуске он распадается: после низкого отпуска остаётся отпущенный мартенсит, после высокого получается сорбит отпуска — феррит с мельчайшими карбидами, обычная структура улучшенной стали.
- Аустенит. Ровные многогранные зёрна с прямыми полосами двойников — структура нержавеющих сталей 08Х18Н10Т и 12Х18Н10Т.
- Карбиды. Мелкие частицы, например карбонитриды титана в стабилизированной стали; цепочки карбидов по границам зёрен нержавеющей стали говорят о склонности к межкристаллитной коррозии.
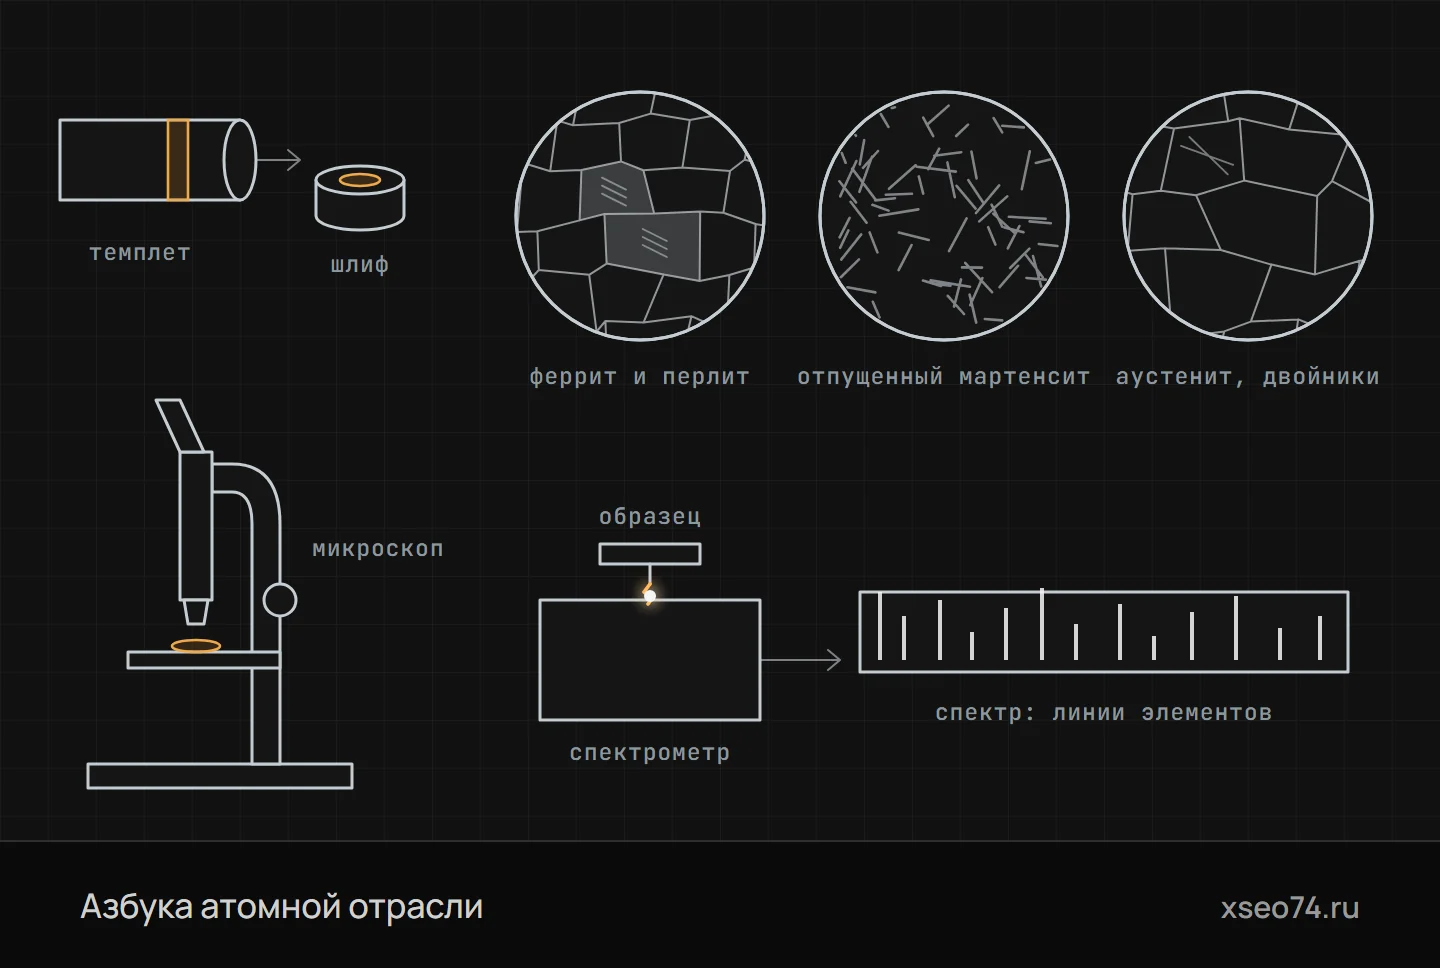
Металлография и химический анализ (схема). Из заготовки вырезают темплет или образец, шлифуют, полируют и травят — получается шлиф, который рассматривают под микроскопом. Вверху — как выглядят разные структуры: феррит с перлитом, отпущенный мартенсит, аустенит с двойниками. Внизу — спектрометр: искра испаряет металл, и по линиям в спектре определяют содержание элементов.
Зерно, включения, ферритная фаза
Величину зерна определяют по ГОСТ 5639-82: сравнивают шлиф с эталонными шкалами, считают зёрна или пересечения их границ с отрезками. Результат выражают номером: чем больше номер, тем мельче зерно, и с каждым номером число зёрен на единице площади шлифа удваивается. Крупное зерно снижает ударную вязкость, а в аустенитной стали ещё и мешает ультразвуковому контролю: звук рассеивается на границах зёрен.
Неметаллические включения — оксиды, сульфиды, силикаты, нитриды — оценивают на нетравленых продольных шлифах по ГОСТ 1778-70, чаще всего сравнивая с эталонными шкалами и выставляя балл по каждому виду. Строчки включений, вытянутые при прокатке и ковке, снижают пластичность поперёк волокна и становятся зародышами трещин.
Сварные соединения исследуют на шлифах, вырезанных поперёк шва из контрольных соединений. На макрошлифе видны форма шва, непровары, поры и трещины, на микрошлифе — структура металла шва и зоны термического влияния.
В аустенитных швах и наплавках оценивают ферритную фазу: немного феррита защищает металл шва от горячих трещин, а избыток при долгом нагреве охрупчивает его. Долю феррита определяют металлографически, сравнивая шлиф с эталонными снимками, или ферритометром: аустенит немагнитен, а феррит магнитен. Для прутков аустенитной стали оба способа описывает ГОСТ 11878-66.
Аустенитные стали проверяют и на стойкость к межкристаллитной коррозии: образцы после провоцирующего нагрева выдерживают в кипящем растворе, а потом изгибают и ищут трещины или изучают на шлифе. Как устроены эти испытания, рассказано в статье «Коррозия на АЭС».
Что важно изготовителю
Проба должна представлять деталь. Её берут из того же металла — той же плавки и того же сечения, прошедшего ту же термообработку в той же садке: из припуска самой детали или из контрольной заготовки. Шлиф из случайного обрезка, термообработанного отдельно, о детали ничего не говорит.
Пробу маркируют так же, как деталь, — номер плавки, партии, детали, — а на заготовке шлифа отмечают направление волокна. Место вырезки и ориентацию задают стандарт или технические условия: включения оценивают на продольном шлифе, макроструктуру — на поперечном темплете, а у толстой поковки строение у поверхности и в середине различается.
В протокол вносят метод и стандарт, место и ориентацию пробы, реактив и увеличение, результат в баллах или номерах шкал, а к металлографии прикладывают снимки структуры с указанием увеличения. В протоколе химического анализа — метод, прибор и содержание каждого нормируемого элемента рядом с требованием. Результату доверяют, когда у лаборатории поверены приборы, есть стандартные образцы и подготовленный персонал, а её компетентность подтверждена — для оборудования АЭС этого обычно требует заказчик.
Если анализ разошёлся с сертификатом
Сначала проверяют сам анализ и документы: учтены ли допускаемые отклонения для готового проката, хорошо ли зачищена площадка, подходят ли стандартные образцы, совпадает ли номер плавки на металле и в сертификате — иногда причина в перепутанной маркировке. Затем анализ повторяют на другой пробе, лучше другим методом или в другой лаборатории — углерод и серу, например, сжиганием.
Пока вопрос не решён, металл в работу не запускают: его отделяют и помечают как несоответствующий. Если расхождение подтвердилось, поставщику направляют протоколы, а судьбу металла решают по установленной процедуре. Заменить марку стали в изделии для атомной станции без согласования с разработчиком нельзя.
Если анализ разошёлся с сертификатом
- Проверить анализдопускаемые отклонения, зачистка площадки, стандартные образцы
- Сверить документысовпадает ли номер плавки на металле и в сертификате
- Повторить анализна другой пробе, лучше другим методом или в другой лаборатории
- Отделить металлв работу не запускают, помечают как несоответствующий
- Решить по процедурепротоколы — поставщику; марку без согласия разработчика не меняют
Термины
- Плавочный анализХимический анализ пробы жидкого металла, отобранной при разливке; характеризует состав всей плавки.
- ЛиквацияНеоднородность химического состава слитка и изделий из него, возникающая при затвердевании.
- Оптико-эмиссионный спектральный анализОпределение состава по спектру света, который испускают атомы металла, испарённые искрой или дугой.
- Стандартный образец составаОбразец металла с аттестованным содержанием элементов, по которому градуируют и проверяют спектрометры.
- ТемплетПоперечная или продольная пластина, вырезанная из заготовки или изделия для оценки макроструктуры.
- ШлифОтшлифованный и отполированный образец для изучения микроструктуры под микроскопом.
- Серный отпечатокОтпечаток на фотобумаге, смоченной раствором серной кислоты, который показывает распределение серы в сечении.
- Ферритная фазаФеррит в аустенитном металле шва или стали; в небольшом количестве защищает шов от горячих трещин.
Частые вопросы
Чем плавочный анализ отличается от анализа изделия?
Плавочный анализ делают по пробе жидкого металла при разливке, и он характеризует всю плавку; его записывают в сертификат. Анализ готового проката или поковки из-за ликвации может немного отличаться, поэтому стандарты допускают для него небольшие отклонения от норм марки.
Может ли переносной анализатор определить марку стали?
Рентгенофлуоресцентный анализатор быстро определяет хром, никель, молибден, титан и другие металлы, но не видит углерод. Поэтому он не отличит, например, 08Х18Н10Т от 12Х18Н10Т или сталь 20 от стали 45; для этого нужен искровой спектрометр или анализ сжиганием.
Что показывает макроструктура?
Протравленный поперечный срез — темплет — показывает ликвацию, пористость, пузыри, трещины и остатки усадочной раковины по всему сечению, а продольный темплет или излом — флокены. Дефекты оценивают в баллах по эталонным шкалам ГОСТ 10243-75.
Что видно на микрошлифе стали?
Феррит, перлит, бейнит, мартенсит или аустенит, карбиды, величину зерна и неметаллические включения. По ним судят, правильно ли выполнена термообработка и насколько чиста сталь.
Что делать, если анализ не совпал с сертификатом?
Проверить, учтены ли допускаемые отклонения и правильно ли подготовлена проба, и повторить анализ на другой пробе, лучше другим методом. До решения металл отделяют как несоответствующий, а при подтверждённом расхождении направляют протоколы поставщику.